
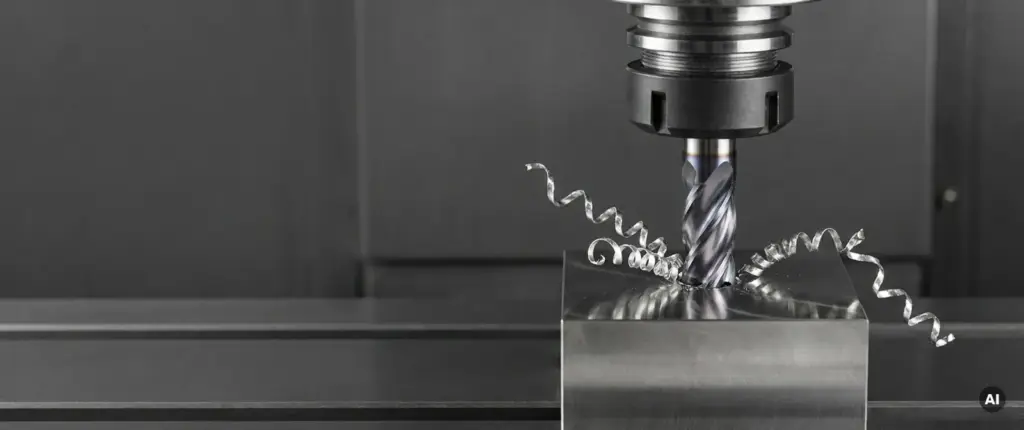
Edelstahl gehört zu den meistgefragten Werkstoffen im Maschinenbau, in der Medizintechnik und in der Lebensmittelindustrie. Seine Korrosionsbeständigkeit, Festigkeit und Hygieneeigenschaften machen ihn attraktiv. Gleichzeitig stellt das CNC-Fräsen von Edelstahl Fertigungsbetriebe vor Herausforderungen, die sich deutlich von der Bearbeitung von Baustahl oder Aluminium unterscheiden. Wer die Materialeigenschaften versteht und die richtigen Parameter wählt, erzielt präzise Ergebnisse und schützt Werkzeuge und Maschinen.
Dieser Artikel erklärt Schritt für Schritt, was Edelstahl als Fräswerkstoff besonders macht, wie Kaltverfestigung den Prozess beeinflusst, welche Schnittparameter und Werkzeuge sich bewährt haben, welche Fehler häufig auftreten und wie Sie gezielt eine hohe Oberflächengüte erreichen.
Was macht Edelstahl zu einem anspruchsvollen Fräswerkstoff?
Edelstahl ist kein einheitlicher Werkstoff, sondern eine Gruppe nichtrostender Stähle mit unterschiedlichen Legierungsanteilen. Der Oberbegriff umfasst austenitische, ferritische, martensitische und Duplex-Stähle. Im CNC-Fräsen begegnen Fertigungsbetriebe am häufigsten austenitischen Sorten wie 1.4301 (V2A) oder 1.4404 (V4A).
Was diese Werkstoffe anspruchsvoll macht, ist ihre Kombination aus hoher Zähigkeit, geringer Wärmeleitfähigkeit und starker Neigung zur Kaltverfestigung. Während Baustahl Wärme gut ableitet, staut sich beim Edelstahlfräsen die Prozesswärme im Schnittbereich. Das belastet Werkzeuge thermisch und beschleunigt den Verschleiß erheblich.
Hinzu kommt die Tendenz des Materials, am Werkzeug anzuhaften. Dieses Aufschweißen, auch als Built-up Edge bezeichnet, verändert die Schneidengeometrie und führt zu schlechten Oberflächen und Maßabweichungen. Für die CNC-Bearbeitung von Edelstahl bedeutet das: Prozessparameter und Werkzeugauswahl müssen von Anfang an auf diese spezifischen Eigenschaften abgestimmt sein.
Wie Kaltverfestigung den Fräsprozess beeinflusst
Kaltverfestigung beschreibt das Phänomen, dass sich Edelstahl unter mechanischer Belastung im Schnittbereich selbst verhärtet. Konkret: Jeder Fräsdurchgang verändert die Kristallstruktur des Materials in der bearbeiteten Zone und erhöht dort die Härte.
Das hat direkte Auswirkungen auf den nächsten Schnitt. Wenn das Werkzeug in eine bereits kaltverfestigte Schicht eintaucht, trifft es auf deutlich höheren Widerstand als erwartet. Das erhöht die Schnittkräfte, steigert die Wärmeentwicklung und kann zu Rattern oder Werkzeugbruch führen.
Ein anschauliches Beispiel: Stellen Sie sich vor, Sie fräsen mit zu geringem Vorschub. Das Werkzeug schleift mehr, als es schneidet, reibt über die Oberfläche und verfestigt das Material, ohne ausreichend Material abzutragen. Der nächste Schnitt trifft auf eine härtere Schicht als die ursprüngliche Materialoberfläche. Dieses Problem verstärkt sich mit jedem weiteren Durchgang.
Die Konsequenz für die Praxis ist klar: Beim Edelstahlzerspanen müssen Schnitttiefe und Vorschub so gewählt werden, dass das Werkzeug stets in frisches, noch nicht verfestigtes Material schneidet. Zu kleine Zustellungen sind beim Edelstahlfräsen oft schädlicher als zu große.
Schnittparameter und Werkzeugwahl beim Edelstahlfräsen
Die richtigen Schnittparameter bilden das Fundament für ein stabiles und wirtschaftliches Fräsergebnis. Aufbauend auf dem Verständnis der Kaltverfestigung lassen sich konkrete Empfehlungen ableiten.
Schnittgeschwindigkeit und Vorschub
Beim CNC-Fräsen von rostfreiem Stahl empfehlen sich moderate Schnittgeschwindigkeiten. Zu hohe Drehzahlen erzeugen übermäßige Wärme, zu niedrige begünstigen die Kaltverfestigung. Als Orientierung gilt: Für austenitische Stähle liegen typische Schnittgeschwindigkeiten je nach Werkzeugtyp und Beschichtung zwischen 40 und 120 m/min. Der Vorschub pro Zahn sollte so gewählt werden, dass ein sauberer Span entsteht, der Wärme aus der Schnittzone abtransportiert.
Werkzeuggeometrie und Beschichtung
Für das Edelstahlfräsen eignen sich Werkzeuge mit positiver Schneidengeometrie und scharfen Schneidkanten. Positive Spanwinkel reduzieren die Schnittkräfte und verringern die Reibung an der Werkzeugflanke. Beschichtungen auf Basis von TiAlN oder AlTiN verbessern die Warmhärte und schützen die Schneidkante vor thermischem Verschleiß.
- Positive Spanwinkel: Reduzieren Schnittkräfte und Wärmeentwicklung
- Scharfe Schneidkanten: Verhindern Aufschweißen und Built-up Edges
- TiAlN- oder AlTiN-Beschichtungen: Erhöhen Warmhärte und Standzeit
- Wenige Schneiden: Mehr Spanraum verbessert den Spanabtransport
Kühlung und Schmierung
Eine ausreichende Kühlmittelversorgung ist beim CNC-Fräsen von Edelstahl besonders relevant. Kühlmittel transportiert Wärme ab, spült Späne aus der Schnittzone und verhindert das Ankleben von Material an der Schneide. Innere Kühlmittelzufuhr durch das Werkzeug ist bei tiefen Taschen oder langen Bohrungen der äußeren Zufuhr überlegen.
Typische Fehler und ihre Ursachen beim Edelstahlfräsen
Viele Probleme beim CNC-Fräsen von Edelstahl entstehen durch falsche Annahmen, die aus der Erfahrung mit anderen Werkstoffen stammen. Die häufigsten Fehler lassen sich klar benennen und vermeiden.
Zu geringer Vorschub
Ein weit verbreitetes Missverständnis: Langsamer ist sicherer. Beim Edelstahlzerspanen gilt das Gegenteil. Zu geringer Vorschub führt zu Reibung statt Schnitt, begünstigt Kaltverfestigung und erhöht den Werkzeugverschleiß. Der Vorschub muss groß genug sein, um einen definierten Span zu erzeugen.
Unzureichende Kühlung
Wer Kühlmittel einspart oder mit zu geringem Druck arbeitet, riskiert eine thermische Überlastung des Werkzeugs und schlechte Oberflächenqualität. Besonders bei langen Bearbeitungszeiten akkumuliert sich die Wärme im Werkstück und im Werkzeug.
Stumpfe Werkzeuge
Stumpfe Schneidkanten erhöhen die Reibung dramatisch. Da Edelstahl ohnehin zur Aufschweißung neigt, verstärkt ein stumpfes Werkzeug diesen Effekt. Regelmäßige Werkzeugkontrolle und rechtzeitiger Wechsel sind beim Fräsen von nichtrostendem Stahl wichtiger als bei vielen anderen Materialien.
Falsche Spannstrategie
Vibrationen während des Fräsens entstehen häufig durch unzureichende Werkstückspannung. Edelstahl reagiert empfindlich auf Rattern, was zu Rattermarken auf der Oberfläche und erhöhtem Werkzeugverschleiß führt. Eine stabile, schwingungsarme Einspannung ist Voraussetzung für reproduzierbare Ergebnisse.
Qualitätsanforderungen und Oberflächengüte gezielt erreichen
Aufbauend auf den richtigen Parametern und der Vermeidung typischer Fehler lässt sich die Oberflächengüte beim CNC-Fräsen von Edelstahl gezielt steuern. Oberflächengüte ist dabei kein Zufallsprodukt, sondern das Ergebnis aufeinander abgestimmter Prozessentscheidungen.
Der Rauheitswert Ra gibt an, wie glatt eine Oberfläche ist. Je nach Anwendung gelten unterschiedliche Anforderungen: Medizintechnikteile benötigen oft Ra-Werte unter 0,8 µm, während Strukturbauteile gröbere Oberflächen tolerieren. Um diese Werte reproduzierbar zu erreichen, sind Schlichtoperationen mit reduzierten Zustellungen und angepassten Vorschüben notwendig.
Für die Schlichtbearbeitung gilt: kleinere Zustellungen, höhere Schnittgeschwindigkeiten und frische, scharfe Werkzeuge. Der Übergang vom Schruppen zum Schlichten sollte genug Aufmaß lassen, damit das Schlichtfräsen in unverfestigtes Material schneidet.
- Schruppen: Großes Aufmaß, hohe Zustellung, robuste Werkzeuge
- Schlichten: Kleines Aufmaß, scharfe Schneidkanten, optimierte Schnittgeschwindigkeit
- Nachbehandlung: Elektropolieren, Beizen oder Strahlen verbessern Korrosionsbeständigkeit und Optik
Wer Edelstahlteile in der Lebensmittel- oder Pharmaindustrie einsetzt, muss zusätzlich auf Kantenverrundungen und gratfreie Oberflächen achten. Scharfe Kanten und Riefen sind Keimfallen. Das Entgraten und Verrunden nach dem Fräsen ist daher kein optionaler Schritt, sondern Teil der Qualitätsanforderungen.
Qualitätssicherung beginnt nicht nach der Fertigung, sondern mit der Prozessplanung. Messtechnische Kontrolle während und nach der Bearbeitung stellt sicher, dass Maßtoleranzen eingehalten werden und Oberflächenwerte den Vorgaben entsprechen.
Präzises CNC-Fräsen von Edelstahl mit Mematek
Das CNC-Fräsen von Edelstahl verlangt technisches Verständnis, abgestimmte Prozesse und erfahrene Fachkräfte. Wir verfügen über neun CNC-Bearbeitungszentren mit bis zu 5-Achs-Simultanbearbeitung und bearbeiten regelmäßig anspruchsvolle Werkstoffe wie nichtrostende Stähle für Kunden aus dem Maschinen-, Werkzeug- und Anlagenbau.
Unsere Leistungen beim Edelstahlfräsen umfassen:
- 5-Achs-Simultanbearbeitung: Für komplexe Geometrien mit engen Toleranzen in einer Aufspannung
- Einzelteil- und Kleinserienfertigung: Flexible Losgrößen von Prototypen bis zur Kleinserie
- Umfassende Qualitätskontrolle: Messtechnische Prüfung nach DIN EN ISO 9001:2015 in jedem Fertigungsschritt
- Oberflächenveredelung: Eloxieren, Brünieren und KTL-Beschichtungen als ergänzende Leistungen aus einer Hand
- Eigener Fuhrpark: Direkte und termingerechte Auslieferung ohne Umwege
Wenn Sie Edelstahlteile in Werkzeugbauqualität benötigen, finden Sie auf unserer Seite zur Einzelteil- und Kleinserienfertigung einen Überblick über unsere technischen Möglichkeiten und Fertigungskapazitäten. Für eine individuelle Einschätzung Ihres Projekts stehen wir Ihnen gerne zur Verfügung. Kontakt aufnehmen und wir besprechen gemeinsam, wie wir Ihre Anforderungen umsetzen können.