
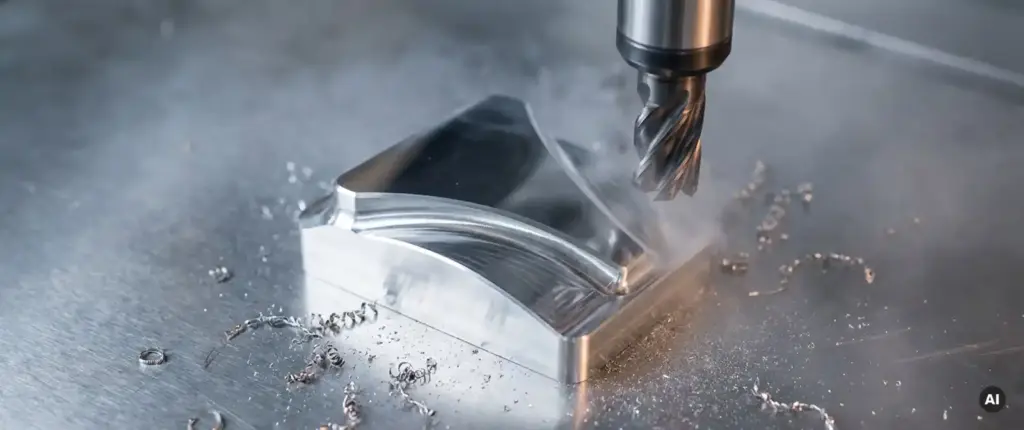
5-Achs-Fräsen verbessert die Oberflächenqualität von Werkstücken, weil das Werkzeug in einem optimalen Winkel zur Werkstückoberfläche geführt werden kann, Umspannfehler entfallen und weniger Nacharbeit notwendig ist. Gegenüber dem klassischen 3-Achs-Fräsen lassen sich mit der 5-Achs-Simultanbearbeitung deutlich feinere Rauheitswerte erzielen, insbesondere bei komplexen Freiformflächen und gekrümmten Geometrien. Die folgenden Abschnitte erklären, welche Mechanismen dahinterstecken und wann sich der Einsatz dieser Technologie lohnt.
Welche Faktoren beeinflussen die Oberflächenqualität beim Fräsen?
Die Oberflächenqualität beim Fräsen wird durch das Zusammenspiel von Schnittparametern, Werkzeuggeometrie, Maschinenstabilität und der Anzahl der Aufspannungen bestimmt. Jeder dieser Faktoren beeinflusst direkt die entstehende Rauheit der Oberfläche und damit die Eignung des Werkstücks für seinen Verwendungszweck.
Zu den wichtigsten Einflussfaktoren zählen:
- Vorschubgeschwindigkeit und Schnitttiefe: Hohe Vorschübe erzeugen größere Vorschubmarkierungen auf der Oberfläche. Eine reduzierte Schnitttiefe beim Schlichten verbessert die Rauheit spürbar.
- Werkzeuggeometrie und Werkzeugzustand: Ein verschlissenes oder geometrisch ungeeignetes Werkzeug hinterlässt unregelmäßige Spuren. Kugelkopffräser eignen sich besonders für gekrümmte Flächen.
- Maschinenstabilität und Steifigkeit: Vibrationen während der Bearbeitung übertragen sich direkt auf die Oberfläche. Eine steife Maschinenstruktur und eine sichere Werkstückspannung reduzieren diesen Effekt.
- Anzahl der Aufspannungen: Jedes Umspannen eines Werkstücks birgt das Risiko von Positionsfehlern. Mehr Aufspannungen bedeuten mehr potenzielle Absätze und Ungenauigkeiten an Übergangsstellen.
- Kühlschmierstoff und Wärmeentwicklung: Die thermische Ausdehnung des Werkstücks oder Werkzeugs während der Bearbeitung kann die Maßhaltigkeit und damit die Oberflächengüte beeinträchtigen.
Wer diese Faktoren systematisch kontrolliert, legt die Grundlage für reproduzierbar hohe Oberflächenqualitäten. Die 5-Achs-Technologie setzt genau an mehreren dieser Stellschrauben gleichzeitig an.
Wie reduziert 5-Achs-Fräsen Werkzeugwechsel und Umspannfehler?
Beim 5-Achs-Fräsen kann ein Werkstück in einer einzigen Aufspannung von bis zu fünf Seiten bearbeitet werden, weil die Rotationsachsen der Maschine das Werkzeug oder den Tisch in jeden erforderlichen Winkel bringen. Das eliminiert die Notwendigkeit, das Werkstück mehrfach umzuspannen, und verhindert damit die Positionsfehler, die bei jedem Umspannvorgang entstehen können.
In der Praxis bedeutet das: Beim 3-Achs-Fräsen komplexer Bauteile sind häufig drei bis fünf separate Aufspannungen notwendig. Jede davon bringt eine Referenzierungsungenauigkeit mit sich, die sich im Bereich von wenigen Mikrometern bis zu mehreren Hundertstelmillimetern bewegen kann. An den Übergängen zwischen den einzelnen Bearbeitungsschritten entstehen sichtbare Absätze oder Maßabweichungen, die die Oberflächenqualität direkt verschlechtern.
Mit der 5-Achs-Simultanbearbeitung entfallen diese Übergänge vollständig. Das Werkzeug folgt der Werkstückkontur kontinuierlich, ohne dass die Bearbeitung unterbrochen und das Werkstück neu ausgerichtet werden muss. Das Ergebnis ist eine homogenere Oberfläche ohne Absätze und eine höhere Maßhaltigkeit über das gesamte Bauteil hinweg. Gleichzeitig sinkt der Zeitaufwand für Rüst- und Einrichtvorgänge, was die Gesamtdurchlaufzeit verkürzt.
Warum ermöglicht die Werkzeugneigung beim 5-Achs-Fräsen bessere Oberflächen?
Die Werkzeugneigung beim 5-Achs-Fräsen verbessert die Oberflächenqualität, weil das Werkzeug stets im optimalen Schnittwinkel zur Werkstückoberfläche geführt wird. Dadurch arbeitet der Fräser mit seinem effektivsten Schnittbereich, vermeidet den Nullpunkt des Werkzeugs und erzeugt gleichmäßigere Schnittbedingungen über die gesamte Fläche.
Bei einem Kugelkopffräser im 3-Achs-Betrieb tritt ein bekanntes Problem auf: Im Zentrum der Kugelkuppe ist die Schnittgeschwindigkeit null, weil sich dieser Punkt auf der Rotationsachse befindet. Dort entsteht kein sauberer Schnitt, sondern eher ein Drücken und Reiben des Materials. Das führt zu einer schlechteren Oberflächenrauheit und erhöhtem Werkzeugverschleiß.
Durch eine gezielte Werkzeugneigung von typischerweise 10 bis 15 Grad wird dieser Nullpunkt aus dem Eingriff herausgenommen. Der Fräser schneidet mit einem Bereich der Kugelkuppe, der eine deutlich höhere effektive Schnittgeschwindigkeit aufweist. Das Ergebnis sind gleichmäßigere Schnittbedingungen, geringere Rauheitswerte und eine längere Standzeit des Werkzeugs. Besonders bei der Bearbeitung von Freiformflächen, Hinterschneidungen und geneigten Flächen zeigt sich dieser Vorteil deutlich.
Welche Oberflächengüten sind mit 5-Achs-Simultanbearbeitung erreichbar?
Mit 5-Achs-Simultanbearbeitung sind Rauheitswerte von Ra 0,4 µm bis Ra 1,6 µm im Schlichtbetrieb erreichbar, bei optimierten Parametern und geeigneten Werkstoffen auch darunter. Diese Werte entsprechen Oberflächengüten, die in vielen Anwendungen ohne zusätzliche Schleif- oder Polierprozesse ausreichen.
Die tatsächlich erreichbare Oberflächengüte hängt von mehreren Variablen ab:
- Werkstoff: Aluminium und Messing lassen sich auf sehr geringe Rauheitswerte fräsen. Gehärtete Stähle erfordern angepasste Schnittparameter und spezielle Werkzeugbeschichtungen.
- Zeilenabstand beim Schlichten: Ein kleinerer Zeilenabstand zwischen den Fräsbahnen reduziert die Höhe der verbleibenden Rillen und verbessert die Rauheit direkt.
- Werkzeugradius: Größere Kugelkopfradien erzeugen bei gleichem Zeilenabstand flachere Rillen und damit bessere Oberflächen.
- Bearbeitungsstrategie: Gleichlauffräsen erzeugt in der Regel bessere Oberflächen als Gegenlauffräsen, weil die Schnittkräfte gleichmäßiger verlaufen.
In der Praxis werden mit modernen 5-Achs-Bearbeitungszentren Oberflächen erzielt, die für funktionale Anforderungen im Werkzeug-, Maschinen- und Anlagenbau direkt einsetzbar sind. Für dekorative oder tribologisch hoch beanspruchte Flächen bildet die gefräste Oberfläche eine hervorragende Ausgangsbasis für nachgelagerte Veredelungsverfahren.
Wann sollte man 5-Achs-Fräsen statt 3-Achs-Fräsen wählen?
5-Achs-Fräsen ist gegenüber 3-Achs-Fräsen dann die bessere Wahl, wenn das Werkstück komplexe Geometrien, Hinterschneidungen oder mehrere zu bearbeitende Seiten aufweist, wenn hohe Oberflächenqualität gefordert ist oder wenn die Anzahl der Aufspannungen minimiert werden soll. Bei einfachen prismatischen Teilen mit wenigen Bearbeitungsseiten ist 3-Achs-Fräsen oft wirtschaftlicher.
Konkrete Situationen, in denen 5-Achs-Fräsen klar überlegen ist:
- Freiformflächen und organische Geometrien: Turbinenschaufeln, Formwerkzeuge oder Implantate lassen sich nur mit simultaner 5-Achs-Bewegung in einem Durchgang und mit hoher Oberflächenqualität fertigen.
- Tiefe Taschen und Hinterschneidungen: Kurze Werkzeuge mit geringer Auskraglänge können durch Werkzeugneigung in tiefe Kavitäten geführt werden, ohne zu vibrieren.
- Bauteile mit engen Toleranzen an mehreren Flächen: Wenn Maßhaltigkeit über mehrere Flächen hinweg gefordert ist, verhindert die Einspannstrategie der 5-Achs-Bearbeitung Referenzierungsfehler.
- Kleine bis mittlere Serien mit hohem Qualitätsanspruch: Der Rüstaufwand amortisiert sich schnell, wenn Nacharbeit und Ausschuss durch präzisere Erstbearbeitung reduziert werden.
Bei einfachen Flächenbearbeitungen oder großen Serien mit unkritischen Toleranzen kann 3-Achs-Fräsen die wirtschaftlichere Lösung bleiben. Die Entscheidung sollte immer auf Basis der Bauteilgeometrie, der geforderten Toleranzen und der Stückzahl getroffen werden.
Wie wirkt sich 5-Achs-Fräsen auf nachgelagerte Oberflächenbehandlungen aus?
Eine bessere Ausgangsoberfläche aus dem 5-Achs-Fräsen reduziert den Aufwand für nachgelagerte Oberflächenbehandlungen erheblich. Verfahren wie Eloxieren, Brünieren oder KTL-Beschichtungen haften gleichmäßiger und erzielen bessere Ergebnisse, wenn die Ausgangsoberfläche frei von Absätzen, Riefen und Bearbeitungsfehlern ist.
Konkret bedeutet das: Beim Eloxieren von Aluminiumteilen bildet sich die Oxidschicht proportional zur Ausgangsoberfläche. Unregelmäßigkeiten und Bearbeitungsmarkierungen werden durch die Schicht nicht verdeckt, sondern bleiben sichtbar. Eine fein gefräste Oberfläche mit geringem Ra-Wert führt zu einer gleichmäßigeren, optisch hochwertigeren Eloxalschicht.
Beim Brünieren von Stahl ist die Ausgangsoberfläche ebenfalls relevant, weil die chemische Reaktion gleichmäßiger abläuft, wenn keine tiefen Riefen oder Oxidationsrückstände aus der Bearbeitung vorhanden sind. Bei KTL-Beschichtungen sorgt eine homogene Ausgangsoberfläche für eine gleichmäßige Schichtdicke und damit für besseren Korrosionsschutz.
Ein weiterer praktischer Vorteil: Wenn durch 5-Achs-Fräsen Umspannfehler und Absätze vermieden werden, entfällt das manuelle Nacharbeiten dieser Stellen vor der Oberflächenbehandlung. Das spart Zeit, reduziert das Risiko von Beschädigungen und macht den gesamten Prozess reproduzierbarer.
5-Achs-Fräsen bei Mematek: Präzise Oberflächen aus einer Hand
Wir setzen die 5-Achs-Simultanbearbeitung täglich ein, um Werkstücke mit anspruchsvollen Geometrien und hohen Anforderungen an die Oberflächengüte zu fertigen. Unser Maschinenpark umfasst neun CNC-Bearbeitungszentren mit bis zu 5 Achsen und ermöglicht Bearbeitungsabmessungen bis X1700 | Y1300 mm. Damit decken wir ein breites Spektrum an Bauteilgrößen und Komplexitäten ab.
Was wir für Ihre Projekte konkret leisten:
- 5-Achs-Simultanbearbeitung für komplexe Freiformflächen, Hinterschneidungen und mehrseitige Bearbeitungen in einer Aufspannung
- Hochwertige Oberflächenveredelung direkt im Anschluss an die Zerspanung, inklusive Eloxieren, Brünieren und KTL-Beschichtungen
- Einzelteil- und Kleinserienfertigung in Werkzeugbauqualität sowie skalierbare Serienfertigung bis zu 10.000 Stück mit robotergestützter Zerspanung
- Zertifizierte Qualitätssicherung nach DIN EN ISO 9001:2015 in jeder Fertigungsphase
- Lieferung mit eigenem Fuhrpark für termingerechte und direkte Auslieferung Ihrer Teile
Ob Sie präzise Einzelteile oder komplexe Baugruppen benötigen: Unsere Einzelteil- und Kleinserienfertigung bei Mematek bietet Ihnen die Fertigungstiefe und Flexibilität, die anspruchsvolle Projekte erfordern. Wenn Sie wissen möchten, wie wir Ihre spezifischen Anforderungen umsetzen können, freuen wir uns auf ein Beratungsgespräch.