
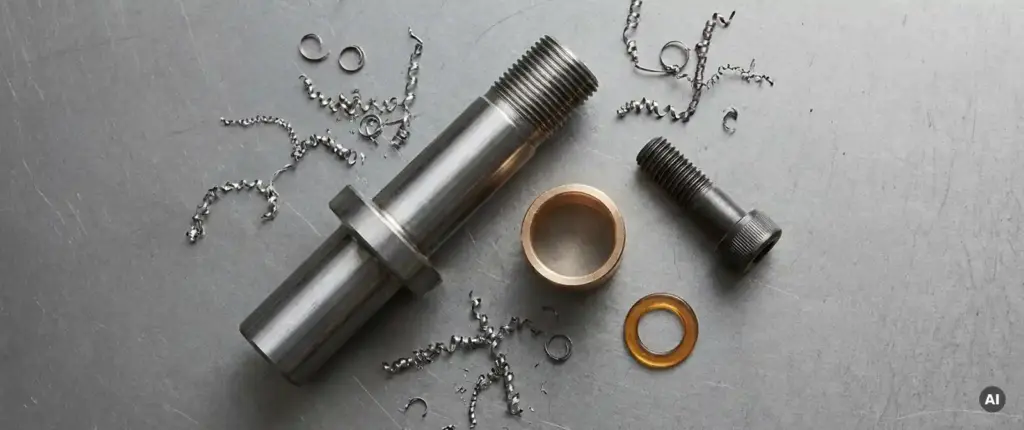
CNC-Drehteile gehören zu den meistgefertigten Komponenten im Maschinenbau. Wellen, Buchsen, Bolzen und ähnliche rotationssymmetrische Teile finden sich in nahezu jeder Maschine, Anlage oder Baugruppe. Wer diese Teile konstruiert, beschafft oder fertigt, sollte die Grundlagen der Drehbearbeitung kennen: Wie entstehen Drehteile, welche Werkstoffe eignen sich und worauf kommt es bei Toleranzen und Passungen an?
Dieser Artikel führt Sie Schritt für Schritt durch die wichtigsten Konzepte rund um CNC-Drehteile. Wir beginnen mit den Grundlagen der Drehbearbeitung, erklären die typischen Bauteilformen und ihre Unterschiede und schließen mit dem konkreten Fertigungsprozess von der Zeichnung bis zum fertigen Teil.
Was sind CNC-Drehteile und wie entstehen sie?
CNC-Drehteile sind Werkstücke, die durch spanende Bearbeitung auf einer CNC-Drehmaschine hergestellt werden. Das Grundprinzip der Drehbearbeitung ist denkbar einfach: Das Werkstück rotiert, während ein feststehender Schneideinsatz Material abtrennt. Durch die präzise computergesteuerte Bewegung des Werkzeugs entsteht so die gewünschte Geometrie.
Der Begriff CNC steht für Computerized Numerical Control, also computergestützte numerische Steuerung. Im Gegensatz zur manuellen Drehbank folgt die CNC-Maschine einem programmierten Ablauf, der die Werkzeugbewegungen exakt vorgibt. Das ermöglicht eine hohe Wiederholgenauigkeit, die bei der Serienfertigung von Drehteilen besonders wichtig ist.
Ein konkretes Beispiel: Eine Welle mit mehreren Absätzen, einer Nut und einem Gewinde lässt sich auf einer modernen CNC-Drehmaschine in einem einzigen Aufspannvorgang vollständig bearbeiten. Moderne Maschinen verfügen zusätzlich über angetriebene Werkzeuge, die auch Fräs- und Bohroperationen direkt in der Drehmaschine ermöglichen. Das spart Zeit und erhöht die Maßhaltigkeit, weil das Werkstück nicht umgespannt werden muss.
Wellen, Buchsen und Bolzen: Merkmale und Unterschiede
Die häufigsten CNC-Drehteile im Maschinenbau lassen sich in wenige Grundformen einteilen. Obwohl alle rotationssymmetrisch sind, unterscheiden sie sich in Funktion, Geometrie und den Anforderungen an die Bearbeitung deutlich.
Wellen
Wellen sind längliche, zylindrische Bauteile, die Drehmoment übertragen oder als Führungselemente dienen. Sie haben in der Regel einen kleineren Durchmesser im Verhältnis zur Länge. Typische Merkmale sind Absätze, Nuten, Passfedern und Gewinde. Die Anforderungen an Rundlauf und Geradheit sind bei Wellen besonders hoch, da Abweichungen direkt zu Lagerproblemen oder Schwingungen führen.
Buchsen
Buchsen sind hohlzylindrische Drehteile mit einem definierten Innen- und Außendurchmesser. Sie dienen als Lager, Führungen oder Distanzelemente. Im Gegensatz zur Welle steht bei der Buchse die Passgenauigkeit beider Durchmesser im Vordergrund. Typische Anwendungen sind Gleitlagerbuchsen, Führungsbuchsen in Werkzeugmaschinen oder Distanzhülsen in Baugruppen.
Bolzen und Stifte
Bolzen sind kurze, massive Zylinder, die als Verbindungs- oder Fixierelemente eingesetzt werden. Sie haben ein günstiges Längen-zu-Durchmesser-Verhältnis und werden häufig mit Fasen, Nuten oder Bohrungen versehen. Stifte sind ähnlich aufgebaut, aber in der Regel kleiner und auf enge Toleranzen ausgelegt, um eine präzise Positionierung zu gewährleisten.
- Wellen: Drehmomentübertragung, hohe Anforderungen an Rundlauf und Geradheit
- Buchsen: Führung und Lagerung, Passgenauigkeit an Innen- und Außendurchmesser
- Bolzen und Stifte: Verbindung und Positionierung, kurze Bauform, enge Toleranzen
Typische Einsatzgebiete im Maschinen- und Anlagenbau
Aufbauend auf den Bauteilformen aus dem vorherigen Abschnitt lässt sich verstehen, warum CNC-Drehteile in so vielen Bereichen des Maschinen- und Anlagenbaus vorkommen. Überall dort, wo Bewegung, Führung oder Kraftübertragung gefragt ist, sind rotationssymmetrische Präzisionsteile gefragt.
Im Werkzeugmaschinenbau finden sich Wellen in Spindeln und Antriebssträngen, Buchsen als Führungselemente in Linearachsen und Bolzen zur Fixierung von Werkzeugaufnahmen. Im Anlagenbau werden Drehteile als Verbindungselemente in Rohrverbindungen, als Lagerelemente in Fördersystemen oder als Distanzhülsen in Rahmenkonstruktionen eingesetzt.
Auch in der Automatisierungstechnik spielen Drehteile eine wichtige Rolle: Greiferkomponenten, Achsaufnahmen und Kupplungselemente für Roboter und Handlingsysteme werden häufig als Einzelteile oder in kleinen Serien gefertigt. Besonders hier sind kurze Lieferzeiten und hohe Maßgenauigkeit gefragt, weil diese Teile direkt in die Funktionsfähigkeit einer Anlage eingreifen.
Werkstoffe und Oberflächenbehandlungen für Drehteile
Die Wahl des richtigen Werkstoffs ist ein zentraler Schritt bei der Konstruktion von Drehteilen. Sie beeinflusst nicht nur die mechanischen Eigenschaften des Bauteils, sondern auch die Bearbeitbarkeit, die Standzeit der Werkzeuge und letztlich die Fertigungskosten.
Typische Werkstoffe
- Baustähle (z. B. S235, S355): Günstig und gut zerspanbar, geeignet für weniger beanspruchte Teile
- Vergütungsstähle (z. B. 42CrMo4): Hohe Festigkeit nach Wärmebehandlung, typisch für Wellen und Bolzen unter Belastung
- Einsatzstähle (z. B. 16MnCr5): Harte Oberfläche bei zähem Kern, häufig für Zahnräder und Führungselemente
- Edelstähle (z. B. 1.4305, 1.4404): Korrosionsbeständig, geeignet für Lebensmittel-, Medizin- und Chemieanlagen
- Aluminium (z. B. EN AW-6082): Leicht und gut zerspanbar, häufig im Maschinenbau und in der Luftfahrt
- Messing und Bronze: Gute Gleiteigenschaften, typisch für Buchsen und Lagerelemente
Oberflächenbehandlungen
Nach der Zerspanung werden viele Drehteile einer Oberflächenbehandlung unterzogen, um Korrosionsschutz, Verschleißfestigkeit oder optische Anforderungen zu erfüllen. Zu den gängigen Verfahren gehören:
- Eloxieren: Für Aluminiumbauteile, erzeugt eine harte, korrosionsbeständige Oxidschicht
- Brünieren: Schwarze Schutzschicht für Stahlteile, häufig im Werkzeugbau eingesetzt
- KTL-Beschichtung (kathodische Tauchlackierung): Gleichmäßiger Korrosionsschutz auch für komplexe Geometrien
- Verzinken und Vernickeln: Galvanische Verfahren für erhöhten Korrosions- und Verschleißschutz
- Härten und Anlassen: Wärmebehandlungen zur gezielten Einstellung von Festigkeit und Zähigkeit
Worauf es bei Toleranzen und Passungen ankommt
Toleranzen und Passungen sind das Herzstück der Präzisionsfertigung. Eine Toleranz gibt an, in welchem Bereich ein Maß vom Nennmaß abweichen darf. Eine Passung beschreibt das Zusammenspiel zweier Bauteile, zum Beispiel einer Welle und einer Buchse.
Das Toleranzsystem nach ISO 286 unterscheidet zwischen Spielpassungen, Übergangspassungen und Presspassungen. Bei einer Spielpassung ist die Welle immer kleiner als die Bohrung, sodass sich die Teile leicht fügen lassen. Bei einer Presspassung ist die Welle geringfügig größer, sodass die Verbindung kraftschlüssig ist und ohne zusätzliche Befestigungsmittel hält. Übergangspassungen liegen dazwischen und können je nach tatsächlichem Maß Spiel oder Übermaß aufweisen.
Ein häufiger Fehler in der Konstruktion ist es, Toleranzen zu eng zu wählen, ohne die Fertigungskosten zu berücksichtigen. Enge Toleranzen erfordern mehr Bearbeitungszeit, aufwendigere Messtechnik und erhöhen den Ausschussanteil. Als Faustregel gilt: So eng wie nötig, so weit wie möglich. Für eine Gleitlagerbuchse kann eine Toleranz von H7/f7 ausreichend sein, während eine hochbelastete Wellen-Naben-Verbindung eine Presspassung im Bereich H7/p6 benötigt.
Wichtig ist auch die Oberflächenrauheit, die in engem Zusammenhang mit der Passung steht. Eine fein geschliffene Oberfläche mit einem Ra-Wert von 0,8 µm ist für Gleitflächen sinnvoll, während für weniger kritische Flächen eine gedrehte Oberfläche mit Ra 3,2 µm ausreicht und deutlich günstiger herzustellen ist.
Von der Zeichnung zum fertigen Drehteil: der Fertigungsprozess
Nachdem Sie nun die Bauteilformen, Werkstoffe und Toleranzanforderungen kennen, lässt sich der gesamte Fertigungsprozess besser einordnen. Der Weg vom Konstruktionsentwurf zum fertigen Drehteil folgt einem klaren Ablauf, bei dem jeder Schritt auf dem vorherigen aufbaut.
- Zeichnungsprüfung und Arbeitsvorbereitung: Bevor die Maschine startet, prüft die Arbeitsvorbereitung die Fertigungszeichnung auf Vollständigkeit, Toleranzangaben und Materialspezifikationen. Fehlende oder widersprüchliche Angaben werden mit dem Auftraggeber geklärt.
- Rohmaterialbeschaffung und Sägen: Das passende Halbzeug, zum Beispiel ein Rundstab aus Vergütungsstahl, wird auf die benötigte Länge abgesägt. Die Wahl des richtigen Ausgangsmaterials beeinflusst direkt die Zerspanbarkeit und die Qualität des fertigen Teils.
- CNC-Programmierung: Der Programmierer erstellt das CNC-Programm, das die Werkzeugbewegungen, Schnittparameter und Bearbeitungsreihenfolge definiert. Moderne CAM-Software übersetzt die 3D-Konstruktionsdaten direkt in Maschinenbefehle.
- Zerspanung und Drehbearbeitung: Das Werkstück wird in die Drehmaschine eingespannt und bearbeitet. Schruppen entfernt zunächst grob Material, Schlichten bringt das Teil auf das Endmaß. Angetriebene Werkzeuge ermöglichen zusätzliche Fräs- und Bohroperationen in derselben Aufspannung.
- Wärmebehandlung (falls erforderlich): Teile aus Vergütungs- oder Einsatzstahl werden nach der Grobbearbeitung gehärtet und anschließend auf Endmaß geschliffen, da Wärmebehandlungen zu geringem Verzug führen können.
- Schleifen und Feinbearbeitung: Für Flächen mit engen Toleranzen und hohen Anforderungen an die Oberflächenrauheit folgt das Schleifen als letzter Zerspanungsschritt.
- Qualitätskontrolle und Messtechnik: Jedes Drehteil wird auf Maßhaltigkeit geprüft. Koordinatenmessmaschinen, Bügelmessschrauben und Lehren stellen sicher, dass alle Maße innerhalb der vorgegebenen Toleranzen liegen.
- Oberflächenbehandlung und Auslieferung: Nach der Qualitätsprüfung folgen gegebenenfalls Oberflächenbehandlungen wie Eloxieren oder Brünieren, bevor die Teile verpackt und ausgeliefert werden.
Dieser strukturierte Ablauf stellt sicher, dass das fertige Drehteil exakt den Anforderungen der Konstruktionszeichnung entspricht, und zwar unabhängig davon, ob es sich um ein Einzelteil oder eine größere Serie handelt.
Präzise CNC-Drehteile von Mematek: Ihr Partner für Wellen, Buchsen und Bolzen
Ob Einzelteil oder Serie, ob einfache Buchse oder komplexe Stufenwelle mit engen Toleranzen: Wir unterstützen Sie bei der Fertigung Ihrer CNC-Drehteile von der Zeichnungsprüfung bis zur Auslieferung. Unser Maschinenpark mit CNC-Bearbeitungszentren und angetriebenen Werkzeugen ermöglicht die vollständige Bearbeitung rotationssymmetrischer Teile in einer Aufspannung, was Maßhaltigkeit und Durchlaufzeit direkt verbessert.
- Drehbearbeitung mit angetriebenen Werkzeugen für kombinierte Dreh- und Fräsoperationen
- Verarbeitung unterschiedlicher Werkstoffe inklusive Stahl, Edelstahl, Aluminium und Buntmetallen
- Wärmebehandlung und Oberflächenveredelung wie Eloxieren, Brünieren und KTL-Beschichtung aus einer Hand
- Strenge Qualitätskontrolle nach DIN EN ISO 9001:2015 in jedem Fertigungsschritt
- Flexible Stückzahlen: von der Einzelteil- und Kleinserienfertigung bis zur skalierbaren Serienfertigung bis zu 10.000 Teilen
Wenn Sie konkrete Anforderungen an Ihre Drehteile haben oder ein Angebot benötigen, freuen wir uns auf Ihre Anfrage. Nehmen Sie Kontakt auf und wir besprechen gemeinsam, wie wir Ihr Projekt umsetzen können.