
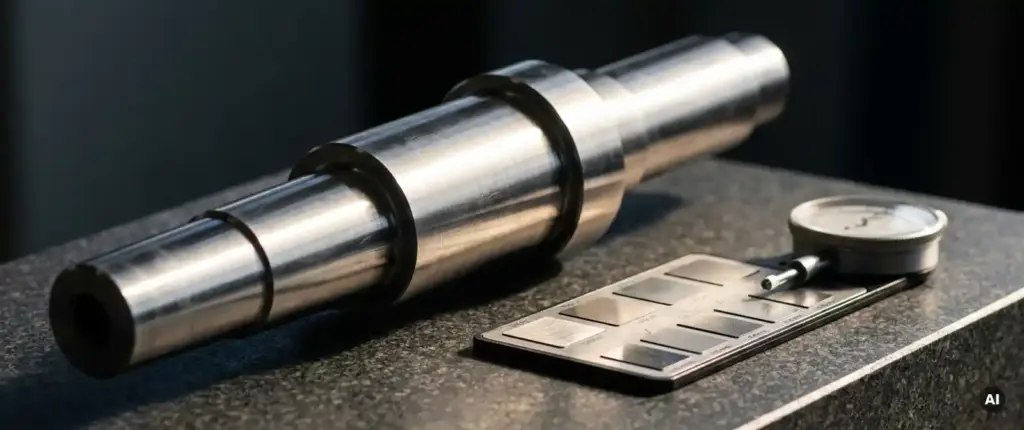
Beim CNC-Drehen sind Oberflächenqualitäten im Bereich von Ra 0,4 bis Ra 3,2 Mikrometer unter Standardbedingungen gut erreichbar. Mit optimierten Parametern, hochwertigen Werkzeugen und geeigneten Werkstoffen lassen sich sogar Werte bis Ra 0,1 Mikrometer erzielen. Welche Güte in Ihrem konkreten Fall sinnvoll ist, hängt von Werkstoff, Einsatzzweck und Nachbearbeitungsschritten ab. Die folgenden Abschnitte beantworten die wichtigsten Fragen rund um Oberflächenqualität beim CNC-Drehen.
Welche Ra-Werte sind beim CNC-Drehen typischerweise erreichbar?
Beim CNC-Drehen sind Ra-Werte zwischen 0,4 und 3,2 Mikrometer der typische Arbeitsbereich für die meisten industriellen Anwendungen. Unter optimierten Bedingungen mit feinen Zustellungen, niedrigen Vorschüben und scharfen Wendeschneidplatten lassen sich Ra-Werte bis 0,1 Mikrometer erreichen. Für grobe Schruppoperationen liegen die Werte dagegen häufig bei Ra 6,3 oder höher.
Die Einteilung folgt in der Praxis einem klaren Muster:
- Ra 6,3 bis Ra 12,5: Schruppbearbeitung, sichtbare Drallspuren, für funktionale Flächen ohne Dichtfunktion
- Ra 1,6 bis Ra 3,2: Standardfinish für allgemeine Maschinenbauteile, Passungen und Lagersitze
- Ra 0,4 bis Ra 0,8: Feinbearbeitung für Gleitflächen, Dichtflächen und Präzisionswellen
- Ra 0,1 bis Ra 0,2: Feinstbearbeitung, oft als Vorbereitung für Schleifoperationen oder hochbelastete Tribosysteme
Wichtig zu verstehen: Ra ist ein Mittelwert der Rauheitsamplituden und damit die am häufigsten verwendete Kenngröße. Für Anwendungen mit besonderen Anforderungen an Traganteil oder Spitzenhöhen werden zusätzlich Rz (gemittelte Rautiefe) oder Rmax herangezogen.
Was beeinflusst die Oberflächenqualität beim Drehen am stärksten?
Die Oberflächenqualität beim CNC-Drehen wird vor allem durch Vorschub, Schnittgeschwindigkeit, Werkzeuggeometrie und Werkzeugverschleiß bestimmt. Der Vorschub hat dabei den größten rechnerischen Einfluss auf die theoretische Rautiefe, weil er direkt die Abstände der Werkzeugspuren auf der Bauteiloberfläche definiert.
Die wichtigsten Einflussfaktoren im Überblick:
- Vorschub pro Umdrehung: Kleinere Vorschübe erzeugen feinere Oberflächen. Die theoretische Rautiefe steigt quadratisch mit dem Vorschub.
- Eckenradius der Wendeschneidplatte: Ein größerer Eckenradius glättet die Oberfläche bei gleichem Vorschub deutlich.
- Schnittgeschwindigkeit: Zu niedrige Schnittgeschwindigkeiten begünstigen Aufbauschneiden, die die Oberfläche verschlechtern. Zu hohe Werte erhöhen den Werkzeugverschleiß.
- Werkzeugverschleiß: Ein stumpfes Werkzeug erzeugt Rattermarken und erhöhte Rauheitswerte, selbst bei optimalen Parametern.
- Kühlschmierstoff: Geeignete Kühlung reduziert thermische Einflüsse und verbessert die Oberflächengüte, besonders bei zähen Werkstoffen.
- Maschinenstabilität: Schwingungen in der Maschine, der Spindel oder der Werkstückaufnahme übertragen sich direkt auf die Oberfläche.
In der Praxis ist die Kombination aus Vorschub und Eckenradius der schnellste Hebel, um die Oberflächenqualität gezielt zu verbessern, ohne die Bearbeitungszeit unverhältnismäßig zu verlängern.
Wie unterscheiden sich Oberflächengüten je nach Werkstoff?
Verschiedene Werkstoffe reagieren sehr unterschiedlich auf dieselben Bearbeitungsparameter. Aluminium und Messing lassen sich auf sehr glatte Oberflächen drehen, während austenitische Edelstähle und Titan aufgrund ihrer Zähigkeit und Neigung zur Aufbauschneide deutlich schwieriger zu bearbeiten sind.
Typische Werkstoffgruppen und ihr Verhalten:
- Aluminium und Aluminiumlegierungen: Sehr gut zerspanbar, Ra-Werte unter 0,4 Mikrometer sind ohne Sonderwerkzeuge erreichbar. Neigung zum Schmieren bei falschen Parametern.
- Baustähle (z. B. S235, S355): Gut bearbeitbar, Standardoberflächen zwischen Ra 0,8 und Ra 3,2 problemlos realisierbar.
- Vergütungsstähle (z. B. 42CrMo4): Im vergüteten Zustand gut zerspanbar, feine Oberflächen erreichbar. Im gehärteten Zustand ist Schleifen oft notwendig.
- Austenitische Edelstähle (z. B. 1.4301): Die Neigung zur Kaltverfestigung und Aufbauschneide erschwert feine Oberflächen. Scharfe Werkzeuge und angepasste Schnittparameter sind wichtig.
- Messing und Kupferlegierungen: Sehr gute Zerspanbarkeit, spiegelglatte Oberflächen möglich.
- Titan: Geringe Wärmeleitfähigkeit und hohe Zähigkeit machen feine Oberflächen anspruchsvoll. Kühlung und Werkzeugwahl sind besonders relevant.
Für die Planung eines Drehteils lohnt es sich, den Werkstoff frühzeitig mit der erreichbaren Oberflächengüte abzugleichen, um realistische Toleranzangaben in der Zeichnung festzulegen.
Wann reicht CNC-Drehen allein – und wann braucht es Nachbearbeitung?
CNC-Drehen allein reicht für die meisten Maschinenbauanwendungen aus, wenn Ra-Werte von 0,4 Mikrometer oder gröber gefordert sind. Sobald Anforderungen an Formgenauigkeit, Härte oder Oberflächengüten unter Ra 0,2 Mikrometer bestehen, ist eine Nachbearbeitung durch Schleifen, Honen oder Läppen in der Regel notwendig.
Typische Situationen, in denen CNC-Drehen ausreicht:
- Allgemeine Passungen und Lagersitze mit Ra 0,8 bis Ra 1,6
- Funktionale Flächen ohne Dichtfunktion
- Bauteile, die anschließend beschichtet oder eloxiert werden
- Prototypen und Einzelteile mit moderaten Toleranzanforderungen
Typische Situationen, in denen Nachbearbeitung sinnvoll ist:
- Gehärtete Bauteile, die nach der Wärmebehandlung auf Maß gebracht werden müssen
- Hochbelastete Gleit- und Dichtflächen mit Ra unter 0,2 Mikrometer
- Zylinderbohrungen mit engen Formtoleranzen (Rundheit, Zylinderform)
- Bauteile mit tribologischen Anforderungen, bei denen der Traganteil der Oberfläche relevant ist
Eine sinnvolle Strategie ist es, das Drehteil bereits mit Aufmaß für die Nachbearbeitung zu planen, sodass Schleif- oder Honzugaben von Anfang an in der Zeichnung berücksichtigt sind.
Wie lässt sich die Oberflächenqualität bei Drehteilen messen und prüfen?
Die Oberflächenqualität von Drehteilen wird in der industriellen Praxis hauptsächlich mit taktilen Rauheitsmessgeräten (Tastschnittgeräten) gemessen, die den Ra-Wert und weitere Kenngrößen direkt am Bauteil erfassen. Ergänzend kommen optische Verfahren wie Weißlichtinterferometrie oder konfokale Mikroskopie zum Einsatz, wenn berührungslose Messungen erforderlich sind.
Die wichtigsten Messverfahren im Vergleich:
- Tastschnittgerät (taktil): Standardverfahren nach DIN EN ISO 4288, misst Ra, Rz und Rmax direkt am Bauteil. Robust, weit verbreitet und für die meisten Anwendungen ausreichend.
- Weißlichtinterferometrie: Berührungslose, hochauflösende Flächenmessung. Geeignet für empfindliche Oberflächen oder wenn Flächentopografien dokumentiert werden sollen.
- Konfokale Mikroskopie: Sehr hohe Auflösung, besonders für Mikrostrukturen und Beschichtungsanalysen.
- Vergleichsmuster (Rauheitsnormale): Schnelle visuelle und haptische Einschätzung im Fertigungsalltag, nicht für präzise Dokumentation geeignet.
Für die Qualitätssicherung nach DIN EN ISO 9001 ist die Dokumentation der Messergebnisse mit kalibrierten Geräten und definierten Messstrecken wichtig. Die Messstrecke (Cutoff-Wellenlänge) muss dabei zur erwarteten Rauheit passen, da sonst systematische Messfehler entstehen.
Welche Oberflächenbehandlungen verbessern die Qualität nach dem Drehen?
Nach dem CNC-Drehen stehen verschiedene Oberflächenbehandlungen zur Verfügung, die sowohl die optische Qualität als auch die funktionalen Eigenschaften eines Bauteils verbessern. Die Wahl des Verfahrens hängt vom Werkstoff, dem Einsatzzweck und den geforderten Eigenschaften wie Korrosionsschutz, Härte oder Gleiteigenschaften ab.
Relevante Verfahren und ihre Wirkung:
- Eloxieren (anodische Oxidation): Für Aluminiumbauteile. Erzeugt eine harte, korrosionsbeständige Oxidschicht. Verbessert die Verschleißfestigkeit und ermöglicht Einfärbung. Die Schichtdicke beeinflusst die Maßhaltigkeit, was bei engen Toleranzen zu berücksichtigen ist.
- Brünieren: Für Stahl. Erzeugt eine dünne Eisenoxidschicht mit leichtem Korrosionsschutz und dekorativem Erscheinungsbild. Maßneutral, da die Schichtdicke im Mikrometerbereich liegt.
- KTL-Beschichtung (kathodische Tauchlackierung): Sehr gleichmäßige Lackschicht auch in Hinterschneidungen und Bohrungen. Guter Korrosionsschutz für Stahl- und Gussteile.
- Galvanische Beschichtungen (Vernickeln, Verchromen): Erhöhen Härte, Korrosionsschutz und Gleiteigenschaften. Die Schichtdicke muss bei der Bauteilkonstruktion eingeplant werden.
- Wärmebehandlung (Härten, Nitrieren): Verbessert die Oberflächenhärte und Verschleißfestigkeit. Häufig als Zwischenschritt vor einer abschließenden Schleifbearbeitung eingesetzt.
- Strahlen (Kugelstrahlen, Sandstrahlen): Erzeugt definierte Rauheiten, entfernt Zunder und kann Druckeigenspannungen einbringen, die die Dauerfestigkeit erhöhen.
Viele dieser Verfahren lassen sich kombinieren, etwa Härten und anschließendes Schleifen, gefolgt von einer galvanischen Beschichtung. Die Reihenfolge der Schritte beeinflusst das Endergebnis erheblich und sollte bereits in der Konstruktionsphase festgelegt werden.
Präzise Drehteile mit optimaler Oberflächenqualität von Mematek
Ob Ra 0,8 für einen Lagersitz oder eine eloxierte Aluminiumoberfläche für ein Gehäuseteil: Wir fertigen Drehteile mit den Oberflächengüten, die Ihre Anwendung tatsächlich erfordert. Dabei decken wir den gesamten Prozess ab, von der Zerspanung über Wärmebehandlung bis zu Oberflächenveredelungen wie Eloxieren, Brünieren und KTL-Beschichtung.
Was wir konkret für Sie leisten:
- CNC-Drehen mit angetriebenen Werkzeugen für komplexe Geometrien in einer Aufspannung
- Flachschleifen bis X1500 | Y500 mm als Nachbearbeitungsschritt für enge Toleranzen
- Bearbeitung unterschiedlicher Werkstoffe inklusive Stahl, Aluminium, Edelstahl und Sonderlegierungen
- Oberflächenveredelungen aus einer Hand: Eloxieren, Brünieren, KTL-Beschichtung und weitere Verfahren
- Qualitätskontrolle und Dokumentation nach DIN EN ISO 9001:2015
- Flexible Losgrößen: von der Einzelteil- und Kleinserienfertigung bis zur skalierbaren Serienfertigung bis 10.000 Stück
Wenn Sie konkrete Anforderungen an Oberflächengüte, Toleranzen oder Nachbehandlung haben, sprechen Sie uns an. Wir prüfen gemeinsam mit Ihnen, welche Fertigungsstrategie für Ihr Bauteil am sinnvollsten ist. Nehmen Sie gerne Kontakt auf und schildern Sie uns Ihr Projekt.