
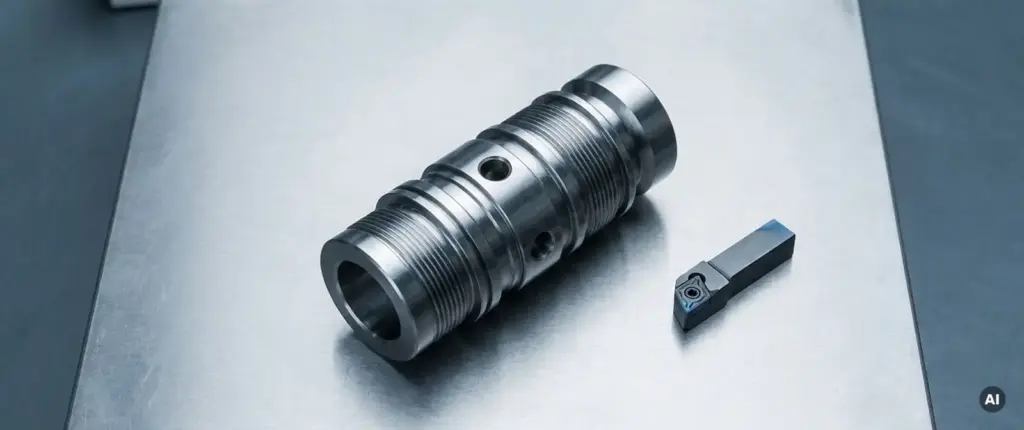
Mit angetriebenen Werkzeugen lassen sich auf einer CNC-Drehmaschine Fräs-, Bohr- und Gewindeschneidoperationen direkt in der Aufspannung durchführen, ohne das Werkstück umzuspannen. Das ermöglicht die Fertigung komplexer Drehfrästeile in einem einzigen Arbeitsgang. Die folgenden Abschnitte beantworten die wichtigsten Fragen rund um Einsatzmöglichkeiten, geeignete Geometrien, Materialien und erreichbare Qualitäten.
Welche Bearbeitungen sind mit angetriebenen Werkzeugen möglich?
Mit angetriebenen Werkzeugen lassen sich auf CNC-Drehmaschinen Fräsen, Bohren, Reiben, Gewindeschneiden und Gravieren ausführen, während das Werkstück in der Drehmaschine eingespannt bleibt. Dadurch entfällt ein separater Fräsvorgang auf einem zweiten Bearbeitungszentrum, was Zeit und Rüstaufwand erheblich reduziert.
Im Einzelnen umfassen die möglichen Bearbeitungen:
- Planfräsen und Konturfräsen: Abflachungen, Taschen und Nuten auf der Mantelfläche oder Stirnseite des Drehteils
- Querbohren und Schrägbohren: Radiale oder winklige Bohrungen, die bei konventionellem Drehen nicht realisierbar wären
- Gewindeschneiden und Gewindefräsen: Innen- und Außengewinde in beliebiger Lage, auch außerhalb der Drehmittelachse
- Reiben und Senken: Passbohrungen mit engen Toleranzen direkt in der Aufspannung
- Gravieren und Beschriften: Schriften, Symbole oder Seriennummern auf der Bauteiloberfläche
Voraussetzung ist eine Drehmaschine mit C-Achse, die das Werkstück in einer definierten Winkelposition arretiert, sowie eine Y-Achse für exzentrische Bearbeitungen. Erst diese Kombination macht die volle Bandbreite der Dreh-Fräs-Bearbeitung möglich.
Welche Bauteilgeometrien eignen sich besonders für angetriebene Werkzeuge?
Besonders geeignet sind rotationssymmetrische Grundkörper, die zusätzliche nicht rotationssymmetrische Merkmale aufweisen, zum Beispiel Abflachungen, Querbohrungen, Schlüsselflächen oder exzentrische Bohrungen. Typische Beispiele sind Wellen mit Passfedernut, Flansche mit Lochkreis oder Hydraulikverteiler mit mehreren Anschlussbohrungen.
Konkret profitieren folgende Geometrien besonders stark von angetriebenen Werkzeugen:
- Wellen mit Nuten oder Abflachungen: Passfedernuten, Spannflächen und Schlüsselflächen lassen sich direkt nach dem Drehen einbringen
- Flansche mit Lochkreisen: Mehrere Bohrungen auf einem definierten Teilkreis in einer Aufspannung
- Hydraulik- und Pneumatikteile: Komplexe Bohrungsbilder mit radialen und axialen Anschlüssen
- Gehäuse und Verteilerblöcke: Kombinierte Dreh- und Frästaschen in einem Bauteil
- Schrauben und Sonderverbindungselemente: Querbohrungen, Sicherungsgewindeöffnungen oder Inbusaufnahmen
Weniger geeignet sind Bauteile, bei denen der Fräsanteil so dominant ist, dass ein vollwertiges 5-Achs-Bearbeitungszentrum wirtschaftlicher arbeitet. Die Stärke angetriebener Werkzeuge liegt in der Kombination aus überwiegend rotationssymmetrischer Grundform und ergänzenden prismatischen Merkmalen.
Welche Materialien lassen sich mit angetriebenen Werkzeugen bearbeiten?
Mit angetriebenen Werkzeugen lassen sich grundsätzlich dieselben Materialien bearbeiten wie beim konventionellen CNC-Drehen und Fräsen. Dazu gehören Stahl, Edelstahl, Aluminium, Messing, Kupfer, Titan und technische Kunststoffe. Die Materialeignung hängt weniger von der Technologie als von der Werkzeugauswahl und den Schnittparametern ab.
In der Praxis werden am häufigsten folgende Werkstoffe bearbeitet:
- Baustähle und Vergütungsstähle (z. B. C45, 42CrMo4): Standardmaterialien für Wellen, Flansche und Verbindungselemente
- Edelstähle (z. B. 1.4301, 1.4404): Für korrosionsbeständige Bauteile in der Lebensmittel- oder Medizintechnik
- Aluminium und Aluminiumlegierungen: Leichtbauteile mit hoher Zerspanbarkeit und kurzen Bearbeitungszeiten
- Messing und Kupfer: Elektrische Kontakte, Armaturen und Präzisionsteile
- Titan und Hochtemperaturlegierungen: Anspruchsvolle Werkstoffe für Luft- und Raumfahrt oder Medizintechnik, die spezielle Werkzeuge und reduzierte Schnittgeschwindigkeiten erfordern
- Technische Kunststoffe (z. B. PA, POM, PEEK): Leichte, chemikalienbeständige Bauteile
Bei gehärteten Stählen stoßen angetriebene Werkzeuge an dieselben Grenzen wie konventionelle Fräswerkzeuge. Hier sind CBN-bestückte Werkzeuge oder eine Bearbeitung im weichen Zustand mit anschließender Wärmebehandlung die übliche Vorgehensweise.
Wie unterscheiden sich angetriebene Werkzeuge von konventioneller Fräsbearbeitung?
Der wesentliche Unterschied liegt in der Aufspannsituation: Bei angetriebenen Werkzeugen bleibt das Werkstück in der Drehmaschine eingespannt, während das Werkzeug rotiert. Bei konventioneller Fräsbearbeitung auf einem Bearbeitungszentrum rotiert das Werkzeug ebenfalls, aber das Werkstück wird separat aufgespannt und ausgerichtet.
Vorteile angetriebener Werkzeuge gegenüber separatem Fräsen
Angetriebene Werkzeuge sparen einen kompletten Umspannvorgang. Das reduziert nicht nur die Durchlaufzeit, sondern eliminiert auch den Fehler, der beim erneuten Einspannen entstehen kann. Für Bauteile, bei denen die Lagebeziehung zwischen Drehmerkmal und Fräsmerkmal eng toleriert ist, ist das ein relevanter Qualitätsvorteil.
Weitere Unterschiede im Überblick:
- Rüstaufwand: Ein Rüstvorgang statt zwei separater Maschinen und Aufspannungen
- Lagegenauigkeit: Dreh- und Fräsmerkmale beziehen sich auf dieselbe Referenz
- Platzbedarf: Kein zweites Bearbeitungszentrum notwendig
- Flexibilität bei Kleinserien: Schnellere Reaktion auf Änderungen, da nur ein Programm angepasst wird
Grenzen im Vergleich zu dedizierten Fräszentren
Angetriebene Werkzeuge auf Drehmaschinen erreichen in der Regel geringere Spindeldrehzahlen und Antriebsleistungen als spezialisierte Fräszentren. Für Bauteile mit großen Fräsvolumina oder sehr hohen Anforderungen an die Oberflächengüte von Fräsflächen kann ein dediziertes 5-Achs-Bearbeitungszentrum die bessere Wahl sein. Die Entscheidung hängt vom Verhältnis zwischen Dreh- und Fräsanteil am Bauteil ab.
Wann lohnt sich der Einsatz angetriebener Werkzeuge in der Lohnfertigung?
Der Einsatz angetriebener Werkzeuge lohnt sich immer dann, wenn ein Drehteil zusätzliche Fräs- oder Bohroperationen benötigt und die Lagegenauigkeit zwischen Dreh- und Fräsmerkmalen wichtig ist. Besonders bei kleinen und mittleren Stückzahlen überwiegen die Vorteile durch reduzierten Rüstaufwand und kürzere Durchlaufzeiten.
Konkrete Situationen, in denen angetriebene Werkzeuge wirtschaftlich sinnvoll sind:
- Enge Lagebeziehungen: Wenn Bohrungen, Nuten oder Flächen in exakter Winkelposition zur Drehmittelachse stehen müssen
- Kleine und mittlere Losgrößen: Der Rüstzeitgewinn wirkt sich bei geringen Stückzahlen besonders stark auf die Stückkosten aus
- Kurze Lieferzeiten: Weniger Maschinenwechsel bedeuten kürzere Durchlaufzeiten
- Komplexe Bauteile mit gemischten Merkmalen: Wenn Drehen und Fräsen sich ungefähr die Waage halten
- Begrenzte Maschinenkapazität: Wenn kein separates Fräszentrum verfügbar oder ausgelastet ist
Bei sehr großen Serien mit hohem Fräsanteil kann es wirtschaftlicher sein, Drehen und Fräsen auf getrennten Maschinen zu parallelisieren. Die Entscheidung sollte immer auf Basis einer konkreten Kalkulation der Rüst- und Maschinenzeiten getroffen werden. Für die Einzelteil- und Kleinserienfertigung ist die Kombination aus Drehen und Fräsen in einer Aufspannung häufig die wirtschaftlichste Lösung.
Welche Toleranzen und Oberflächengüten sind mit angetriebenen Werkzeugen erreichbar?
Mit angetriebenen Werkzeugen sind Lagetoleranzen von IT7 und enger sowie Oberflächengüten von Ra 1,6 µm und besser erreichbar. Die genauen Werte hängen von der Maschinensteifigkeit, der Werkzeugqualität, dem Material und den gewählten Schnittparametern ab.
Erreichbare Maß- und Lagetoleranzen
Für Bohrungen und Fräsmerkmale, die mit angetriebenen Werkzeugen eingebracht werden, sind Toleranzen nach IT6 bis IT7 realistisch erreichbar. Die Lagebeziehung zwischen Drehmerkmal und Fräsmerkmal profitiert davon, dass beide in derselben Aufspannung gefertigt werden. Typische Positionstoleranzen liegen bei 0,02 bis 0,05 mm, abhängig von Maschinenzustand und Bauteilgröße.
Für Passbohrungen, die anschließend gerieben werden, sind Toleranzen nach IT6 oder enger möglich. Gewindeschneiden mit angetriebenen Werkzeugen erreicht die üblichen Gewindetoleranzen nach DIN-Norm ohne Einschränkungen.
Erreichbare Oberflächengüten
Gefräste Flächen erreichen mit angetriebenen Werkzeugen typischerweise Ra-Werte zwischen 0,8 und 3,2 µm, je nach Vorschub, Schnitttiefe und Werkzeuggeometrie. Mit optimierten Schlichtparametern und geeigneten Werkzeugen sind Ra 0,8 µm und besser erreichbar. Gebohrte und geriebene Flächen erreichen Ra-Werte unter 1,6 µm routinemäßig. Für höhere Anforderungen können anschließende Schleifoperationen oder Oberflächenveredelungsverfahren wie Eloxieren oder Brünieren eingesetzt werden.
Angetriebene Werkzeuge bei Mematek: Präzision in einer Aufspannung
Wir setzen angetriebene Werkzeuge gezielt dort ein, wo Bauteile sowohl Dreh- als auch Fräsmerkmale erfordern und enge Lagetoleranzen gefragt sind. Das reduziert Umspannfehler, verkürzt Durchlaufzeiten und senkt die Stückkosten, besonders bei komplexen Teilen mit kleinen und mittleren Losgrößen.
Was wir konkret für Sie leisten:
- Drehen mit angetriebenen Werkzeugen bis Durchmesser 265 mm und Drehlänge 660 mm in einer Aufspannung
- Kombinierte Dreh-Fräs-Bearbeitung für Wellen, Flansche, Hydraulikteile und Sonderbauteile mit komplexen Bohrungsbildern
- Enge Lagetoleranzen durch Fertigung aller Merkmale in einer Referenz, ohne Umspannen
- Flexible Losgrößen: von Einzelteilen und Prototypen bis zur Serienfertigung mit robotergestützter Beladung
- Oberflächenveredelung aus einer Hand: Eloxieren, Brünieren und KTL-Beschichtungen direkt im Anschluss an die Zerspanung
Wenn Sie ein Bauteil haben, das von der Kombination aus Drehen und Fräsen in einer Aufspannung profitieren könnte, sprechen Sie uns gerne an. Kontakt aufnehmen und wir schauen gemeinsam, welche Bearbeitungsstrategie für Ihr Bauteil am sinnvollsten ist.