
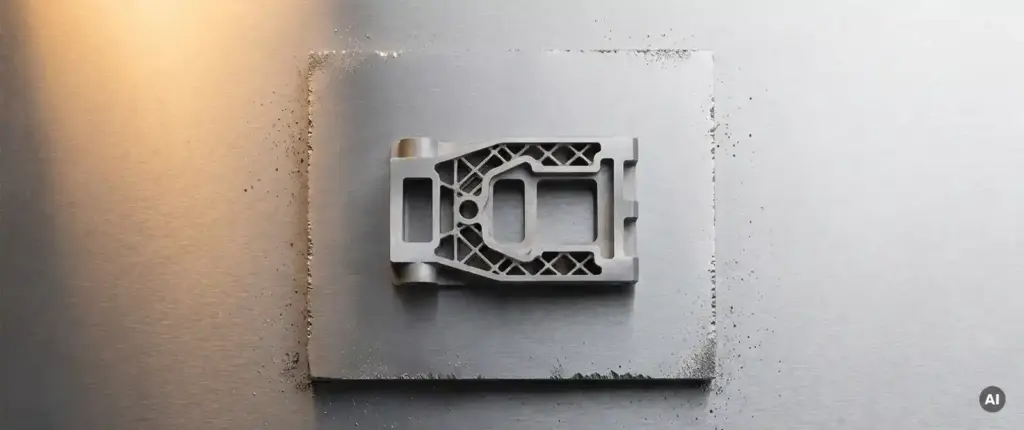
Durch Drahterodieren lassen sich nahezu alle elektrisch leitfähigen Werkstoffe zu hochpräzisen Bauteilen verarbeiten, unabhängig von ihrer Härte. Das Verfahren eignet sich besonders für Geometrien, die mit konventionellen Zerspanungsverfahren kaum oder gar nicht realisierbar sind. Die folgenden Abschnitte beantworten die wichtigsten Fragen rund um Materialien, Geometrien, Genauigkeit und wirtschaftlichen Einsatz des Drahterodierens.
Für welche Materialien ist Drahterodieren geeignet?
Drahterodieren funktioniert mit jedem elektrisch leitfähigen Material. Das Verfahren ist nicht auf bestimmte Werkstoffgruppen beschränkt, sondern lässt sich auf Stahl, Edelstahl, Aluminium, Titan, Kupfer, Messing, Hartmetall und viele weitere Metalle anwenden. Die Materialhärte spielt dabei keine Rolle, da kein mechanischer Kontakt zwischen Werkzeug und Werkstück entsteht.
Besonders wertvoll ist Drahterodieren bei gehärteten Stählen. Während konventionelles Fräsen an gehärtetem Material schnell an seine Grenzen stößt, arbeitet das Erodierverfahren unabhängig von der Werkstückhärte. Das macht es zum bevorzugten Verfahren im Werkzeug- und Formenbau, wo Bauteile häufig erst nach der Wärmebehandlung auf Endmaß gebracht werden müssen.
Auch Hartmetalle, die wegen ihrer Sprödigkeit und Härte für viele Zerspanungsverfahren ungeeignet sind, lassen sich durch Drahterodieren präzise bearbeiten. Voraussetzung ist lediglich eine ausreichende elektrische Leitfähigkeit des Werkstoffs. Nichtleitende Materialien wie Keramik oder Kunststoff scheiden damit grundsätzlich aus.
Welche Geometrien und Konturen lassen sich mit Drahterodieren herstellen?
Drahterodieren ermöglicht die Herstellung komplexer, enger Konturen, scharfer Innenecken, feiner Schlitze und dünnwandiger Strukturen, die mit Fräsern nicht erreichbar sind. Der Draht schneidet berührungslos durch das Material und folgt dabei einer programmierten Bahn mit hoher Wiederholgenauigkeit.
Typische Geometrien, die sich besonders gut für das Drahterodieren eignen, sind:
- Scharfe Innenecken mit minimalem Radius, begrenzt nur durch den Drahtdurchmesser
- Durchbrüche und Ausschnitte mit komplexen Konturen
- Feine Schlitze und Nuten mit engen Toleranzen
- Konische Schnitte durch gesteuerte Drahtneigung
- Zahnprofile, Nocken und Kurvenformen
- Stempel und Matrizen mit passgenauen Konturen
Durch die Möglichkeit, den Draht gezielt zu neigen, lassen sich auch konische Geometrien und Freiformflächen erzeugen. Moderne Drahterodiermaschinen arbeiten mit bis zu fünf Achsen, was die Herstellung räumlich komplexer Konturen in einem einzigen Arbeitsgang erlaubt. Die Bauteilhöhe ist dabei weniger einschränkend als bei vielen Fräsprozessen, da der Draht auch durch sehr hohe Werkstücke schneidet.
Wie präzise ist Drahterodieren im Vergleich zu anderen Fertigungsverfahren?
Drahterodieren gehört zu den genauesten Fertigungsverfahren überhaupt. Toleranzen im Bereich von wenigen Mikrometern sind erreichbar, und Oberflächenqualitäten von Ra 0,1 µm lassen sich durch Mehrfachschnitte realisieren. Damit übertrifft das Verfahren in der Präzision viele konventionelle Zerspanungsverfahren deutlich.
Der entscheidende Vorteil gegenüber dem Fräsen liegt darin, dass keine Schnittkräfte auf das Werkstück wirken. Beim Fräsen können Werkzeugdruck und Vibration zu minimalen Verformungen führen, die bei sehr engen Toleranzen relevant werden. Beim Drahterodieren entfällt dieser Einfluss vollständig, weil der Materialabtrag ausschließlich durch elektrische Entladungen erfolgt.
Im Vergleich zum Senkerodieren bietet das Drahterodieren den Vorteil, dass kein aufwendiges Elektrodenwerkzeug gefertigt werden muss. Gegenüber dem Schleifen punktet es bei komplexen Konturen, die sich schleifend nicht oder nur mit enormem Aufwand herstellen lassen. Für Anwendungen, bei denen Formtreue und Wiederholgenauigkeit an erster Stelle stehen, ist das Drahterodieren schwer zu übertreffen.
Welche typischen Bauteile werden durch Drahterodieren gefertigt?
Zu den typischen Bauteilen, die durch Drahterodieren gefertigt werden, zählen Stanzwerkzeuge, Biegestempel, Matrizen, Führungsplatten, Nocken, Zahnräder, Schneidplatten und Spannelemente. Das Verfahren ist besonders im Werkzeug-, Formen- und Maschinenbau verbreitet.
Im Werkzeugbau entstehen durch Drahterodieren vor allem:
- Stanzstempel und Stanzmatrizen mit passgenauen Konturen
- Biegewerkzeuge und Umformwerkzeuge
- Schneidplatten und Schneidmesser aus Hartmetall oder gehärtetem Stahl
- Führungsplatten und Führungsbuchsen
Im Maschinenbau und in der Automatisierungstechnik werden durch Drahterodieren häufig Nocken, Kurvenscheiben, Zahnräder und Sonderprofil-Bauteile hergestellt, die enge Maßtoleranzen erfordern. Auch Spannmittel und Vorrichtungsteile, bei denen Formgenauigkeit und Wiederholbarkeit wichtig sind, werden regelmäßig erodiert.
In der Medizintechnik und Feinwerktechnik entstehen durch Drahterodieren filigrane Bauteile wie Federn, Kontaktelemente und Kleinstteile, die mit anderen Verfahren nicht wirtschaftlich herstellbar wären. Überall dort, wo harte Werkstoffe, enge Toleranzen und komplexe Konturen zusammentreffen, ist das Drahterodieren das Verfahren der Wahl.
Wann sollte man Drahterodieren statt Fräsen einsetzen?
Drahterodieren ist dem Fräsen vorzuziehen, wenn das Bauteil aus gehärtetem Material besteht, sehr enge Innenradien oder scharfe Ecken aufweist oder wenn die geforderten Toleranzen mit Fräswerkzeugen nicht zuverlässig erreichbar sind. Auch bei sehr dünnen Wandstärken und filigranen Strukturen bietet das Erodieren klare Vorteile.
Konkret sollte man Drahterodieren bevorzugen, wenn:
- Das Werkstück bereits gehärtet ist und spanend nicht mehr bearbeitet werden kann
- Innenecken mit minimalem Radius gefordert sind, die kein Fräser erreicht
- Toleranzen unter 0,01 mm eingehalten werden müssen
- Dünne Stege oder filigrane Strukturen entstehen sollen, die beim Fräsen brechen würden
- Konturparallele Schnitte durch hohe Werkstücke notwendig sind
Fräsen bleibt die bessere Wahl, wenn dreidimensionale Freiformflächen in weichem Material gefragt sind, wenn größere Materialmengen schnell abgetragen werden müssen oder wenn das Bauteil keine elektrische Leitfähigkeit besitzt. Für komplexe Frästeile aus Aluminium oder Stahl ohne besondere Härteanforderungen ist das Fräsen in der Regel schneller und wirtschaftlicher.
In der Praxis ergänzen sich beide Verfahren häufig: Ein Bauteil wird gefräst, dann gehärtet und anschließend durch Drahterodieren auf Endmaß gebracht. Diese Kombination nutzt die Stärken beider Verfahren optimal aus.
Welche Stückzahlen sind beim Drahterodieren wirtschaftlich sinnvoll?
Drahterodieren ist vor allem für Einzelteile, Prototypen und kleine bis mittlere Serien wirtschaftlich sinnvoll. Da keine aufwendigen Werkzeuge oder Formen benötigt werden, sind die Rüstkosten gering, und bereits ein einziges Bauteil lässt sich kosteneffizient fertigen. Bei sehr hohen Stückzahlen verliert das Verfahren gegenüber schnelleren Serienfertigungsverfahren an Wirtschaftlichkeit.
Der Hauptvorteil beim Drahterodieren liegt in den niedrigen Werkzeugkosten. Das Programm wird einmal erstellt, und der Draht als Schneidmittel ist ein Verbrauchsmaterial mit vergleichsweise geringen Kosten. Das macht das Verfahren besonders attraktiv für:
- Einzelteile und Prototypen, bei denen keine Serienwerkzeuge rentabel wären
- Ersatzteile für Maschinen, die in kleinen Mengen benötigt werden
- Werkzeuge und Vorrichtungen, die in der Regel in geringer Stückzahl gefertigt werden
- Bauteile mit sehr engen Toleranzen, bei denen Nacharbeit durch andere Verfahren teurer käme als direktes Erodieren
Ab einer gewissen Stückzahl, abhängig von Bauteilgröße und Komplexität, können andere Verfahren wie Stanzen oder Fräsen mit optimierten Spannkonzepten wirtschaftlicher werden. Als grobe Orientierung gilt: Bis zu einigen hundert Teilen ist Drahterodieren in vielen Fällen konkurrenzfähig. Darüber hinaus lohnt sich ein Vergleich mit alternativen Fertigungsverfahren.
Drahterodieren und Präzisionsfertigung bei Mematek
Wenn Sie Bauteile benötigen, die höchste Präzision, enge Toleranzen und anspruchsvolle Geometrien erfordern, unterstützen wir Sie mit unserem breiten Fertigungsspektrum. Auch wenn wir das Drahterodieren selbst nicht im Haus anbieten, verfügen wir über das technische Know-how und das Netzwerk, um Ihnen die passende Lösung zu vermitteln oder ergänzende Fertigungsschritte zu übernehmen.
Was wir für Sie konkret leisten:
- Präzisionsfertigung von Einzelteilen und Kleinserien mit 5-Achs-Simultanbearbeitung für komplexe Geometrien
- Serienfertigung mit robotergestützter Zerspanung für skalierbare Stückzahlen bis zu 10.000 Teilen
- Fertigung aus gehärteten und schwer zerspanbaren Materialien mit modernsten CNC-Bearbeitungszentren
- Oberflächenveredelung durch Eloxieren, Brünieren und KTL-Beschichtungen direkt im Anschluss an die Bearbeitung
- Qualitätssicherung nach DIN EN ISO 9001:2015 in jedem Fertigungsschritt
Sprechen Sie uns an, wenn Sie Präzisionsbauteile suchen, die exakt Ihren Anforderungen entsprechen. Wir beraten Sie gerne und finden gemeinsam mit Ihnen die wirtschaftlich sinnvollste Fertigungslösung. Nehmen Sie einfach Kontakt auf.