
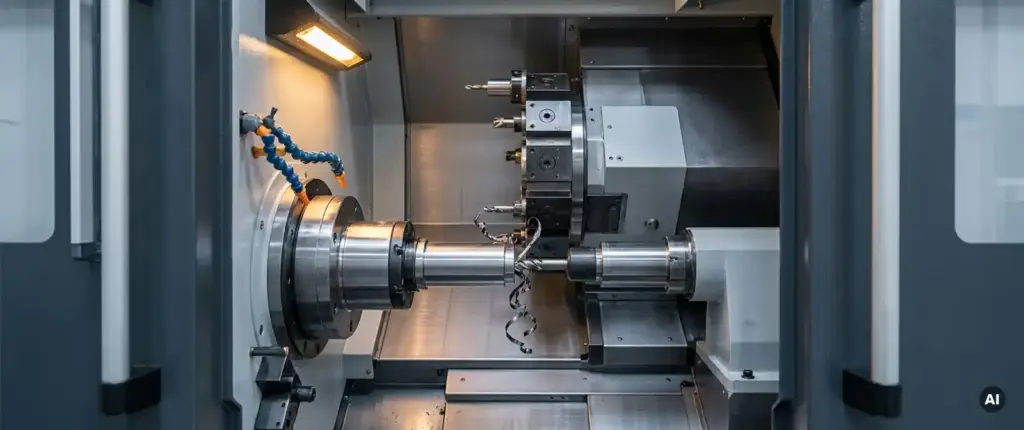
Angetriebene Werkzeuge beim CNC-Drehen sind rotierende Werkzeuge, die direkt in den Werkzeugrevolver einer Drehmaschine eingespannt werden und dort eigenständig angetrieben werden. Sie ermöglichen es, Fräs-, Bohr- und Gewindeschneidoperationen auf einem Drehteil durchzuführen, ohne das Werkstück umzuspannen. Die folgenden Abschnitte erklären, wie diese Technologie funktioniert, welche Bearbeitungen sie ermöglicht und wann ihr Einsatz sinnvoll ist.
Wie funktionieren angetriebene Werkzeuge beim CNC-Drehen?
Angetriebene Werkzeuge, auch als angetriebene Werkzeughalter oder Live-Tools bezeichnet, sind in den Revolver einer CNC-Drehmaschine integriert und werden über eine separate Motoreinheit oder die Maschinenspindel mit Rotationsenergie versorgt. Das Werkzeug dreht sich dabei unabhängig vom Werkstück, sodass Fräs- und Bohroperationen möglich werden, während das Teil eingespannt bleibt.
Technisch funktioniert das Prinzip so: Die Drehmaschine verfügt über eine sogenannte C-Achse, die die Hauptspindel in eine präzise steuerbare Winkelposition bringt und dort arretiert. Gleichzeitig übernimmt das angetriebene Werkzeug die Rotationsbewegung. Durch die Kombination aus C-Achse und angetriebenem Werkzeug lassen sich Positionen auf dem Umfang oder der Stirnfläche des Werkstücks exakt anfahren und bearbeiten. Hochwertige Maschinen ergänzen diese Konfiguration durch eine Y-Achse, die eine lineare Verschiebung senkrecht zur Drehachse erlaubt und damit noch komplexere Konturen ermöglicht.
Der Antrieb der Werkzeuge erfolgt je nach Maschinenkonzept entweder über einen zentralen Antriebsmotor im Revolver oder über individuelle Motorspindeln pro Werkzeugstation. Beide Varianten liefern ausreichend Drehmoment und Drehzahl, um gängige Zerspanungsaufgaben zuverlässig zu bewältigen.
Welche Bearbeitungen sind mit angetriebenen Werkzeugen möglich?
Mit angetriebenen Werkzeugen lassen sich auf einer CNC-Drehmaschine Fräsen, Bohren, Reiben, Gewindeschneiden und Gravieren ausführen. Das bedeutet, ein Drehteil kann in einer einzigen Aufspannung sowohl gedreht als auch gefräst oder gebohrt werden, ohne die Maschine zu wechseln.
Konkret umfasst das Spektrum folgende Operationen:
- Querbohrungen und Radialbohrungen: Löcher, die senkrecht oder schräg zur Drehachse verlaufen, lassen sich direkt in die Mantelfläche des Werkstücks einbringen.
- Stirnflächenfräsen: Taschen, Nuten, Schlüsselflächen und Konturen auf der Stirnseite des Drehteils werden gefräst, ohne das Werkstück umzuspannen.
- Gewindeschneiden: Innen- und Außengewinde an beliebigen Positionen auf dem Bauteil sind realisierbar, auch außerhalb der Drehachse.
- Exzentrische Bohrungen: Bohrungen, die nicht auf der Drehmittelachse liegen, werden durch die Kombination aus C- und Y-Achse präzise positioniert.
- Abflachungen und Mehrkantprofile: Flachfräsungen für Sicherungsschrauben oder Schlüsselflächen lassen sich direkt am Drehteil erzeugen.
Diese Vielfalt macht angetriebene Werkzeuge besonders wertvoll für Bauteile, die sowohl rotationssymmetrische als auch prismatische Merkmale aufweisen, also Teile, die früher zwingend auf mehreren Maschinen bearbeitet werden mussten.
Was ist der Unterschied zwischen angetriebenen Werkzeugen und einem Dreh-Fräs-Zentrum?
Der wesentliche Unterschied liegt im Umfang der Fräsbearbeitung: Angetriebene Werkzeuge auf einer Drehmaschine eignen sich für ergänzende Fräs- und Bohroperationen an Drehteilen, während ein Dreh-Fräs-Zentrum vollwertige Fräsbearbeitungen mit voller Achskinematik und höherer Frässpindelleistung bietet.
Eine CNC-Drehmaschine mit angetriebenen Werkzeugen bleibt in ihrer Grundauslegung eine Drehmaschine. Die Fräsoperationen sind auf das begrenzt, was am Drehteil noch fehlt, also Bohrungen, Nuten oder Abflachungen. Die Frässpindelleistung und die verfügbaren Achsbewegungen sind im Vergleich zu einem dedizierten Fräszentrum begrenzt.
Ein Dreh-Fräs-Zentrum hingegen kombiniert eine vollwertige Frässpindel mit hoher Leistung und vollständiger 5-Achs-Kinematik mit der Drehtechnologie. Komplexe Freiformflächen, tiefe Taschen und anspruchsvolle Simultanbearbeitungen sind dort möglich, die über das hinausgehen, was angetriebene Werkzeuge leisten können.
Für die Praxis bedeutet das: Wenn ein Drehteil wenige, klar definierte Fräsmerkmale benötigt, sind angetriebene Werkzeuge auf der Drehmaschine die wirtschaftlichere Wahl. Wenn das Bauteil komplexe prismatische Geometrien mit hohem Fräsanteil aufweist, ist ein Dreh-Fräs-Zentrum die bessere Lösung.
Wann lohnt sich der Einsatz angetriebener Werkzeuge in der Lohnfertigung?
Angetriebene Werkzeuge lohnen sich in der Lohnfertigung immer dann, wenn Drehteile zusätzliche Fräs- oder Bohroperationen benötigen und die Reduzierung von Aufspannungen Zeit und Kosten spart. Besonders bei kleinen und mittleren Losgrößen sowie bei Bauteilen mit engen Toleranzen zwischen Dreh- und Fräsmerkmalen ist der Nutzen hoch.
Folgende Situationen sprechen konkret für den Einsatz:
- Mehrere Bearbeitungsschritte an einem Bauteil: Jedes Umspannen kostet Zeit und birgt das Risiko von Positionierfehlern. Angetriebene Werkzeuge eliminieren diesen Schritt.
- Enge Lage- und Winkeltoleranzen: Wenn Bohrungen oder Fräsungen in einem definierten Winkel- oder Lagebezug zu gedrehten Flächen stehen müssen, ist die Bearbeitung in einer Aufspannung genauer.
- Kurze Durchlaufzeiten: Weniger Maschinenwechsel bedeuten kürzere Gesamtdurchlaufzeiten, was besonders bei Eilaufträgen oder straffen Lieferterminen relevant ist.
- Komplexe Drehteile mit Querbohrungen oder Schlüsselflächen: Typische Anwendungen sind Wellen mit Passfedernuten, Hydraulikblöcke oder Flansche mit Lochkreisen.
Bei sehr einfachen Drehteilen ohne jegliche Fräsmerkmale bringt die Technologie keinen Vorteil. Der Mehrwert entfaltet sich dort, wo Drehen und Fräsen am selben Bauteil zusammenkommen. Für die Einzelteil- und Kleinserienfertigung ist das besonders relevant, da hier Flexibilität und kurze Rüstzeiten direkt die Wirtschaftlichkeit beeinflussen.
Welche Materialien lassen sich mit angetriebenen Werkzeugen bearbeiten?
Mit angetriebenen Werkzeugen lassen sich grundsätzlich dieselben Materialien bearbeiten wie beim konventionellen CNC-Drehen und Fräsen: Stahl, Edelstahl, Aluminium, Messing, Kupfer, Titan und Kunststoffe. Die Materialwahl beeinflusst die Wahl der Werkzeugbeschichtung, der Schnittparameter und des Kühlmitteleinsatzes.
Für die gängigsten Werkstoffe gilt:
- Aluminium und Aluminiumlegierungen: Gut zerspanbar, hohe Schnittgeschwindigkeiten möglich, häufig eingesetzt für Leichtbauteile im Maschinenbau.
- Baustahl und Vergütungsstahl: Standardmaterial in der Lohnfertigung, erfordert geeignete Hartmetallwerkzeuge und ausreichende Kühlung.
- Edelstahl und rostfreie Stähle: Anspruchsvoller in der Zerspanung durch Neigung zur Kaltverfestigung, aber mit geeigneten Werkzeugen und angepassten Parametern gut beherrschbar.
- Messing und Kupferlegierungen: Sehr gut zerspanbar, kurze Späne, hohe Oberflächenqualität erreichbar.
- Titan und hochfeste Legierungen: Hohe Anforderungen an Werkzeugstandzeit und Kühlung, aber mit spezialisierten Werkzeugen realisierbar.
- Technische Kunststoffe: Gut bearbeitbar, erfordert angepasste Schnittparameter zur Vermeidung von Wärmeentwicklung.
Die Grenzen liegen weniger im Material als in der verfügbaren Antriebsleistung der angetriebenen Werkzeughalter. Bei sehr harten oder zähen Werkstoffen sind die Schnittparameter entsprechend anzupassen, um Werkzeugverschleiß und Rattern zu vermeiden.
Wie wirken sich angetriebene Werkzeuge auf Maßgenauigkeit und Oberflächenqualität aus?
Angetriebene Werkzeuge verbessern in der Regel die Maßgenauigkeit, weil alle Bearbeitungsschritte in einer einzigen Aufspannung stattfinden. Fehler durch Umspannen, wie Positionsabweichungen oder Einspannfehler, entfallen vollständig. Die Oberflächenqualität hängt von den gewählten Schnittparametern, der Werkzeugqualität und der Steifigkeit der Maschine ab.
Der Genauigkeitsvorteil durch eine einzige Aufspannung ist besonders bei Bauteilen mit engen Lage- und Winkeltoleranzen spürbar. Wenn eine Querbohrung exakt senkrecht zu einer gefrästen Fläche liegen muss, ist das in einer Aufspannung deutlich zuverlässiger zu erreichen als nach einem Maschinenwechsel mit erneutem Einrichten.
Bei der Oberflächenqualität sind folgende Faktoren relevant:
- Spindeldrehzahl und Vorschub: Höhere Drehzahlen und angepasste Vorschübe erzeugen feinere Oberflächen, müssen aber zur Maschinensteifigkeit passen.
- Werkzeugqualität und Beschichtung: Hochwertige Hartmetallwerkzeuge mit geeigneter Beschichtung reduzieren Aufbauschneiden und verbessern die Oberfläche.
- Kühlung und Schmierung: Ausreichende Kühlung verhindert thermische Verzüge und verbessert die Oberflächengüte, besonders bei Stahl und Edelstahl.
- Maschinensteifigkeit: Vibrationen im Werkzeughalter oder Revolver verschlechtern die Oberfläche. Hochwertige Werkzeughaltersysteme minimieren diesen Effekt.
Für Bauteile, die nach der Zerspanung noch Oberflächenbehandlungen wie Eloxieren, Brünieren oder KTL-Beschichtungen erhalten, ist eine saubere Ausgangsoberfläche aus der Zerspanung wichtig, da Beschichtungen Oberflächenfehler nicht verbergen, sondern oft sichtbar machen. Die Bearbeitung in einer Aufspannung mit angetriebenen Werkzeugen legt dafür eine gute Grundlage. Wer Serienfertigung mit gleichbleibend hoher Oberflächenqualität benötigt, profitiert besonders von der Reproduzierbarkeit, die angetriebene Werkzeuge in einem stabilen Prozess bieten.
Angetriebene Werkzeuge bei Mematek: Präzision in einer Aufspannung
Wir setzen angetriebene Werkzeuge gezielt dort ein, wo Drehteile zusätzliche Fräs- und Bohroperationen erfordern und höchste Maßgenauigkeit gefragt ist. Unsere CNC-Drehmaschinen mit angetriebenen Werkzeugen sind Teil eines modernen Maschinenparks, der auf komplexe Bauteilanforderungen ausgelegt ist.
- Bearbeitung in einer Aufspannung: Wir reduzieren Umspannfehler und verkürzen Durchlaufzeiten, indem wir Drehen, Fräsen und Bohren in einem Schritt kombinieren.
- Enge Toleranzen zuverlässig einhalten: Lage- und Winkeltoleranzen zwischen Dreh- und Fräsmerkmalen halten wir durch die integrierte Bearbeitung präzise ein.
- Flexible Losgrößen: Ob Prototyp oder Serie, wir bieten sowohl Einzelteil- und Kleinserienfertigung als auch größere Serienproduktionen mit gleichbleibender Qualität.
- Materialvielfalt: Wir verarbeiten Stahl, Edelstahl, Aluminium, Messing und weitere Werkstoffe, inklusive anschließender Oberflächenbehandlungen wie Eloxieren, Brünieren oder KTL-Beschichtungen.
- Zertifizierte Qualität: Als nach DIN EN ISO 9001:2015 zertifiziertes Unternehmen prüfen wir jedes Bauteil systematisch und liefern mit unserem eigenen Fuhrpark direkt zu Ihnen.
Wenn Sie wissen möchten, wie wir Ihre spezifischen Bauteilanforderungen mit angetriebenen Werkzeugen umsetzen können, nehmen Sie gerne Kontakt auf. Wir besprechen Ihr Projekt und unterbreiten Ihnen ein individuelles Angebot.