
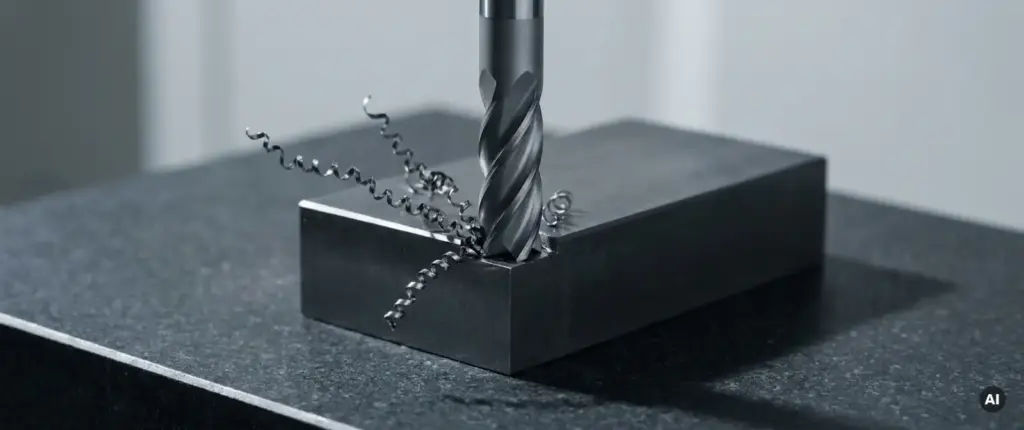
Werkzeugstahl gehört zu den anspruchsvollsten Materialien in der spanenden Fertigung. Wer Werkzeugstahl fräsen möchte, steht vor einer Kombination aus hoher Materialhärte, engen Toleranzanforderungen und der Notwendigkeit, Werkzeugverschleiß aktiv zu kontrollieren. Fehler in der Planung oder bei der Werkzeugwahl können schnell zu Ausschuss, Werkzeugbruch oder maßlichen Abweichungen führen.
Dieser Artikel führt Sie Schritt für Schritt durch die wichtigsten Grundlagen: von den relevanten Stahlsorten über Schnittparameter und Werkzeugwahl bis hin zu typischen Fehlerquellen und der Frage, wann eine externe Lohnfertigung sinnvoll ist.
Was ist Werkzeugstahl und welche Sorten sind zerspanungsrelevant?
Werkzeugstahl ist eine Gruppe von Stahllegierungen, die speziell für den Einsatz in Werkzeugen, Formen und Schneidwerkzeugen entwickelt wurden. Das Besondere an diesen Stählen ist ihre Fähigkeit, durch Wärmebehandlung auf sehr hohe Härtegrade gebracht zu werden, ohne dabei ihre Zähigkeit vollständig zu verlieren.
Für die Zerspanung sind vor allem drei Kategorien relevant:
- Kaltarbeitsstähle wie 1.2379 (D2) oder 1.2842 werden für Stanzwerkzeuge, Schneidplatten und Umformwerkzeuge eingesetzt. Sie sind im gelieferten Zustand meist weich genug zum Fräsen, werden aber nach der Bearbeitung gehärtet.
- Warmarbeitsstähle wie 1.2344 (H13) oder 1.2343 kommen in Druckgussformen und Schmiedegesenken zum Einsatz. Sie zeichnen sich durch gute Zähigkeit bei erhöhten Temperaturen aus.
- Schnellarbeitsstähle (HSS) wie 1.3343 werden für Bohrer, Fräser und Gewindeschneider verwendet. Sie sind im Rohzustand schwerer zu bearbeiten als Kaltarbeitsstähle.
Ein wichtiger Unterschied beim Bearbeiten von Werkzeugstahl: Viele Teile werden im weichgeglühten Zustand gefräst und erst danach gehärtet. Das erfordert eine vorausschauende Planung, da sich Maße durch den Härteprozess leicht verändern können.
Wie beeinflusst die Härte das Fräsen von Werkzeugstahl?
Die Härte von Werkzeugstahl ist der zentrale Faktor, der bestimmt, wie aufwendig die Zerspanung wird. Gemessen wird sie in der Regel in HRC (Rockwell C) oder HB (Brinell). Weichgeglühter Werkzeugstahl liegt typischerweise bei 180 bis 250 HB, gehärteter Werkzeugstahl kann Werte von 58 bis 64 HRC erreichen.
Je höher die Härte, desto größer ist der Widerstand, den das Material dem Schneidwerkzeug entgegensetzt. Das hat direkte Auswirkungen auf mehrere Bereiche:
- Werkzeugverschleiß: Harte Materialien verschleißen Schneidkanten deutlich schneller. Ohne angepasste Schnittparameter steigt die Wärmeentwicklung, was zu einem Frühausfall des Werkzeugs führt.
- Schnittkräfte: Höhere Härte bedeutet höhere Schnittkräfte, die die Maschine und die Spannmittel stärker belasten.
- Oberflächenqualität: Bei falscher Parameterwahl entstehen Riefen, Aufbauschneiden oder thermische Schädigungen der Randzone.
Gehärteten Werkzeugstahl zu fräsen, also Hartfräsen ab etwa 50 HRC, ist eine eigene Disziplin. Hier kommen ausschließlich Hartmetall- oder CBN-Werkzeuge zum Einsatz, und die Schnittparameter müssen sehr präzise auf Material und Werkzeug abgestimmt sein.
Welche Werkzeuge und Schnittparameter eignen sich für Werkzeugstahl?
Aufbauend auf dem Verständnis der Härtewirkung lässt sich nun die richtige Werkzeug- und Parameterwahl ableiten. Beim CNC-Fräsen von Werkzeugstahl gilt: Das Werkzeug muss immer härter und verschleißfester sein als das zu bearbeitende Material.
Werkzeugwahl
Für weichen bis mittelharten Werkzeugstahl (bis ca. 40 HRC) sind beschichtete Vollhartmetallfräser (VHM) mit TiAlN- oder AlCrN-Beschichtung die erste Wahl. Diese Beschichtungen erhöhen die Warmhärte und reduzieren die Reibung. Für gehärteten Werkzeugstahl über 50 HRC werden CBN-Werkzeuge (kubisches Bornitrid) eingesetzt, die auch bei hohen Temperaturen stabil bleiben.
Schnittparameter
Die Schnittparameter beim Fräsen von Werkzeugstahl unterscheiden sich deutlich von denen bei Baustahl oder Aluminium:
- Schnittgeschwindigkeit: Bei weichem Werkzeugstahl sind 80 bis 150 m/min üblich. Beim Hartfräsen wird die Geschwindigkeit oft auf 150 bis 300 m/min erhöht, um die Wärme gezielt in den Span zu leiten statt ins Werkstück.
- Vorschub: Eher konservativ ansetzen, um Rattern und Werkzeugbruch zu vermeiden. Kleine Zustellungen mit hoher Drehzahl sind oft effizienter als große Späne.
- Kühlstrategie: Beim Hartfräsen wird häufig trocken oder mit Minimalmengenkühlschmierung gearbeitet, da Kühlmittelschocks die Werkzeugkante schädigen können. Bei weichem Werkzeugstahl ist Emulsion sinnvoll.
Ein konkretes Beispiel: Beim Fräsen von 1.2379 im weichgeglühten Zustand mit einem 10-mm-VHM-Fräser arbeitet man typischerweise mit einer Schnittgeschwindigkeit von 100 m/min, einem Vorschub von 0,04 mm/Zahn und einer axialen Zustellung von 0,5 bis 1 x Durchmesser.
Enge Toleranzen bei Werkzeugstahl zuverlässig einhalten
Werkzeugstahl-Toleranzen sind in der Regel sehr eng, da die gefertigten Teile oft als Werkzeuge oder Führungselemente eingesetzt werden. Toleranzen im Bereich von IT6 bis IT7 (wenige Mikrometer) sind keine Seltenheit.
Mehrere Faktoren beeinflussen die Maßhaltigkeit beim Bearbeiten von Werkzeugstahl:
Thermische Ausdehnung
Wärme ist der größte Feind enger Toleranzen. Beim Fräsen erwärmt sich das Werkstück, was zu einer temporären Ausdehnung führt. Wird das Teil heiß gemessen oder ohne ausreichende Abkühlzeit weiterbearbeitet, entstehen Maßfehler. Deshalb sind stabile Temperaturbedingungen in der Fertigung und ausreichende Kühlzeiten zwischen Schruppen und Schlichten wichtig.
Werkzeugverschleiß und Kompensation
Ein verschlissenes Werkzeug schneidet nicht mehr präzise und hinterlässt Maßabweichungen. Bei engen Toleranzen muss der Werkzeugverschleiß aktiv überwacht und durch Korrekturen in der Steuerung kompensiert werden. Moderne CNC-Maschinen ermöglichen hier eine kontinuierliche Werkzeugkorrektur.
Härteverzug einplanen
Wenn das Teil nach dem Fräsen gehärtet wird, verändert sich das Gefüge des Stahls, was zu Verzug und Maßänderungen führt. Erfahrene Fertigungsplaner lassen daher ein definiertes Aufmaß für das Schleifen nach dem Härten. Typisch sind 0,1 bis 0,3 mm je Seite, die nach dem Härten durch Flach- oder Profilschleifen auf Endmaß gebracht werden.
Typische Fehler beim Fräsen von Werkzeugstahl und wie man sie vermeidet
Wer die Grundlagen der Werkzeugstahl-Zerspanung kennt, kann die häufigsten Fehler gezielt vermeiden. Die folgenden Probleme treten in der Praxis besonders häufig auf.
- Falscher Werkzeugtyp: HSS-Werkzeuge für gehärteten Werkzeugstahl einzusetzen, führt zu sofortigem Versagen. Immer Hartmetall oder CBN wählen, abgestimmt auf die tatsächliche Härte des Materials.
- Zu hohe Zustellung beim Schruppen: Übermäßige Schnitttiefen erzeugen Rattern, was die Oberfläche beschädigt und die Maschine belastet. Lieber mehrere Schnitte mit kleiner Zustellung.
- Kein Aufmaß für Härteverzug: Teile ohne Schleifaufmaß direkt auf Endmaß zu fräsen und danach zu härten, führt fast immer zu Ausschuss. Härteverzug muss von Anfang an eingeplant werden.
- Falscher Kühlmitteleinsatz beim Hartfräsen: Kühlmittel beim Hartfräsen kann die Schneidkante durch thermische Schocks brechen. Trockenbearbeitung oder Druckluft sind hier oft die bessere Wahl.
- Unzureichende Spannung des Werkstücks: Werkzeugstahl ist schwer und erzeugt hohe Schnittkräfte. Schlechte Spannung führt zu Vibrationen, Maßfehlern und Oberflächenfehlern. Präzise Spannmittel sind hier keine Option, sondern Voraussetzung.
Ein häufiges Missverständnis ist die Annahme, dass langsameres Fräsen automatisch besser ist. Beim Hartfräsen gilt das Gegenteil: Zu niedrige Schnittgeschwindigkeiten führen dazu, dass die Wärme ins Werkstück statt in den Span geleitet wird, was die Randzone schädigt.
Wann lohnt es sich, Werkzeugstahl fräsen zu lassen?
Die Entscheidung, eine Werkzeugstahl-Lohnfertigung zu beauftragen, hängt von mehreren praktischen Faktoren ab. Nicht jeder Betrieb verfügt über die Maschinen, Werkzeuge und das Prozesswissen, das für die präzise Bearbeitung von Werkzeugstahl notwendig ist.
Eine externe Vergabe lohnt sich besonders in folgenden Situationen:
- Fehlende 5-Achs-Kapazität: Komplexe Werkzeuggeometrien mit Hinterschnitten oder schrägen Flächen lassen sich nur auf 5-Achs-Maschinen wirtschaftlich fräsen. Wer diese Kapazität nicht hat, verliert Zeit und Qualität.
- Einzelteile und Kleinserien: Für einzelne Formen oder Werkzeuge lohnt sich die Einrichtung eigener Prozesse oft nicht. Ein spezialisierter Lohnfertiger kann schneller und günstiger reagieren.
- Enge Toleranzen ohne eigene Schleifkapazität: Wenn nach dem Härten geschliffen werden muss, braucht man entsprechende Maschinen. Ohne Flachschleifkapazität ist die Prozesskette unvollständig.
- Zeitdruck: Spezialisierte Lohnfertiger haben eingespielte Prozesse und können Eilaufträge oft schneller abwickeln als eine interne Fertigung, die erst umrüsten muss.
Die Qualität des Lohnfertigers lässt sich an konkreten Merkmalen erkennen: Zertifizierung nach DIN EN ISO 9001:2015, moderne Mehrachsmaschinen, eigene Schleifkapazität und Erfahrung mit Werkzeugbauqualität sind verlässliche Indikatoren für einen kompetenten Partner.
Werkzeugstahl fräsen mit Mematek: Präzision aus einer Hand
Wenn Sie Werkzeugstahl fräsen lassen möchten und dabei auf Maßhaltigkeit, kurze Durchlaufzeiten und eine vollständige Prozesskette angewiesen sind, unterstützen wir Sie mit dem notwendigen Know-how und der passenden Maschinenausstattung. Unsere Stärken beim Bearbeiten von Werkzeugstahl auf einen Blick:
- 9 CNC-Bearbeitungszentren mit bis zu 5 Achsen für komplexe Geometrien und enge Toleranzen in einer Aufspannung
- 5-Achs-Simultanbearbeitung für anspruchsvolle Freiformflächen und Werkzeugkonturen
- Flachschleifen bis X1500 | Y500 mm für die Fertigbearbeitung nach dem Härten
- Erfahrung in der Einzelteil- und Kleinserienfertigung in Werkzeugbauqualität, auch für Eilaufträge
- Oberflächenveredelung wie Eloxieren, Brünieren und KTL-Beschichtungen direkt im Anschluss an die Zerspanung
- Zertifizierte Qualitätssicherung nach DIN EN ISO 9001:2015 mit lückenloser Kontrolle in jeder Fertigungsphase
Unsere Einzelteil- und Kleinserienfertigung bei Mematek ist speziell auf Anforderungen ausgelegt, wie sie im Werkzeug- und Formenbau typisch sind: hohe Genauigkeit, schwierige Materialien und oft enge Zeitfenster. Wenn Sie Ihr nächstes Projekt besprechen möchten, freuen wir uns auf Ihre Kontaktaufnahme.