
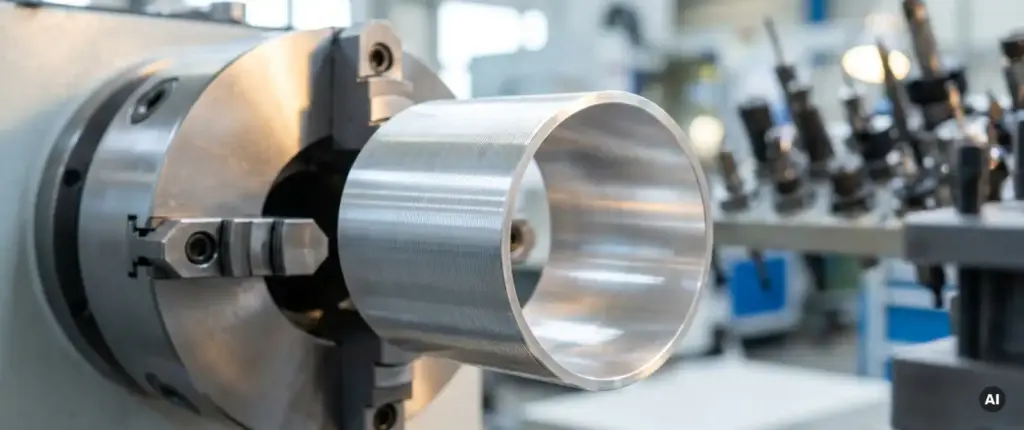
Beim CNC-Drehen dünnwandiger Bauteile sind vor allem Spanntechnik, Schnittparameter und Werkstoffwahl die wichtigsten Faktoren. Dünnwandige Drehteile neigen unter Bearbeitungskräften zu Verformungen, Schwingungen und Maßabweichungen, was besondere Sorgfalt bei jedem Schritt des Fertigungsprozesses erfordert. Die folgenden Abschnitte beantworten die häufigsten Fragen rund um dieses anspruchsvolle Thema.
Welche Herausforderungen entstehen beim Drehen dünnwandiger Bauteile?
Beim Drehen dünnwandiger Bauteile entstehen vor allem drei Herausforderungen: Verformung durch Spannkräfte, Schwingungsneigung während der Zerspanung und thermische Ausdehnung durch Wärmeentwicklung. Diese Faktoren wirken sich direkt auf die Maßhaltigkeit und Oberflächenqualität des fertigen Drehteils aus und erfordern angepasste Prozessstrategien.
Dünnwandige Strukturen bieten dem Zerspanungsdruck wenig Widerstand. Schon geringe Spannkräfte können das Bauteil oval verformen, sodass es nach dem Entspannen von der Sollgeometrie abweicht. Gleichzeitig neigen schlanke Wandungen dazu, unter dem Schnittdruck zu schwingen, was zu Rattermarken auf der Oberfläche führt und die Toleranzen gefährdet.
Hinzu kommt die thermische Problematik: Wärme, die beim Zerspanen entsteht, dehnt das Material lokal aus. Bei dünnen Wandstärken ist dieser Effekt besonders ausgeprägt, weil die Wärme nicht so schnell abgeleitet wird wie bei massiven Bauteilen. Das Ergebnis sind Maßabweichungen, die erst nach dem Abkühlen sichtbar werden.
Welche Wandstärke gilt als dünnwandig beim CNC-Drehen?
Als dünnwandig gelten beim CNC-Drehen Bauteile, bei denen das Verhältnis von Wandstärke zu Außendurchmesser kleiner als etwa 1:10 ist. In der Praxis spricht man häufig ab einer Wandstärke unter 3 mm von dünnwandigen Drehteilen, wobei dieser Wert je nach Werkstoff und Bauteilgeometrie variiert.
Ein Aluminiumrohr mit 100 mm Außendurchmesser und 5 mm Wandstärke verhält sich fertigungstechnisch bereits wie ein dünnwandiges Bauteil, weil Aluminium weich und schwingungsanfällig ist. Stahl mit identischen Abmessungen ist steifer und lässt sich einfacher bearbeiten. Das Verhältnis allein reicht daher nicht aus, um das Bearbeitungsrisiko vollständig zu beurteilen.
Für die Praxis empfiehlt es sich, bei Wandstärken unter 2 mm grundsätzlich von einem dünnwandigen Bauteil auszugehen und alle Prozessparameter entsprechend anzupassen. Ab diesem Bereich sind spezielle Spanntechniken, reduzierte Schnittkräfte und eine engmaschige Qualitätskontrolle nicht mehr optional, sondern notwendig.
Wie beeinflusst die Werkstoffwahl die Bearbeitung dünnwandiger Drehteile?
Der Werkstoff bestimmt maßgeblich, wie stark ein dünnwandiges Drehteil auf Bearbeitungskräfte und Wärme reagiert. Weiche, gut zerspanbare Werkstoffe wie Aluminium neigen stärker zu Schwingungen und Verformungen, während härtere Stähle steifer sind, aber höhere Schnittkräfte erzeugen, die ebenfalls zur Verformung führen können.
Aluminium und Nichteisenmetalle
Aluminium lässt sich gut zerspanen, ist aber aufgrund seiner geringen Steifigkeit besonders schwingungsanfällig. Dünnwandige Aluminiumteile reagieren empfindlich auf zu hohe Vorschübe und ungeeignete Spanntechniken. Gleichzeitig dehnt sich Aluminium bei Wärme stärker aus als Stahl, was die Maßhaltigkeit zusätzlich erschwert. Scharfe Werkzeuge und ausreichende Kühlung sind hier besonders wichtig.
Stahl und Edelstahl
Stahl bietet mehr Eigensteifigkeit, erzeugt aber höhere Schnittkräfte. Bei dünnwandigen Stahlbauteilen besteht die Gefahr, dass die Wandung unter dem Schnittdruck nachgibt, obwohl das Material selbst fest ist. Edelstahl neigt zusätzlich zur Kaltverfestigung, was den Werkzeugverschleiß erhöht und die Wärmeentwicklung verstärkt. Hier sind niedrige Schnittgeschwindigkeiten und ein kontinuierlicher Schnitt ohne Unterbrechungen empfehlenswert.
Welche Spanntechniken sind für dünnwandige Drehteile geeignet?
Für dünnwandige Drehteile sind Spanntechniken geeignet, die die Spannkräfte gleichmäßig über einen möglichst großen Bereich des Bauteils verteilen. Dazu gehören Spannzangen, Ausgleichsspannfutter, Mehrbackenfutter mit angepassten Spannbacken sowie Dorne und Spanndorne für die Innenspannung.
Ein konventionelles Dreibackenfutter konzentriert die Spannkraft auf drei Punkte und verformt dünnwandige Rohre oder Hülsen leicht oval. Dieses Problem lässt sich durch den Einsatz von Sechsbackenfuttern oder speziell angepassten Weichbacken reduzieren, die die Kontaktfläche vergrößern und die Kraft gleichmäßiger verteilen.
Spanndorne sind besonders effektiv, wenn das Bauteil über eine fertig bearbeitete Innenbohrung verfügt. Sie spannen das Werkstück von innen und vermeiden so jegliche Verformung der Außenwandung. Hydraulische Dehnspanndorne bieten dabei eine besonders gleichmäßige Kraftverteilung und eignen sich für hohe Anforderungen an Rundlauf und Konzentrizität.
Wichtig ist außerdem, die Spannkraft so gering wie möglich zu halten, ohne die Prozesssicherheit zu gefährden. Zu hohe Spannkräfte verformen das Bauteil, zu geringe Kräfte führen zum Verrutschen unter Schnittkräften. Dieser Kompromiss erfordert Erfahrung und oft mehrere Testläufe.
Wie werden Schnittparameter für dünnwandige Bauteile angepasst?
Für dünnwandige Bauteile werden Schnittparameter so angepasst, dass die Schnittkräfte minimiert werden. Das bedeutet in der Regel: geringere Zustelltiefe, höhere Schnittgeschwindigkeit bei reduziertem Vorschub und der Einsatz scharfer Werkzeuge mit positiver Schneidengeometrie.
Eine geringe Zustelltiefe reduziert die radiale Kraft, die auf die Wandung wirkt. Statt eines tiefen Schnitts empfehlen sich mehrere flache Schlichtschnitte, die das Material schrittweise abtragen. So bleibt die Wandung stabil und die Gefahr von Rattermarken sinkt deutlich.
Scharfe Werkzeuge mit großem Spanwinkel schneiden das Material, anstatt es zu verdrängen. Das reduziert die Schnittkraft erheblich und schont die dünne Wandung. Stumpfe Werkzeuge dagegen erzeugen hohe Druckkräfte, die das Bauteil verformen, bevor der eigentliche Schnitt stattfindet.
Auch die Kühlstrategie spielt eine Rolle: Ausreichende Kühlung verhindert thermische Ausdehnung und hält das Bauteil maßhaltig. Bei sehr kleinen Wandstärken kann eine Minimalmengenschmierung sinnvoller sein als Überflutungskühlung, um das Bauteil nicht durch Kühlmitteldruck zu belasten.
Wie lässt sich die Maßhaltigkeit dünnwandiger Drehteile sicherstellen?
Die Maßhaltigkeit dünnwandiger Drehteile lässt sich durch eine Kombination aus prozessbegleitender Messtechnik, stabiler Aufspannung, optimierten Schnittparametern und einer abschließenden Qualitätskontrolle sicherstellen. Kein einzelner Faktor allein reicht aus, um konsistente Ergebnisse zu garantieren.
Prozessbegleitende Messungen direkt an der Maschine helfen dabei, Abweichungen frühzeitig zu erkennen und zu korrigieren, bevor das Bauteil vollständig fertig bearbeitet ist. Moderne CNC-Bearbeitungszentren bieten dafür Messtaster, die das Bauteil im eingespannten Zustand prüfen. So lassen sich Korrekturen noch während der Bearbeitung vornehmen.
Nach dem Entspannen sollte jedes Bauteil erneut gemessen werden, da sich dünnwandige Teile nach der Entlastung leicht zurückverformen können. Dieser Effekt ist besonders bei Aluminium ausgeprägt. Wenn die Toleranzen sehr eng sind, empfiehlt es sich, das Bauteil nach dem Vorschlichten zu entspannen, erneut aufzuspannen und dann erst zu schlichten.
Für besonders anspruchsvolle Toleranzen bietet sich eine Koordinatenmesstechnik nach der Fertigung an. Sie erfasst die tatsächliche Geometrie des Bauteils vollständig und dokumentiert die Einhaltung der geforderten Maße. Diese Dokumentation ist vor allem dann wichtig, wenn die Teile in sicherheitsrelevante Baugruppen eingehen.
Dünnwandige Drehteile präzise fertigen mit Mematek
Wir wissen aus der täglichen Praxis, wie anspruchsvoll die Fertigung dünnwandiger Drehteile ist. Von der Auswahl der richtigen Spanntechnik über die Anpassung der Schnittparameter bis zur abschließenden Qualitätskontrolle begleiten wir Ihre Projekte mit dem nötigen Fachwissen und der passenden Maschinenausstattung.
- Neun CNC-Bearbeitungszentren mit bis zu 5 Achsen, die präzise Bearbeitung auch komplexer und dünnwandiger Geometrien ermöglichen
- Angetriebene Werkzeuge und Drehen bis D265 | Z660 für flexible Bearbeitungsoptionen bei anspruchsvollen Drehteilen
- Erfahrung in der Einzelteil- und Kleinserienfertigung sowie in der Serienfertigung bis zu 10.000 Stück
- Prozessbegleitende Qualitätskontrolle nach DIN EN ISO 9001:2015 für nachweislich maßhaltige Ergebnisse
- Oberflächenveredelung wie Eloxieren, Brünieren und KTL-Beschichtungen direkt im Anschluss an die Zerspanung
Ob Prototyp oder Kleinserie: Bei Mematek erhalten Sie dünnwandige Drehteile, die Ihre Toleranzanforderungen zuverlässig erfüllen. Wenn Sie ein konkretes Projekt besprechen möchten, freuen wir uns auf Ihre Anfrage.