
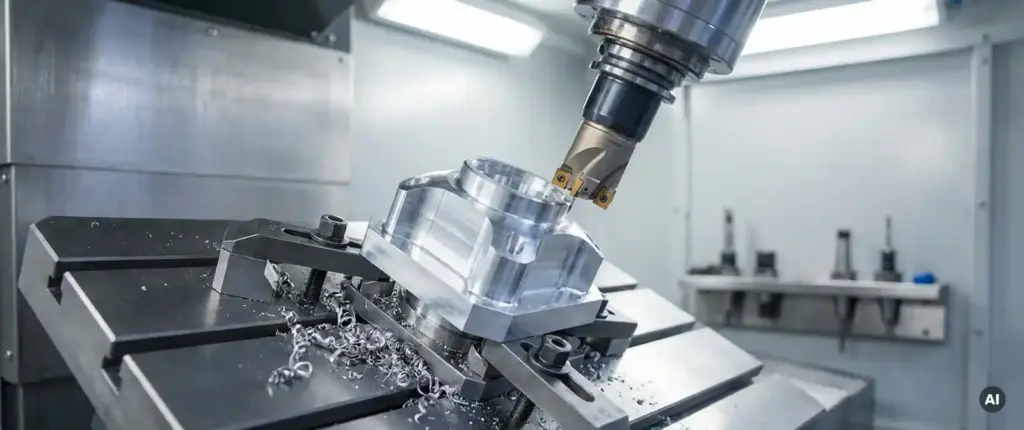
Das 3+2-Achs-Fräsen ist für viele Anwendungen effizienter als die 5-Achs-Simultanbearbeitung, weil es komplexe Bauteilgeometrien in einer Aufspannung zugänglich macht, ohne die volle Kinematik eines Simultanprozesses zu benötigen. Das reduziert Programmieraufwand, Rüstzeiten und Maschinenkosten bei gleichzeitig hoher Präzision. Die folgenden Abschnitte beantworten die wichtigsten Fragen rund um das Positionierfräsen und zeigen, wann welches Verfahren die bessere Wahl ist.
Wie unterscheidet sich 3+2-Achs-Fräsen vom 5-Achs-Simultanfräsen?
Beim 3+2-Achs-Fräsen werden zwei Rotationsachsen genutzt, um das Werkstück in eine feste Position zu schwenken. Anschließend erfolgt die eigentliche Zerspanung mit drei linearen Achsen. Beim 5-Achs-Simultanfräsen hingegen bewegen sich alle fünf Achsen gleichzeitig und kontinuierlich während des Fräsvorgangs. Das ist der grundlegende Unterschied zwischen den beiden Verfahren.
In der Praxis bedeutet das: Beim 3+2-Verfahren, das auch als Positionierfräsen bezeichnet wird, wird das Werkstück oder der Fräskopf in einem definierten Winkel fixiert. Die Maschine bearbeitet dann die jeweilige Fläche mit klassischer 3-Achs-Kinematik. Für das nächste Merkmal wird neu positioniert und wieder fixiert. Dieses Vorgehen ist technisch weniger anspruchsvoll als das Simultanfräsen, liefert aber für die meisten prismatischen Bauteile identische Ergebnisse.
Das 5-Achs-Simultanfräsen ist dann gefragt, wenn Freiformflächen kontinuierlich und ohne Unterbrechung bearbeitet werden müssen, etwa bei Turbinenschaufeln, Impellern oder komplexen Formkonturen. Für Bauteile mit ebenen Flächen, Bohrungen in verschiedenen Winkeln oder Taschen aus mehreren Richtungen reicht das 3+2-Verfahren vollständig aus und ist dabei oft die wirtschaftlichere Wahl.
Für welche Bauteile und Branchen ist 3+2-Achs-Fräsen besonders geeignet?
Das 3+2-Achs-Fräsen eignet sich besonders gut für Bauteile mit mehreren bearbeitungspflichtigen Flächen, die in unterschiedlichen Winkeln angeordnet sind, aber keine kontinuierlichen Freiformkonturen aufweisen. Typische Beispiele sind Gehäuse, Flansche, Vorrichtungsplatten, Spannmittel und Strukturbauteile aus dem Maschinenbau.
Branchen, die besonders von diesem Verfahren profitieren, sind unter anderem:
- Werkzeug- und Vorrichtungsbau: Spannmittel, Schweißvorrichtungen und Werkzeugaufnahmen lassen sich mit 3+2-Fräsen präzise und wirtschaftlich fertigen.
- Maschinenbau und Anlagenbau: Strukturbauteile, Adapterplatten und Getriebegehäuse mit Bohrungsmustern in mehreren Ebenen.
- Automobilindustrie: Präzisionsteile für Fahrzeugkomponenten, bei denen Maßhaltigkeit und Wiederholgenauigkeit im Vordergrund stehen.
- Verpackungsindustrie: Maschinenteile mit definierten Anschlagflächen und Bohrungsbildern aus verschiedenen Richtungen.
- Sondermaschinenbau: Einzelteile und Kleinserien mit komplexen Geometrien, die ohne Simultankinematik zugänglich sind.
Das Verfahren ist immer dann die richtige Wahl, wenn die Bauteilgeometrie aus mehreren ebenen Flächen besteht, die in festen Winkeln zueinander stehen. Sobald die Anzahl der Aufspannungen durch 3+2-Positionierung reduziert werden kann, steigt die Wirtschaftlichkeit deutlich.
Warum ist die Rüstzeit beim 3+2-Achs-Fräsen oft kürzer als bei anderen Verfahren?
Die Rüstzeit beim 3+2-Achs-Fräsen ist oft kürzer, weil ein Bauteil in einer einzigen Aufspannung aus mehreren Richtungen bearbeitet werden kann. Das eliminiert das Umspannen, Neu-Ausrichten und erneute Einmessen, das bei reiner 3-Achs-Bearbeitung mit mehreren Aufspannungen notwendig wäre.
Beim klassischen 3-Achs-Fräsen muss ein Bauteil für jede neue Bearbeitungsrichtung manuell umgespannt werden. Jedes Umspannen kostet Zeit und birgt das Risiko von Positionierfehlern. Beim 3+2-Verfahren übernimmt die Maschine das Positionieren automatisch. Das Werkstück bleibt eingespannt, und die Rotationsachsen schwenken es in die gewünschte Lage.
Hinzu kommt, dass die NC-Programme für das 3+2-Fräsen in den meisten CAM-Systemen deutlich einfacher zu erstellen sind als vollständige Simultanprogramme. Die Berechnungszeit sinkt, die Nachbearbeitung der Programme ist weniger aufwendig, und die Einfahrprozesse an der Maschine sind überschaubar. Für Fertigungsbetriebe, die regelmäßig wechselnde Bauteile in kleinen Stückzahlen bearbeiten, ist das ein erheblicher Vorteil im Tagesgeschäft.
Wann sollte man statt 3+2-Achs-Fräsen lieber die 5-Achs-Simultanbearbeitung wählen?
Die 5-Achs-Simultanbearbeitung ist die bessere Wahl, wenn Bauteile kontinuierliche Freiformflächen aufweisen, die ohne ständige Neupositionierung bearbeitet werden müssen. Typische Anwendungsfälle sind Impeller, Turbinenschaufeln, Formwerkzeuge mit organischen Konturen oder medizintechnische Implantate mit komplexen Krümmungen.
Konkret sollte man auf Simultanfräsen setzen, wenn folgende Bedingungen zutreffen:
- Die Bauteiloberfläche ist gekrümmt und erfordert eine kontinuierliche Werkzeugführung entlang der Kontur.
- Der Werkzeugeingriffspunkt muss sich während der Bearbeitung ständig anpassen, um optimale Schnittbedingungen zu erhalten.
- Hinterschneidungen oder tiefe Kavitäten lassen sich nur durch gleichzeitige Achsbewegungen kollisionsfrei erreichen.
- Die Oberflächenqualität muss höchsten Anforderungen genügen, und Absätze durch Neupositionierung sind nicht akzeptabel.
Für Standardbauteile aus dem Maschinen- und Anlagenbau ist Simultanfräsen dagegen oft überdimensioniert. Es erhöht den Programmieraufwand, stellt höhere Anforderungen an die Maschinendynamik und ist in der Regel teurer in der Umsetzung. Die Entscheidung sollte immer bauteilbezogen getroffen werden, nicht pauschal zugunsten der technisch aufwendigeren Methode.
Welche Qualitäts- und Genauigkeitsvorteile bietet das 3+2-Achs-Fräsen?
Das 3+2-Achs-Fräsen bietet gegenüber mehrfachem Umspannen einen wichtigen Qualitätsvorteil: Alle Bearbeitungsoperationen erfolgen in einem gemeinsamen Koordinatensystem. Das verbessert die Lagegenauigkeit zwischen verschiedenen Flächen und Bohrungen erheblich, weil Positionierfehler durch Umspannen vollständig entfallen.
Ein weiterer Genauigkeitsvorteil ergibt sich aus der Werkzeuggeometrie. Beim 3+2-Fräsen kann das Werkzeug so positioniert werden, dass es mit seinem Schaft nahe an der Schneidkante arbeitet. Das reduziert die auskragende Länge, erhöht die Steifigkeit und verbessert die erreichbare Oberflächenqualität. Beim reinen 3-Achs-Fräsen müssen für schwer zugängliche Bereiche oft lange, schwingungsanfällige Werkzeuge eingesetzt werden.
Für die Qualitätssicherung bedeutet das 3+2-Verfahren außerdem weniger Messpunkte und einfachere Prüfprozesse, weil die Lagebeziehungen zwischen Merkmalen direkt aus einer Aufspannung resultieren. Das ist besonders relevant für Bauteile mit engen Toleranzen zwischen Bohrungsachsen, Anschlagflächen und Passungen, wie sie im Werkzeug- und Vorrichtungsbau häufig vorkommen.
Wie wirkt sich 3+2-Achs-Fräsen auf die Kosten in der Lohnfertigung aus?
Das 3+2-Achs-Fräsen senkt die Kosten in der Lohnfertigung auf mehreren Ebenen gleichzeitig. Weniger Aufspannungen bedeuten weniger Rüstzeit, weniger Maschinenstillstand und weniger Ausschuss durch Positionierfehler. Für die Einzel- und Kleinserienfertigung ist das einer der stärksten Kostenhebel überhaupt.
Im Vergleich zur 5-Achs-Simultanbearbeitung sind die Programmierkosten beim 3+2-Verfahren deutlich geringer. CAM-Programme für Positionierfräsen lassen sich schneller erstellen, einfacher prüfen und mit weniger Einfahraufwand in die Produktion überführen. Das macht sich besonders bei wechselnden Bauteilen und kleinen Losgrößen bemerkbar, wo die Programmierzeit einen erheblichen Anteil an den Gesamtkosten ausmacht.
Darüber hinaus können Maschinen mit 3+2-Fähigkeit in der Anschaffung günstiger sein als vollständige Simultanmaschinen, und die Anforderungen an die Bediener sind geringer. Für Fertigungsbetriebe, die ein breites Bauteilspektrum abdecken müssen, ist das 3+2-Verfahren daher oft die wirtschaftlich sinnvollere Investition, solange keine echten Freiformflächen im Programm sind.
Präzises CNC-Fräsen bei Mematek: Ihr Partner für effiziente Lohnfertigung
Wir setzen bei der Fräsbearbeitung auf ein breites Verfahrensspektrum, das wir gezielt auf Ihre Bauteilanforderungen abstimmen. Ob 3+2-Positionierfräsen für prismatische Komponenten oder 5-Achs-Simultanbearbeitung für komplexe Geometrien, wir wählen das Verfahren, das für Ihr Bauteil die beste Kombination aus Qualität, Geschwindigkeit und Wirtschaftlichkeit liefert.
Unsere Leistungen im Bereich CNC-Fräsen und Lohnfertigung umfassen:
- Neun CNC-Bearbeitungszentren mit bis zu 5 Achsen für flexible und präzise Fräsbearbeitung
- 5-Achs-Simultanbearbeitung für komplexe Freiformgeometrien mit höchster Genauigkeit
- 3+2-Positionierfräsen für wirtschaftliche Mehrflächenbearbeitung in einer Aufspannung
- Einzelteil- und Kleinserienfertigung in Werkzeugbauqualität, auch für Eilaufträge
- Robotergestützte Serienfertigung für skalierbare Stückzahlen bis zu 10.000 Teilen
- Zertifizierte Qualitätssicherung nach DIN EN ISO 9001:2015 in jedem Fertigungsschritt
Unsere Einzelteil- und Kleinserienfertigung ist besonders für Unternehmen aus dem Werkzeug-, Maschinen- und Anlagenbau relevant, die präzise Bauteile mit engen Toleranzen und kurzen Lieferzeiten benötigen. Wenn Sie wissen möchten, welches Fräsverfahren für Ihr nächstes Projekt am besten geeignet ist, stehen wir Ihnen gerne für ein Beratungsgespräch zur Verfügung.