
Ich bestimme zunächst die Einfügeposition. Der Artikel hat sieben H2-Überschriften. Gemessen am Textumfang liegen die Überschriften ungefähr hier:
– H2 1 (Bauteile) bei ca. 5 %
– H2 2 (Dreh-Fräs-Zentrum) bei ca. 22 %
– H2 3 (Toleranzen und Oberflächenqualität) bei ca. 36–37 %
– H2 4 (Stückzahlen) bei ca. 50 %
Keine H2 liegt exakt im Bereich von 30–35 %. Die nächste H2 nach dem ersten Drittel ist „Wie wirkt sich die kombinierte Bearbeitung auf Toleranzen und Oberflächenqualität aus?“. Dort setze ich das CTA unmittelbar davor ein.
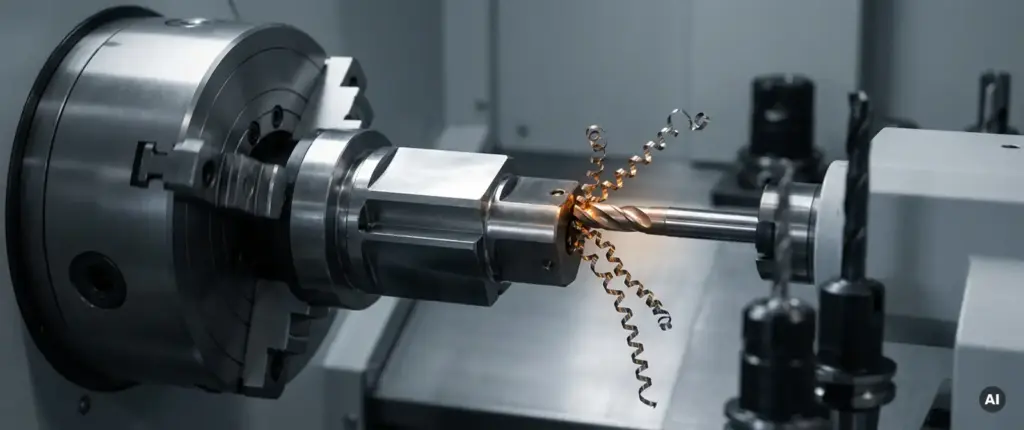
Eine kombinierte Dreh-Fräs-Bearbeitung ist dann sinnvoll, wenn ein Bauteil sowohl rotationssymmetrische als auch prismatische Geometrien aufweist und hohe Anforderungen an Maßhaltigkeit oder kurze Durchlaufzeiten bestehen. Durch die Zusammenführung beider Verfahren in einer einzigen Aufspannung lassen sich Umrüstzeiten eliminieren, Referenzfehler vermeiden und die Gesamtproduktionszeit deutlich reduzieren. Die folgenden Abschnitte beantworten die wichtigsten Fragen rund um das Drehfräsen.
Welche Bauteile profitieren am meisten vom Drehfräsen?
Am stärksten profitieren Bauteile, die rotationssymmetrische Grundformen mit zusätzlichen gefrästen Konturen kombinieren, also Wellen mit Querbohrungen, Flansche mit Taschen oder Nuten, Buchsen mit Außenprofilen und ähnliche Geometrien. Sobald ein Teil nach dem Drehen auf einer konventionellen Fräsmaschine weiterbearbeitet werden müsste, ist das Drehfräsen eine relevante Alternative.
Konkret eignen sich folgende Bauteiltypen besonders gut:
- Wellen mit Querbohrungen oder Schlüsselflächen: Die Fräsoperationen lassen sich direkt in der Drehaufspannung ausführen, ohne das Teil umzuspannen.
- Flansche und Scheiben mit Lochkreisen: Bohren und Fräsen der Lochbilder erfolgt in derselben Aufspannung wie das Außendrehen.
- Hydraulik- und Pneumatikkomponenten: Komplexe Innengeometrien, Kanäle und Anschlussgewinde lassen sich in einem Durchgang fertigen.
- Prototypen und Einzelteile mit hoher Geometriekomplexität: Hier zahlt sich die Flexibilität des kombinierten Verfahrens besonders aus, weil keine separate Vorrichtung für die Fräsoperation nötig ist.
Entscheidend ist dabei nicht allein die Geometrie, sondern auch die Toleranzanforderung. Wenn Dreh- und Fräsmerkmale zueinander lagegenau sein müssen, ist die kombinierte Bearbeitung in einer Aufspannung der sicherste Weg, diese Genauigkeit reproduzierbar zu erreichen.
Wann lohnt sich ein Dreh-Fräs-Zentrum gegenüber getrennten Maschinen?
Ein Dreh-Fräs-Zentrum lohnt sich gegenüber getrennten Maschinen immer dann, wenn die Summe aus Rüstzeiten, Transportzeiten und Umspannfehlern bei getrennter Bearbeitung größer ist als die Investition in die kombinierte Lösung. Das gilt besonders bei geometrisch komplexen Teilen, engen Lagetoleranzen und mittleren Stückzahlen.
Getrennte Maschinen sind dann im Vorteil, wenn Dreh- und Fräsoperationen zeitlich entkoppelt werden können, die Stückzahlen sehr hoch sind und spezialisierte Hochleistungsmaschinen je Verfahren wirtschaftlicher arbeiten. Für einfache Drehteile ohne Fräsmerkmale ist ein Dreh-Fräs-Zentrum in der Regel überdimensioniert.
Die Abwägung hängt von drei Faktoren ab:
- Komplexität der Geometrie: Je mehr unterschiedliche Operationen ein Teil benötigt, desto stärker wirkt sich die Einsparung durch eine einzige Aufspannung aus.
- Toleranzanforderungen: Enge Lagetoleranzen zwischen Dreh- und Fräsmerkmalen lassen sich in einer Aufspannung zuverlässiger einhalten als nach mehrfachem Umspannen.
- Losgröße und Rüstaufwand: Bei kleinen und mittleren Serien überwiegen die Rüstkostenvorteile; bei sehr großen Serien können spezialisierte Transferlinien wirtschaftlicher sein.
Wie wirkt sich die kombinierte Bearbeitung auf Toleranzen und Oberflächenqualität aus?
Die kombinierte Dreh-Fräs-Bearbeitung verbessert die Lage- und Formtoleranzen zwischen Dreh- und Fräsmerkmalen, weil das Bauteil nicht umgespannt wird und damit kein Referenzfehler entsteht. Oberflächenqualitäten, vergleichbar mit getrennter Bearbeitung, sind erreichbar, sofern Schnittparameter und Werkzeugwahl auf das jeweilige Verfahren abgestimmt sind.
Beim Drehen entstehen typischerweise sehr glatte Oberflächen mit niedrigen Ra-Werten, weil das Werkzeug kontinuierlich im Eingriff ist. Beim Fräsen auf demselben Zentrum sind die erreichbaren Rauheitswerte etwas höher, aber für die meisten technischen Anwendungen vollständig ausreichend. Wenn Flächen nach dem Fräsen eine besonders feine Oberfläche benötigen, kann ein abschließender Schlichtdrehgang oder eine Schleifoperation sinnvoll sein.
Ein praktischer Vorteil: Weil Dreh- und Fräsmerkmale in derselben Aufspannung entstehen, lassen sich Koaxialitäten, Rechtwinkligkeiten und Positionen von Bohrungen relativ zur Drehmittelachse mit deutlich höherer Sicherheit einhalten als bei getrennter Fertigung. Das reduziert Ausschuss und Nacharbeit.
Bei welchen Stückzahlen ist Drehfräsen wirtschaftlich sinnvoll?
Drehfräsen ist wirtschaftlich sinnvoll für Einzelteile und Prototypen bis hin zu mittleren Serien im Bereich von einigen hundert bis wenigen tausend Stück. Bei sehr großen Serien ab mehreren tausend identischen Teilen können spezialisierte Transfermaschinen oder getrennte Hochleistungszentren kostengünstiger sein.
Der wirtschaftliche Vorteil des Drehfräsens liegt vor allem in der Rüstkostenverteilung. Bei Einzelteilen und Kleinserien entfällt das zweite Rüsten auf einer separaten Fräsmaschine vollständig, was die Gesamtdurchlaufzeit erheblich verkürzt. Bei mittleren Serien amortisiert sich der etwas höhere Maschinenstundensatz durch die eingesparten Transportwege, Wartezeiten und Rüstkosten.
Für die Einzelteil- und Kleinserienfertigung ist das Drehfräsen daher besonders attraktiv, weil die Flexibilität des Verfahrens direkt in kürzere Lieferzeiten und niedrigere Stückkosten übersetzt werden kann. Bei der Serienfertigung lohnt sich eine genaue Kalkulation, ob die Einsparungen durch weniger Aufspannungen die höheren Maschinenstundensätze eines Dreh-Fräs-Zentrums aufwiegen.
Welche Materialien lassen sich in der Dreh-Fräs-Bearbeitung verarbeiten?
In der Dreh-Fräs-Bearbeitung lassen sich grundsätzlich dieselben Materialien verarbeiten wie in der konventionellen CNC-Zerspanung: Stahl, Edelstahl, Aluminium, Messing, Kupfer, Titan und technische Kunststoffe. Die Materialwahl beeinflusst die Werkzeugauswahl und Schnittparameter, nicht aber die grundsätzliche Eignung des Verfahrens.
Einige Materialien stellen spezifische Anforderungen:
- Aluminium: Sehr gut geeignet, hohe Schnittgeschwindigkeiten möglich, kurze Bearbeitungszeiten.
- Stahl und Edelstahl: Gut bearbeitbar, erfordern jedoch angepasste Werkzeuggeometrien und Kühlmittelführung, besonders bei rostfreien Güten.
- Titan und hochfeste Legierungen: Bearbeitbar, aber mit reduzierten Schnittgeschwindigkeiten und erhöhtem Werkzeugverschleiß; die Wirtschaftlichkeit hängt stark von der Bauteilgeometrie ab.
- Technische Kunststoffe: Gut geeignet, erfordern jedoch angepasste Spanntechnik, da die Teile empfindlicher auf Spannkräfte reagieren.
Nach der Zerspanung können die Teile je nach Material verschiedenen Oberflächenbehandlungen unterzogen werden, darunter Eloxieren für Aluminium, Brünieren für Stahl oder KTL-Beschichtungen für korrosionsschutzrelevante Anwendungen.
Was sollte man bei der Bauteilkonstruktion für Drehfräsen beachten?
Bei der Konstruktion für die Dreh-Fräs-Bearbeitung sollte man darauf achten, dass Spannflächen klar definiert sind, Freistiche und Auslaufradien fertigungsgerecht gestaltet werden und die Reihenfolge der Operationen bereits in der Konstruktionsphase mitgedacht wird. Konstruktive Fehler lassen sich beim Drehfräsen nicht durch Umspannen korrigieren.
Konkrete Punkte, die bei der Bauteilkonstruktion relevant sind:
- Spannkonzept früh festlegen: Das Bauteil muss in einer Aufspannung sicher gespannt werden können, ohne dass Spannelemente spätere Bearbeitungsoperationen blockieren.
- Werkzeugzugänglichkeit prüfen: Tiefe Taschen, enge Bohrungen oder hinterschnittene Geometrien können den Werkzeugweg einschränken; kurze, steife Werkzeuge arbeiten präziser.
- Freistiche und Auslaufradien normgerecht gestalten: Standardisierte Freistichformen erleichtern die Werkzeugauswahl und reduzieren Sonderanfertigungen.
- Toleranzen realistisch vergeben: Enge Toleranzen nur dort, wo sie funktional notwendig sind; unnötig enge Toleranzen erhöhen Bearbeitungszeit und Ausschussrisiko.
- Materialabkühlung und Wärmeausdehnung berücksichtigen: Bei langen Bearbeitungszeiten kann Wärme die Maßhaltigkeit beeinflussen; Kühlmittelführung und Bearbeitungsreihenfolge sollten das berücksichtigen.
Eine enge Abstimmung zwischen Konstruktion und Fertigung zahlt sich hier besonders aus. Wer die Möglichkeiten und Grenzen des Dreh-Fräs-Zentrums kennt, kann Bauteile so gestalten, dass sie in einem Durchgang fertig aus der Maschine kommen.
Dreh-Fräs-Bearbeitung mit Mematek: Präzision aus einer Hand
Wir fertigen Bauteile, die sowohl Dreh- als auch Fräsoperationen erfordern, in einem durchgängigen Prozess. Dabei kombinieren wir unsere neun CNC-Bearbeitungszentren mit bis zu 5 Achsen mit unserer Erfahrung in der Einzelteil-, Kleinserien- und Serienfertigung, um Ihnen Teile mit engen Toleranzen und kurzen Durchlaufzeiten zu liefern.
Was wir konkret für Sie leisten:
- 5-Achs-Simultanbearbeitung für komplexe Geometrien, die in einer Aufspannung vollständig bearbeitet werden
- Flexible Stückzahlen von Einzelteilen und Prototypen bis zu Serien von 10.000 Teilen mit robotergestützter Fertigung
- Breites Materialspektrum inklusive Wärmebehandlung und Oberflächenveredelung wie Eloxieren, Brünieren und KTL-Beschichtungen aus einer Hand
- Qualitätskontrolle nach DIN EN ISO 9001:2015 in jeder Fertigungsphase
- Eigener Fuhrpark für direkte und termingerechte Auslieferung
Ob Sie ein komplexes Einzelteil oder eine wiederkehrende Serie benötigen: Mematek begleitet Ihr Projekt von der Anfrage bis zur Auslieferung. Nehmen Sie gerne Kontakt auf, um Ihr Vorhaben mit uns zu besprechen.