
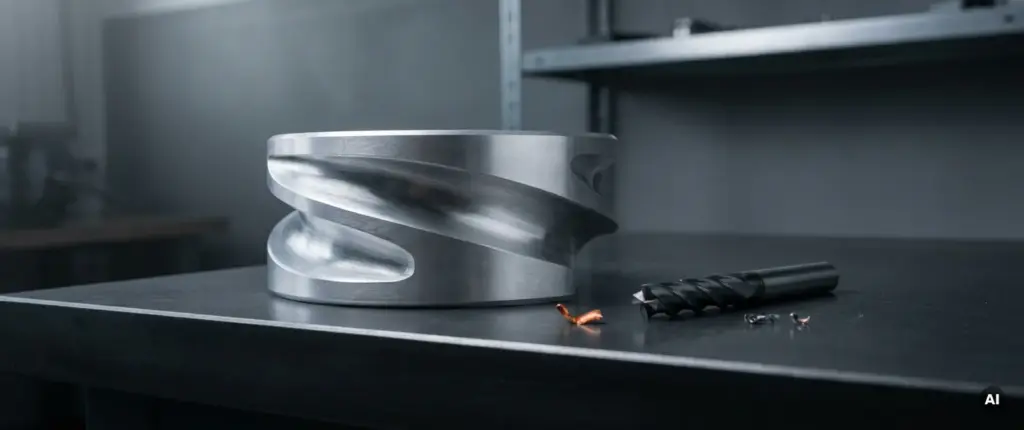
Das 5-Achs-Simultanfräsen ist dann notwendig, wenn ein Frästeil Geometrien aufweist, die mit weniger Achsen entweder gar nicht oder nur mit erheblichem Mehraufwand erreichbar sind. Dazu gehören Hinterschneidungen, stark geneigte Flächen, komplexe Freiformflächen und Bohrungen in mehreren Raumrichtungen. Die folgenden Abschnitte beantworten die wichtigsten Fragen rund um die Wahl des richtigen Fräsverfahrens für Ihr Bauteil.
Welche Bauteilmerkmale machen das 5-Achs-Simultanfräsen erforderlich?
Das 5-Achs-Simultanfräsen wird erforderlich, wenn ein Bauteil Merkmale aufweist, die eine kontinuierliche Bewegung aller fünf Achsen gleichzeitig verlangen. Typische Auslöser sind Hinterschneidungen, mehrfach geneigte Flächen, Freiformgeometrien sowie Bohrungen und Taschen, die aus verschiedenen Winkeln zugänglich sein müssen. Ohne Simultanbearbeitung sind solche Teile nicht vollständig oder nicht maßhaltig herstellbar.
Im Einzelnen sprechen folgende Bauteilmerkmale für den Einsatz von 5-Achs-Simultanfräsen:
- Hinterschneidungen: Flächen, die hinter einer anderen Kontur liegen und nur durch eine Werkzeugneigung erreichbar sind.
- Freiformflächen: Organisch geformte oder aerodynamisch optimierte Oberflächen, bei denen der Fräser kontinuierlich zur Fläche ausgerichtet werden muss.
- Mehrfach geneigte Bohrungen: Bohrungen, die nicht senkrecht zur Hauptebene liegen und aus verschiedenen Raumrichtungen eingebracht werden müssen.
- Tiefe Kavitäten mit engen Toleranzen: Hier ermöglicht die Werkzeugneigung den Einsatz kürzerer Fräser, was Schwingungen reduziert und die Maßhaltigkeit verbessert.
- Komplexe Impeller- oder Turbinengeometrien: Schaufelblätter und ähnliche Strukturen lassen sich nur simultan fünfachsig kollisionsfrei bearbeiten.
Entscheidend ist dabei nicht allein die Anzahl der Merkmale, sondern deren räumliche Anordnung. Sobald ein Bauteil Geometrien in mehr als zwei oder drei Raumrichtungen kombiniert, steigt der Aufwand für alternative Verfahren überproportional, während das 5-Achs-Simultanfräsen die Aufspannungen auf ein Minimum reduziert.
Was ist der Unterschied zwischen 5-Achs-Simultanbearbeitung und 3+2-Fräsen?
Der Hauptunterschied liegt in der Bewegungsfreiheit während der Bearbeitung. Beim 3+2-Fräsen werden die beiden Rotationsachsen vor dem Schnitt in eine feste Position geschwenkt und dort arretiert; die eigentliche Zerspanung erfolgt dann dreiachsig. Bei der 5-Achs-Simultanbearbeitung hingegen bewegen sich alle fünf Achsen gleichzeitig und kontinuierlich während des Fräsvorgangs.
3+2-Fräsen: Stärken und Grenzen
Das 3+2-Verfahren eignet sich gut für Bauteile mit mehreren ebenen Bearbeitungsflächen, die jeweils aus einem festen Winkel zugänglich sind. Die Programmierung ist einfacher, die Bearbeitungszeit pro Aufspannung kürzer, und die Anforderungen an die Steuerung sind geringer. Grenzen zeigt das Verfahren bei kontinuierlich gekrümmten Flächen, bei denen der Fräser seinen Anstellwinkel laufend anpassen muss.
5-Achs-Simultanbearbeitung: Stärken und Grenzen
Die Simultanbearbeitung ermöglicht die Bearbeitung komplexer Freiformflächen in einem einzigen Durchgang. Der Fräser kann optimal zur Werkstückoberfläche ausgerichtet werden, was kürzere Werkzeuge, bessere Oberflächenqualität und geringere Schnittkräfte erlaubt. Der Nachteil liegt in der aufwendigeren CAM-Programmierung und den höheren Anforderungen an Maschine und Steuerung. Für einfache Geometrien ist der Mehraufwand selten gerechtfertigt.
Wann reicht 3-Achs-Fräsen für ein Frästeil aus?
Das 3-Achs-CNC-Fräsen reicht aus, wenn alle relevanten Konturen und Flächen eines Frästeils von oben oder aus einer festen Richtung erreichbar sind und keine Hinterschneidungen oder stark geneigten Geometrien vorliegen. Prismatische Bauteile, Platten mit Taschen, Bohrungsmustern und geraden Konturen sind klassische Anwendungsfälle, bei denen drei Achsen vollständig genügen.
Konkrete Merkmale, die für 3-Achs-Fräsen sprechen:
- Alle Bearbeitungsflächen liegen parallel oder senkrecht zur Hauptebene.
- Bohrungen und Gewinde sind ausschließlich in einer Raumrichtung angeordnet.
- Konturen sind geradlinig oder kreisförmig ohne räumliche Krümmung.
- Die Bauteilgeometrie erlaubt eine vollständige Bearbeitung in maximal zwei bis drei Aufspannungen.
Sobald jedoch mehrere Aufspannungen nötig werden, um alle Seiten zu erreichen, lohnt es sich zu prüfen, ob 3+2- oder 5-Achs-Simultanfräsen die Gesamtdurchlaufzeit trotz höherer Maschinenstundensätze reduziert. Weniger Aufspannungen bedeuten weniger Umrüstaufwand und geringere Gefahr von Positionierfehlern.
Wie beeinflusst die Bauteilkomplexität die Fertigungskosten beim Fräsen?
Die Bauteilkomplexität beeinflusst die Fertigungskosten beim Fräsen auf mehreren Ebenen gleichzeitig: Programmieraufwand, Maschinenzeit, Anzahl der Aufspannungen, Werkzeugverschleiß und Ausschussrisiko steigen mit zunehmender geometrischer Komplexität. Einfache Teile lassen sich schnell und kostengünstig auf 3-Achs-Maschinen fertigen; komplexe Geometrien erfordern aufwendigere Verfahren, die sich aber durch geringere Nacharbeit und höhere Maßhaltigkeit amortisieren können.
Die wichtigsten Kostentreiber im Überblick:
- CAM-Programmierung: Freiformflächen und Simultanbearbeitung erfordern deutlich mehr Programmierzeit als einfache 2,5D-Konturen.
- Maschinenzeit: Komplexe Geometrien bedeuten längere Bearbeitungspfade und häufigere Werkzeugwechsel.
- Aufspannungen: Jede zusätzliche Aufspannung kostet Rüstzeit und birgt das Risiko von Lagefehlern.
- Werkzeuge: Für enge Radien und tiefe Kavitäten werden Spezialwerkzeuge benötigt, die teurer in der Anschaffung und im Verschleiß sind.
- Qualitätssicherung: Komplexe Teile erfordern aufwendigere Messprozesse, um alle Toleranzen zu verifizieren.
Ein gut konstruiertes Bauteil, das fertigungsgerecht ausgelegt ist, kann die Kosten erheblich senken. Kleine konstruktive Anpassungen, etwa das Vermeiden unnötiger Hinterschneidungen oder das Vereinheitlichen von Innenradien, reduzieren den Fertigungsaufwand spürbar, ohne die Funktion zu beeinträchtigen.
Welche Materialien lassen sich mit 5-Achs-Simultanfräsen bearbeiten?
Mit 5-Achs-Simultanfräsen lassen sich grundsätzlich alle zerspanbaren Werkstoffe bearbeiten, die auch im konventionellen CNC-Fräsen eingesetzt werden. Dazu gehören Stähle, Edelstähle, Aluminium, Titan, Kupfer, Messing sowie technische Kunststoffe. Die Wahl des Verfahrens hängt nicht vom Material ab, sondern von der Bauteilgeometrie.
Einige Materialien profitieren besonders von der 5-Achs-Simultanbearbeitung:
- Titan und hochfeste Legierungen: Kurze Werkzeuge, die durch die Achsneigung möglich werden, reduzieren Schwingungen und verbessern die Standzeit erheblich.
- Aluminium: Hohe Schnittgeschwindigkeiten und komplexe Freiformflächen lassen sich simultan effizient umsetzen, etwa bei Strukturbauteilen im Leichtbau.
- Edelstahl: Die präzise Werkzeugausrichtung minimiert Wärmeentwicklung und Gratbildung an kritischen Kanten.
- Technische Kunststoffe: Auch hier ermöglicht die Achsneigung eine schonende Bearbeitung empfindlicher Oberflächen.
Nach der Zerspanung können viele dieser Materialien zusätzlichen Oberflächenbehandlungen unterzogen werden, etwa Eloxieren bei Aluminium, Brünieren bei Stahl oder KTL-Beschichtungen für korrosionsgeschützte Anwendungen. Diese Nachbehandlungen sind unabhängig vom gewählten Fräsverfahren möglich und ergänzen die Bearbeitung sinnvoll.
Wie erkenne ich, ob mein Frästeil für die Lohnfertigung geeignet ist?
Ein Frästeil ist für die Lohnfertigung geeignet, wenn es anhand vollständiger technischer Unterlagen eindeutig beschreibbar ist und die geforderten Toleranzen, Materialien und Oberflächenanforderungen klar definiert sind. Lohnfertiger benötigen in der Regel ein 3D-Modell im STEP- oder IGES-Format sowie eine Zeichnung mit Maß- und Toleranzangaben, um ein belastbares Angebot erstellen zu können.
Folgende Punkte helfen Ihnen bei der Einschätzung:
- Vollständige Dokumentation: Liegt ein 3D-Modell mit zugehöriger Zeichnung vor? Sind alle Toleranzen, Passungen und Oberflächengüten eingetragen?
- Materialspezifikation: Ist der Werkstoff eindeutig definiert, inklusive Norm und Wärmebehandlungszustand?
- Stückzahl und Liefertermin: Einzelteil, Kleinserie oder Serienfertigung? Der Lohnfertiger wählt das wirtschaftlichste Verfahren abhängig von der Losgröße.
- Fertigungsgerechte Konstruktion: Sind Innenradien, Wandstärken und Tiefen so ausgelegt, dass sie mit verfügbaren Werkzeugen erreichbar sind?
- Oberflächenanforderungen: Sind Nachbehandlungen wie Beschichtungen oder Wärmebehandlungen Teil des Auftrags?
Wenn einzelne Punkte noch offen sind, ist das kein Hindernis für eine erste Anfrage. Ein erfahrener Lohnfertiger kann frühzeitig auf konstruktive Optimierungen hinweisen, die die Fertigbarkeit verbessern oder Kosten reduzieren. Je früher dieser Austausch stattfindet, desto größer ist der Spielraum für wirtschaftliche Lösungen.
Komplexe Frästeile präzise umsetzen: Mematek als Ihr Partner für 5-Achs-Simultanfräsen
Ob Einzelteil mit anspruchsvoller Freiformgeometrie oder Kleinserie mit engen Toleranzen: Wir unterstützen Sie von der ersten Anfrage bis zur Auslieferung mit einem durchgängigen Fertigungsprozess. Unsere neun CNC-Bearbeitungszentren mit 5-Achs-Simultanbearbeitung ermöglichen es uns, auch komplexe Geometrien maßhaltig und reproduzierbar zu fertigen, ohne unnötige Aufspannungen oder Kompromisse bei der Oberflächenqualität.
Was wir konkret für Ihr Frästeil leisten:
- 5-Achs-Simultanbearbeitung für Hinterschneidungen, Freiformflächen und mehrfach geneigte Konturen
- Bearbeitungsabmessungen bis X 1700 | Y 1300 mm für großformatige Bauteile
- Vielfältige Materialien inklusive Stahl, Edelstahl, Aluminium, Titan und technische Kunststoffe
- Oberflächenveredelung wie Eloxieren, Brünieren und KTL-Beschichtungen direkt aus einer Hand
- Zertifizierte Qualitätssicherung nach DIN EN ISO 9001:2015 in jedem Fertigungsschritt
- Eigener Fuhrpark für termingerechte Direktauslieferung
Wenn Sie wissen möchten, wie wir Ihr Bauteil fertigungsgerecht und wirtschaftlich umsetzen können, finden Sie weitere Informationen zu unserer Einzelteil- und Kleinserienfertigung bei Mematek. Für ein konkretes Angebot oder eine technische Ersteinschätzung stehen wir Ihnen gerne zur Verfügung: Kontakt aufnehmen.