
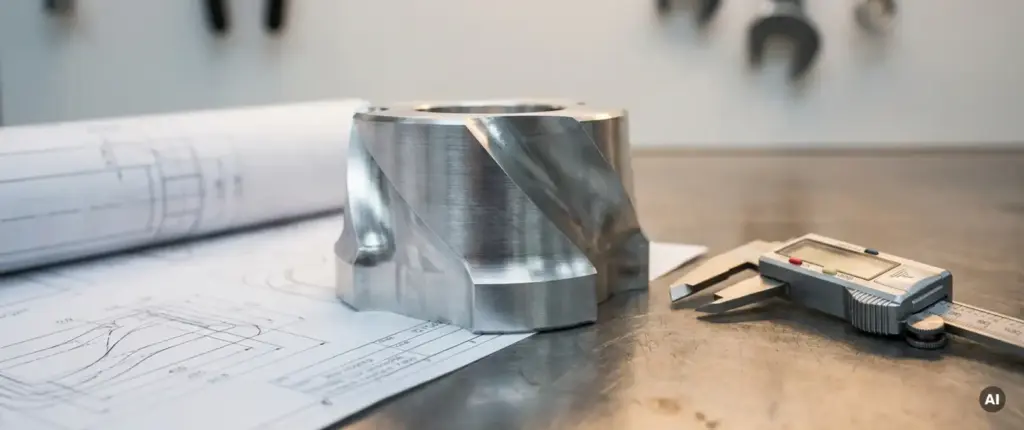
Wer komplexe Frästeile fertigen lassen möchte, steht vor einer Aufgabe, die weit über das bloße Versenden einer Zeichnung hinausgeht. Die Qualität des Ergebnisses hängt maßgeblich davon ab, wie gut die Anfrage vorbereitet ist und wie präzise die Kommunikation zwischen Konstrukteur und Lohnfertiger funktioniert. Dieser Artikel führt Sie Schritt für Schritt durch die wichtigsten Aspekte: von den technischen Merkmalen, die ein Frästeil komplex machen, bis hin zu den häufigsten Fehlern bei der Anfrage und dazu, wie Sie diese vermeiden.
Ob Sie ein Einzelteil für eine Sondermaschine oder eine Kleinserie für den Maschinenbau benötigen: Die folgenden Abschnitte helfen Ihnen, Ihre Anfrage so aufzubereiten, dass ein Fertigungspartner sofort mit der Kalkulation beginnen kann.
Was macht ein Frästeil technisch komplex?
Ein Frästeil gilt als technisch komplex, wenn es Merkmale aufweist, die den Fertigungsaufwand deutlich erhöhen und besondere Maschinen, Werkzeuge oder Aufspannstrategien erfordern. Komplexität entsteht nicht allein durch die Größe eines Bauteils, sondern durch das Zusammenspiel mehrerer Faktoren.
Zu den wichtigsten Merkmalen, die ein Frästeil anspruchsvoll machen, zählen:
- Enge Toleranzen: Maßabweichungen im Bereich von wenigen Hundertstel Millimetern erfordern hochpräzise Maschinen und sorgfältige Messprozesse.
- Hinterschnitte und Freistiche: Geometrien, die mit einem standardmäßigen 3-Achs-Fräser nicht erreichbar sind, verlangen nach mehrachsiger Bearbeitung oder speziellen Werkzeugen.
- Tiefe Taschen und schlanke Stege: Diese Strukturen sind anfällig für Schwingungen und erfordern angepasste Schnittparameter.
- Hohe Oberflächengüte: Wenn Ra-Werte unter 0,8 µm gefordert sind, sind zusätzliche Schleif- oder Polierschritte nötig.
- Mehrere Referenzflächen und Lagebeziehungen: Parallelität, Rechtwinkligkeit oder Koaxialität zwischen verschiedenen Flächen erhöhen den Aufwand bei Aufspannung und Messung erheblich.
Ein Beispiel: Ein Gehäuseteil mit einer zentralen Bohrung, die koaxial zu einer gefrästen Außenkontur liegen muss und gleichzeitig Gewindebohrungen auf mehreren Seiten aufweist, ist deutlich aufwendiger als ein einfaches Prisma mit einer Planfläche. Schon diese Kombination aus Lagetoleranz und Mehrseiten-Bearbeitung macht das Bauteil zu einem Fall für 5-Achs-Fräsen.
Wie die Bauteilgeometrie das Fertigungsverfahren bestimmt
Die Geometrie eines Bauteils ist der wichtigste Faktor bei der Wahl des Fertigungsverfahrens. Sie bestimmt, wie viele Aufspannungen nötig sind, welche Achskonfiguration die Maschine benötigt und wie aufwendig die Werkzeugwege werden.
Grundsätzlich lassen sich Frästeile nach ihrer geometrischen Zugänglichkeit einteilen:
- 3-Achs-Fräsen: Geeignet für Bauteile, bei denen alle relevanten Flächen von oben oder nach einfachem Umspannen erreichbar sind. Typisch für Platten, Blöcke und einfache Konturen.
- 3+2-Achsbearbeitung: Die Maschine positioniert das Werkstück in einem festen Winkel und fräst dann mit drei Achsen. Sinnvoll für schräge Flächen und Bohrungen in definierten Winkeln.
- 5-Achs-Simultanbearbeitung: Alle fünf Achsen bewegen sich gleichzeitig. Das ermöglicht die Bearbeitung von Freiformflächen, Hinterschnitten und komplexen Geometrien in einer einzigen Aufspannung.
Aufbauend auf dem Verständnis von Komplexität aus dem vorherigen Abschnitt gilt: Je mehr Lagebeziehungen ein Bauteil aufweist und je schwieriger die Zugänglichkeit der Flächen ist, desto eher ist 5-Achs-Fräsen die richtige Wahl. Der Vorteil liegt nicht nur in der Machbarkeit, sondern auch in der Genauigkeit: Wer ein Bauteil in einer einzigen Aufspannung vollständig bearbeitet, vermeidet Umspannfehler, die sich auf die Maßhaltigkeit auswirken.
Welche Angaben ein Lohnfertiger für eine präzise Kalkulation braucht
Eine vollständige Anfrage ist die Grundlage für ein realistisches Angebot. Fehlen wichtige Informationen, muss der Lohnfertiger Annahmen treffen, die später zu Abweichungen in Preis oder Qualität führen können.
Folgende Angaben sollten in jeder Anfrage für komplexe Frästeile enthalten sein:
- CAD-Daten und technische Zeichnung: Die 3D-Daten (STEP oder IGES) ermöglichen die Programmierung der CNC-Maschine. Die Zeichnung liefert Toleranzen, Oberflächenangaben und Prüfmaße, die im CAD-Modell nicht sichtbar sind.
- Material und Werkstoffzustand: Geben Sie nicht nur die Legierung an, sondern auch den Zustand (z. B. geglüht, vergütet) und ob eine Wärmebehandlung vor oder nach der Bearbeitung geplant ist.
- Toleranzen und Passungen: Markieren Sie in der Zeichnung, welche Maße besonders kritisch sind. ISO-Passungen wie H7 oder h6 müssen eindeutig zugeordnet sein.
- Oberflächenanforderungen: Geben Sie Ra-Werte an und kennzeichnen Sie, welche Flächen besondere Anforderungen haben. Falls Oberflächenbehandlungen wie Eloxieren oder KTL-Beschichtung geplant sind, muss das bereits in der Kalkulation berücksichtigt werden.
- Stückzahl und Liefertermin: Auch bei Einzelteilen ist die Information relevant, ob weitere Serien folgen könnten, da das die Wahl der Aufspannstrategie beeinflusst.
- Montagebedingungen: Wenn das Frästeil in eine Baugruppe eingebaut wird, helfen Informationen über Gegenstücke und Einbausituation dabei, Prioritäten bei der Bearbeitung richtig zu setzen.
Ein häufig unterschätzter Punkt ist die Angabe zur Wärmebehandlung. Wenn ein Bauteil nach dem Fräsen gehärtet werden soll, muss der Lohnfertiger Aufmaße einplanen, die den Verzug durch die Wärmebehandlung kompensieren.
Typische Fehler bei der Anfrage komplexer Frästeile
Selbst erfahrene Konstrukteure machen bei der Anfrage von Frästeilen Fehler, die zu Verzögerungen, Nacharbeit oder unerwarteten Kosten führen. Die meisten dieser Fehler lassen sich vermeiden, wenn man weiß, worauf zu achten ist.
Fehlende oder widersprüchliche Unterlagen
Wenn CAD-Daten und Zeichnung nicht übereinstimmen, muss der Lohnfertiger nachfragen. Das kostet Zeit und kann im schlimmsten Fall dazu führen, dass falsche Maße gefertigt werden. Prüfen Sie vor dem Versand, ob Modell und Zeichnung denselben Revisionsstand haben.
Toleranzen ohne Priorität
Wenn alle Maße mit engen Toleranzen versehen sind, signalisiert das dem Lohnfertiger, dass alles gleich wichtig ist. Das treibt den Aufwand unnötig in die Höhe. Kennzeichnen Sie stattdessen, welche Maße funktionskritisch sind und welche mit Normaltoleranzen nach ISO 2768 ausgeführt werden können.
Oberflächenbehandlung als Nachgedanke
Wer erst nach der Fertigung entscheidet, dass ein Bauteil eloxiert werden soll, riskiert Maßprobleme. Eloxieren trägt Schichtdicken von typischerweise 10 bis 25 µm auf, was bei engen Passungen relevant ist. Die Oberflächenbehandlung muss von Anfang an in die Toleranzplanung einbezogen werden.
Unklare Angaben zur Stückzahl
Wer eine Stückzahl von „1 bis 5“ angibt, ohne zu sagen, ob alle auf einmal oder gestaffelt geliefert werden sollen, erschwert die Planung. Klare Mengenangaben helfen dem Lohnfertiger, die wirtschaftlichste Fertigungsstrategie zu wählen.
Konstruktionsmerkmale gezielt auf Fräsbarkeit prüfen
Fräsbarkeit bedeutet, dass ein Bauteil so konstruiert ist, dass es mit vertretbarem Aufwand und ohne Qualitätskompromisse gefräst werden kann. Viele Konstruktionsmerkmale, die auf dem Papier sinnvoll erscheinen, erschweren die Fertigung erheblich oder machen sie sogar unwirtschaftlich.
Prüfen Sie Ihre Konstruktion gezielt auf folgende Punkte:
- Innenradien in Taschen: Der Innenradius einer gefrästen Tasche kann nicht kleiner sein als der Radius des verwendeten Fräsers. Zu kleine Radien erfordern sehr kleine Werkzeuge, die langsam und teuer sind. Als Faustregel gilt: Innenradien sollten mindestens 1/3 der Taschentiefe betragen.
- Tiefe-zu-Breite-Verhältnis bei Taschen: Taschen, die tiefer als das Fünffache ihrer Breite sind, gelten als schwer fräsbar. Schlanke Werkzeuge neigen zu Schwingungen und Bruch.
- Gewindegröße und Gewindetiefe: Sehr feine Gewinde in harten Materialien sind anfällig für Werkzeugbruch. Prüfen Sie, ob die geforderte Gewindegröße zum Material passt.
- Aufspannmöglichkeiten: Ein Bauteil muss sicher eingespannt werden können, ohne dass die Spannmittel wichtige Flächen verdecken. Wenn das nicht möglich ist, sind Sonderspannmittel nötig, die zusätzliche Kosten verursachen.
- Symmetrie und Referenzflächen: Bauteile ohne klare Referenzflächen sind schwer zu messen und einzuspannen. Wenn möglich, sollten mindestens zwei planparallele Flächen vorhanden sein.
Ein praktischer Ansatz ist das sogenannte Design for Manufacturing (DfM): Bevor Sie eine Zeichnung freigeben, fragen Sie sich, wie das Bauteil eingespannt, bearbeitet und gemessen wird. Wenn Sie diese Fragen nicht beantworten können, lohnt es sich, den Lohnfertiger frühzeitig in den Konstruktionsprozess einzubeziehen. Erfahrene Fertigungspartner können bereits in der Konstruktionsphase auf kritische Merkmale hinweisen und helfen, unnötige Kosten zu vermeiden.
Komplexe Frästeile fertigen lassen mit Mematek
Wenn Sie die in diesem Artikel beschriebenen Anforderungen kennen, wissen Sie auch, worauf es bei der Wahl eines Fertigungspartners ankommt: technische Kompetenz, klare Kommunikation und die Fähigkeit, auch anspruchsvolle Geometrien präzise umzusetzen. Genau das ist unser Ansatz bei Mematek.
Wir unterstützen Konstrukteure im Werkzeug-, Maschinen- und Anlagenbau bei der Umsetzung komplexer Frästeile, von der ersten Anfrage bis zur auslieferungsfertigen Baugruppe. Unsere Einzelteil- und Kleinserienfertigung deckt dabei die gesamte Bandbreite ab, die anspruchsvolle Projekte erfordern:
- 5-Achs-Simultanbearbeitung auf neun CNC-Bearbeitungszentren für komplexe Geometrien und enge Toleranzen in einer Aufspannung
- Vollständige Unterlagenprüfung auf Basis Ihrer CAD-Daten und technischen Zeichnungen, bevor die Fertigung beginnt
- Oberflächenbehandlungen aus einer Hand, einschließlich Eloxieren, Brünieren und KTL-Beschichtung, von Anfang an in die Kalkulation integriert
- Baugruppenmontage und SPS-Programmierung für Projekte, die über die reine Zerspanung hinausgehen
- Zertifizierte Qualitätssicherung nach DIN EN ISO 9001:2015 mit lückenloser Dokumentation
Wenn Sie ein Projekt planen und wissen möchten, wie wir es umsetzen können, freuen wir uns auf Ihre Kontaktaufnahme.