
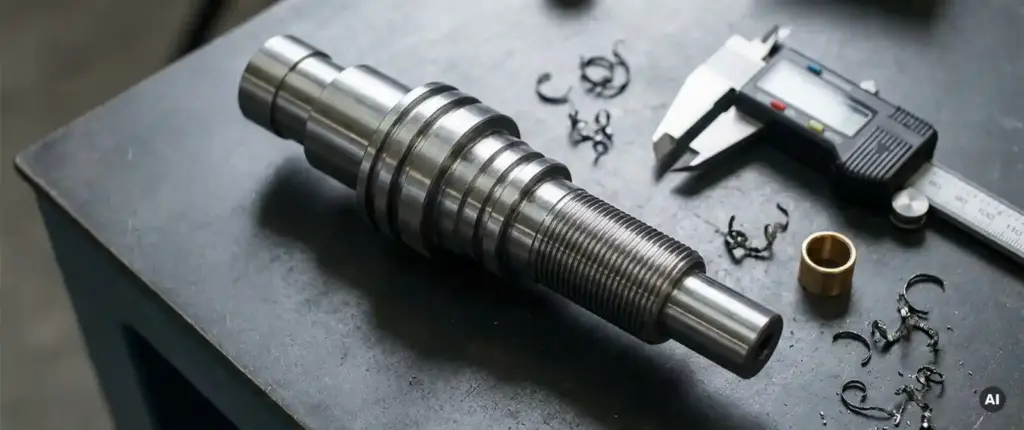
Wer Drehteile fertigen lässt, stellt schnell fest: Nicht jedes Bauteil ist gleich komplex. Während einfache Zylinder oder Buchsen mit wenigen Arbeitsschritten entstehen, erfordern komplexe CNC-Drehteile ein tiefes Verständnis der Maschinentechnik, der Materialwahl und der konstruktiven Rahmenbedingungen. Dieser Artikel führt Sie Schritt für Schritt durch die wichtigsten Konzepte der CNC-Drehbearbeitung, von der grundlegenden Definition bis zu praktischen Konstruktionshinweisen für fertigungsgerechte Bauteile.
Ob Sie als Konstrukteur, Entwicklungsingenieur oder technischer Einkäufer tätig sind: Das Wissen über Möglichkeiten und Grenzen der Drehbearbeitung hilft Ihnen, bessere Entscheidungen in der Bauteilauslegung zu treffen und unnötige Fertigungskosten zu vermeiden.
Was sind komplexe CNC-Drehteile?
CNC-Drehteile entstehen durch das spanende Bearbeiten eines rotierenden Werkstücks mit einem Schneidwerkzeug. Das Grundprinzip des Drehens ist seit Jahrhunderten bekannt, doch moderne CNC-Maschinen (Computer Numerical Control) haben die Präzision und die geometrische Vielfalt der herstellbaren Formen grundlegend erweitert.
Als komplex gelten Drehteile dann, wenn sie über einfache rotationssymmetrische Grundformen hinausgehen. Konkret bedeutet das: Bauteile mit Hinterschnitten, Querbohrungen, Gewindestrukturen, exzentrischen Elementen oder kombinierten Dreh- und Fräskonturen fallen in diese Kategorie. Ein klassisches Beispiel ist eine Antriebswelle mit integrierten Nuten, Passungen und einem Außengewinde, die in einem einzigen Aufspannvorgang bearbeitet werden muss.
Der Unterschied zwischen einem einfachen und einem komplexen Drehteil liegt also nicht nur in der Form, sondern auch in der Anzahl der Bearbeitungsschritte, der erforderlichen Toleranzen und der Notwendigkeit, mehrere Funktionen in einem einzigen Bauteil zu vereinen.
Wie CNC-Drehen komplexe Geometrien ermöglicht
Moderne CNC-Drehmaschinen arbeiten mit mehreren Achsen gleichzeitig und sind häufig mit angetriebenen Werkzeugen ausgestattet. Das ermöglicht es, Fräs-, Bohr- und Gewindeschneidoperationen direkt in der Drehmaschine durchzuführen, ohne das Bauteil umzuspannen.
Angetriebene Werkzeuge und Mehrachsbearbeitung
Angetriebene Werkzeuge sind rotierende Schneidwerkzeuge, die in den Werkzeugrevolver der Drehmaschine integriert sind. Sie erlauben es, Querbohrungen, Schlüsselflächen oder Nuten anzubringen, die bei einem reinen Drehteil nicht möglich wären. Stellen Sie sich vor, Sie benötigen eine Welle mit einer seitlichen Gewindebohrung: Ohne angetriebene Werkzeuge wäre dafür eine separate Fräsoperation nötig, mit ihnen erledigt die Maschine alles in einem Durchgang.
Simultanbearbeitung und Komplettbearbeitung
Bei der Simultanbearbeitung bewegen sich mehrere Achsen gleichzeitig, was geschwungene Konturen und schräge Flächen ermöglicht. Die Komplettbearbeitung geht noch einen Schritt weiter: Das Bauteil wird in einer einzigen Aufspannung von mehreren Seiten bearbeitet, was Umrüstzeiten eliminiert und die Maßhaltigkeit verbessert, weil Positionierfehler durch Umspannen entfallen.
Für die Praxis bedeutet das: Je mehr Operationen eine Maschine in einer Aufspannung erledigen kann, desto präziser und wirtschaftlicher wird die Fertigung komplexer Drehteile.
Materialwahl und Oberflächenbehandlung bei Drehteilen
Das Material eines Drehteils beeinflusst nicht nur die Funktion des fertigen Bauteils, sondern auch den gesamten Fertigungsprozess. Unterschiedliche Werkstoffe verhalten sich beim Zerspanen sehr verschieden, was sich auf Werkzeugverschleiß, Schnittgeschwindigkeit und erreichbare Oberflächengüte auswirkt.
Typische Werkstoffe in der Drehbearbeitung
- Baustähle und Vergütungsstähle: Gut zerspanbar, hohe Festigkeit, häufig für Wellen, Achsen und Bolzen eingesetzt.
- Edelstähle: Korrosionsbeständig, aber anspruchsvoller in der Bearbeitung, da sie zum Aufbauen auf der Schneidkante neigen.
- Aluminium: Leicht und gut zerspanbar, ideal für Leichtbauanwendungen, erfordert jedoch scharfe Werkzeuge und hohe Schnittgeschwindigkeiten.
- Messing und Kupfer: Sehr gut zerspanbar, typisch für Präzisionsteile in der Elektrotechnik und Hydraulik.
- Titan und Nickelbasislegierungen: Hohe Festigkeit bei extremen Temperaturen, aber schwer zerspanbar und werkzeugintensiv.
Oberflächenbehandlungen nach der Drehbearbeitung
Die Drehbearbeitung liefert bereits eine definierte Oberflächenrauheit, die durch den Vorschub und den Schneidenradius des Werkzeugs gesteuert wird. Für viele Anwendungen reicht das jedoch nicht aus. Häufig folgen nach der Zerspanung zusätzliche Oberflächenbehandlungen, um Korrosionsschutz, Härte oder optische Qualität zu verbessern.
Gängige Verfahren sind das Eloxieren für Aluminiumbauteile, das eine harte Oxidschicht erzeugt, das Brünieren für Stahl als leichter Korrosionsschutz sowie KTL-Beschichtungen (kathodische Tauchlackierung) für umfassenden Korrosionsschutz auch bei komplexen Geometrien. Wärmebehandlungen wie Härten oder Vergüten können zudem vor oder nach der Endbearbeitung eingesetzt werden, um die mechanischen Eigenschaften gezielt einzustellen.
Wo liegen die technischen Grenzen der CNC-Drehteilfertigung?
Aufbauend auf dem Verständnis der Maschinentechnik und der Materialien lässt sich nun klären, wo die Drehbearbeitung an ihre Grenzen stößt. Diese Grenzen sind nicht als Schwächen zu verstehen, sondern als konstruktive Rahmenbedingungen, die Sie kennen sollten.
Geometrische Einschränkungen
Das Drehen erzeugt grundsätzlich rotationssymmetrische Grundformen. Alles, was von dieser Symmetrie stark abweicht, also prismatische Formen, tiefe Taschen oder sehr komplexe Freiformflächen, lässt sich besser durch Fräsen realisieren. Hinterschnitte, die das Werkzeug nicht erreichen kann, sind ebenfalls problematisch und erfordern entweder spezielle Werkzeuge, zusätzliche Aufspannungen oder eine konstruktive Anpassung.
Maschinen- und Werkstückgröße
Jede Drehmaschine hat einen maximalen Drehdurchmesser und eine maximale Drehlänge. Bauteile, die diese Abmessungen überschreiten, können auf der jeweiligen Maschine nicht gefertigt werden. Typische CNC-Drehmaschinen in der Lohnfertigung decken Durchmesser bis etwa 265 mm und Drehlängen bis etwa 660 mm ab. Sehr große Bauteile erfordern Spezialmaschinen oder alternative Fertigungsverfahren.
Toleranzen und Oberflächengüte
Sehr enge Toleranzen im Bereich von wenigen Mikrometern sind durch Drehen allein oft nicht erreichbar. Für solche Anforderungen wird häufig ein Schleifprozess nachgeschaltet, der die Maßhaltigkeit und Oberflächengüte auf das geforderte Niveau bringt. Auch sehr feine Oberflächenrauheiten unterhalb von Ra 0,4 µm erfordern in der Regel einen zusätzlichen Feinbearbeitungsschritt.
Konstruktionshinweise für fertigungsgerechte Drehteile
Die wichtigste Erkenntnis aus den vorangegangenen Abschnitten lautet: Komplexe Drehteile lassen sich dann wirtschaftlich und präzise fertigen, wenn die Konstruktion die Möglichkeiten und Grenzen der Maschine berücksichtigt. Fertigungsgerechtes Konstruieren, auf Englisch „Design for Manufacturing“, spart Zeit, Kosten und vermeidet Nacharbeit.
Wandstärken und Steifigkeit
Dünne Wandstärken und lange, schlanke Bauteile neigen beim Drehen zum Schwingen, was die Oberflächenqualität verschlechtert und Maßabweichungen verursacht. Als Faustregel gilt: Das Verhältnis von Länge zu Durchmesser sollte bei freigestützten Werkstücken nicht größer als 4:1 sein. Längere Teile benötigen eine Lünette oder einen Reitstock als zusätzliche Abstützung.
Freistiche und Einlaufradien
Innengewinde und Absätze benötigen am Ende des Gewindes oder der Passung einen Freistich, damit das Werkzeug sauber ausfahren kann. Fehlt dieser Freistich in der Konstruktionszeichnung, muss der Fertiger ihn eigenständig einplanen oder das Bauteil ist nicht herstellbar. Achten Sie daher darauf, Freistiche nach DIN 509 oder DIN 76 in Ihre Zeichnungen einzutragen.
Toleranzangaben sinnvoll setzen
Nicht jede Fläche eines Drehteils benötigt die engste erreichbare Toleranz. Enge Toleranzen erhöhen den Fertigungsaufwand und damit die Kosten erheblich. Setzen Sie enge Toleranzen gezielt dort ein, wo sie funktional notwendig sind, zum Beispiel bei Lagersitzen oder Passflächen, und verwenden Sie für unkritische Bereiche allgemeine Toleranzen nach ISO 2768.
Bohrungen und Querstrukturen planen
Querbohrungen und Nuten sind mit angetriebenen Werkzeugen gut realisierbar, sollten aber möglichst rechtwinklig zur Drehachse angeordnet sein. Schräge Bohrungen erfordern zusätzliche Achsbewegungen und erhöhen die Bearbeitungszeit. Wenn möglich, fassen Sie mehrere Querbohrungen auf derselben Winkelposition zusammen, um Werkzeugwechsel zu minimieren.
Komplexe Drehteile fertigen lassen mit Mematek
Wenn Sie die in diesem Artikel beschriebenen Anforderungen in die Praxis umsetzen möchten, unterstützen wir Sie mit unserem modernen Maschinenpark und unserem erfahrenen Team aus 26 Fachkräften. Wir fertigen komplexe CNC-Drehteile mit angetriebenen Werkzeugen, realisieren enge Toleranzen und übernehmen auf Wunsch auch Oberflächenbehandlungen wie Eloxieren, Brünieren und KTL-Beschichtungen direkt aus einer Hand.
- Drehen mit angetriebenen Werkzeugen: Abmessungen bis D265 mm und Z660 mm, kombinierte Dreh- und Fräsoperationen in einer Aufspannung.
- Flexible Stückzahlen: Von der Einzelteil- und Kleinserienfertigung bis zur robotergestützten Serienfertigung mit bis zu 10.000 Teilen.
- Materialvielfalt: Wir verarbeiten Stahl, Edelstahl, Aluminium, Messing und weitere Werkstoffe inklusive Wärmebehandlung.
- Qualitätssicherung: Jedes Bauteil durchläuft strenge Qualitätskontrollen gemäß unserer Zertifizierung nach DIN EN ISO 9001:2015.
- Lieferung mit eigenem Fuhrpark: Wir liefern Ihre gefertigten Drehteile direkt zu Ihnen.
Haben Sie ein konkretes Bauteil, das Sie fertigen lassen möchten, oder möchten Sie vorab klären, ob Ihre Konstruktion fertigungsgerecht ist? Nehmen Sie gerne Kontakt auf und wir besprechen gemeinsam die beste Lösung für Ihr Projekt.