
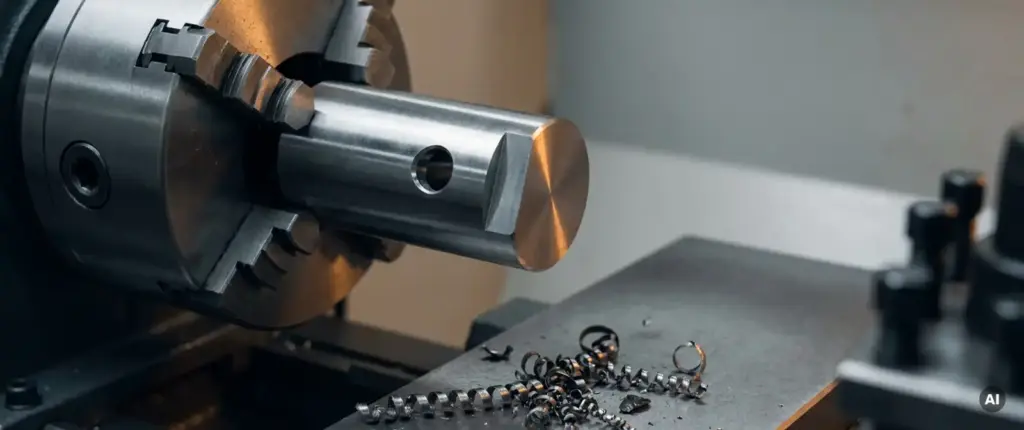
Ja, Querbohrungen, Nuten und Flächen lassen sich direkt beim Drehen fertigen, wenn die Maschine über angetriebene Werkzeuge verfügt. Ein solches Drehfräszentrum kombiniert klassische Drehoperationen mit gefrästen, gebohrten oder genuteten Konturen in einer einzigen Aufspannung. Das spart Zeit, reduziert Umrüstaufwand und verbessert die Maßhaltigkeit zwischen den einzelnen Bearbeitungsschritten. Die folgenden Abschnitte erklären, welche Kombinationen möglich sind, wo Grenzen liegen und wie ein Auftrag in der Praxis abläuft.
Welche Bearbeitungen lassen sich auf einem Drehfräszentrum kombinieren?
Auf einem Drehfräszentrum mit angetriebenen Werkzeugen lassen sich Drehen, Fräsen, Bohren, Gewindeschneiden und Gravieren in einer Aufspannung kombinieren. Das Werkstück rotiert für klassische Drehdurchmesser, hält aber für alle anderen Operationen still, während das angetriebene Werkzeug die Schnittbewegung übernimmt. Damit deckt eine einzige Maschine ein breites Spektrum an Geometrien ab.
Konkret bedeutet das: Rotationssymmetrische Außen- und Innenkonturen entstehen durch das Drehen selbst. Querbohrungen, Planfräsflächen, Schlüsselflächen, Nuten und Gewinde in radialer oder axialer Richtung werden mit dem angetriebenen Werkzeug eingebracht, während das Werkstück in einer definierten Winkelposition arretiert ist. Manche Zentren erlauben zusätzlich eine simultane Überlagerung von Dreh- und Fräsbewegung, was schraubenförmige Nuten oder Nockenprofile ermöglicht.
Der praktische Vorteil liegt in der Positionsgenauigkeit: Da das Werkstück zwischen den Operationen nicht umgespannt wird, bleibt die Lagebeziehung zwischen Drehdurchmesser und Querbohrung oder Nut exakt erhalten. Toleranzen, die beim Umspannen auf einer zweiten Maschine schwer reproduzierbar wären, lassen sich so zuverlässig einhalten.
Wie werden Querbohrungen direkt beim Drehen gefertigt?
Querbohrungen entstehen auf einem Drehfräszentrum, indem die Hauptspindel das Werkstück in einem definierten Winkel positioniert und arretiert, während ein angetriebenes Werkzeug in der Werkzeugrevolverscheibe radial in das Material eintaucht. Die Bohrungsachse verläuft dabei senkrecht oder schräg zur Drehmittelachse. Dieser Vorgang wird auch als C-Achs-Bearbeitung bezeichnet.
Für die Ausführung sind zwei Maschinenkomponenten zusammen nötig: eine steuerbare C-Achse, die das Werkstück in jede gewünschte Winkelposition dreht und dort hält, sowie ein angetriebener Werkzeughalter im Revolver, der die Spindeldrehzahl für Bohrer oder Fräser bereitstellt. Moderne Zentren erlauben dabei mehrere Querbohrungen in unterschiedlichen Winkelpositionen ohne jede manuelle Intervention.
Wichtig ist die Reihenfolge der Operationen: Querbohrungen werden in der Regel nach dem Fertigdrehen des Außendurchmessers eingebracht, damit der Bohrer eine saubere, kreisrunde Eintrittsfläche vorfindet. Bei tiefen Bohrungen empfiehlt sich ein Zentriervorgang mit einem kurzen Zentrierbohrer, bevor der eigentliche Spiralbohrer eintaucht, um Verlaufen zu vermeiden.
Können Nuten und Flächen ohne Umspannen gefertigt werden?
Ja, Nuten und ebene Flächen lassen sich vollständig ohne Umspannen fertigen, sofern das Drehfräszentrum eine C-Achse und angetriebene Werkzeuge besitzt. Längsnuten entstehen durch eine koordinierte Bewegung von Z-Achse und angetriebenem Schaftfräser, Quernuten durch radiales Eintauchen. Planflächen, Schlüsselflächen und Abflachungen werden mit einem Stirnfräser bei stillstehendem Werkstück gefräst.
Für Passfedernuten ist das Verfahren besonders relevant: Eine Passfedernut muss in einer exakten Winkelposition relativ zu einem Drehdurchmesser liegen. Auf einem Drehfräszentrum wird diese Lagebeziehung durch die C-Achse direkt aus der Drehoperation heraus definiert, ohne dass ein separater Aufspannplan nötig wäre. Das reduziert sowohl den Zeitaufwand als auch mögliche Positionierfehler.
Mehrseitige Bearbeitungen, etwa Sechskantflächen oder mehrere Abflachungen in gleichmäßigen Winkelabständen, profitieren ebenfalls davon. Die C-Achse dreht das Werkstück nach jeder Fläche um den definierten Winkelschritt weiter, der Fräser bleibt in Position. Solche Konturen wären auf einer reinen Drehmaschine nicht herstellbar und würden ohne angetriebene Werkzeuge eine Fräsmaschine und eine zweite Aufspannung erfordern.
Wann ist ein separater Fräsprozess trotzdem sinnvoll?
Ein separater Fräsprozess bleibt sinnvoll, wenn die Fräsanteile eines Werkstücks den Drehanteil deutlich überwiegen, wenn sehr große Fräsflächen mit hohem Zeitspanvolumen gefordert sind oder wenn komplexe 5-Achs-Simultankonturen eine dedizierte Fräsmaschine mit größerem Arbeitsraum erfordern. In diesen Fällen ist ein Bearbeitungszentrum wirtschaftlicher und leistungsfähiger.
Konkret lohnt sich die Aufteilung auf zwei Maschinen, wenn:
- die Fräsbearbeitung mehrere Stunden in Anspruch nimmt und das Drehfräszentrum dadurch für andere Drehaufträge blockiert wäre,
- Freiformflächen oder Kavitäten gefragt sind, die eine vollwertige 5-Achs-Simultanbearbeitung auf einem Bearbeitungszentrum mit großem Schwenkbereich benötigen,
- das Rohteil bereits als Fräsrohling vorliegt und kein nennenswerter Drehanteil vorhanden ist,
- sehr enge Toleranzen an den Fräsflächen eine Hartbearbeitung nach dem Drehen erfordern, die auf einer spezialisierten Schleifmaschine präziser erreichbar ist.
Die Entscheidung hängt also vom Verhältnis der Bearbeitungsanteile, der geforderten Genauigkeit und der verfügbaren Maschinenkapazität ab. Für die meisten Wellenteile mit Querbohrungen, Nuten und einzelnen Flächen ist die kombinierte Bearbeitung auf dem Drehfräszentrum die schnellere und genauere Lösung.
Welche Materialien und Toleranzen sind bei der kombinierten Bearbeitung erreichbar?
Bei der kombinierten Dreh-Fräs-Bearbeitung lassen sich dieselben Materialien verarbeiten wie beim reinen CNC-Drehen: Stähle, Edelstähle, Aluminium, Messing, Kupfer, Titan und Kunststoffe. Toleranzen im Bereich IT6 bis IT7 sind bei guter Maschinenqualität und geeigneten Schnittparametern routinemäßig erreichbar, engere Toleranzen bis IT5 sind mit entsprechendem Aufwand möglich.
Die Materialwahl beeinflusst vor allem die Wahl der Schnittdaten und Werkzeuge. Aluminium erlaubt hohe Schnittgeschwindigkeiten und kurze Bearbeitungszeiten, während gehärtete Stähle angepasste Hartmetallwerkzeuge und reduzierte Vorschübe erfordern. Edelstähle neigen zu Aufbauschneiden und verlangen scharfe, beschichtete Werkzeuge sowie ausreichende Kühlmittelzufuhr.
Für die Toleranzerreichbarkeit bei kombinierten Operationen gilt: Die Lagetoleranz zwischen Drehdurchmesser und Querbohrung oder Nut profitiert direkt von der Einspanngenauigkeit der C-Achse. Typische Positioniergenauigkeiten moderner Drehfräszentren liegen im Bereich weniger Bogensekunden, was Lageabweichungen von unter 0,02 mm ermöglicht. Für Passungen und Funktionsflächen mit engen Anforderungen sollte die Toleranzangabe im Auftrag klar definiert sein, damit die Bearbeitungsreihenfolge und Messtechnik entsprechend ausgelegt werden.
Wie läuft ein Auftrag für kombinierte Dreh-Fräs-Teile in der Lohnfertigung ab?
Ein Auftrag für kombinierte Dreh-Fräs-Teile beginnt mit der Übermittlung von Zeichnungen oder CAD-Daten, auf deren Basis die Machbarkeit geprüft und ein Angebot erstellt wird. Nach Auftragserteilung folgen NC-Programmierung, Werkzeugauswahl und Aufspannplanung, bevor die Fertigung startet. Abschließend erfolgt eine Qualitätskontrolle mit Dokumentation, bevor die Teile ausgeliefert werden.
Im Detail gliedert sich der Prozess in diese Schritte:
- Anfrage und Machbarkeitsprüfung: Die Zeichnung wird auf Bearbeitbarkeit, Toleranzanforderungen und Materialeignung geprüft. Kritische Geometrien wie sehr tiefe Querbohrungen oder enge Nuttoleranzen werden frühzeitig besprochen.
- Angebotserstellung: Auf Basis von Stückzahl, Material und Bearbeitungsaufwand wird ein Angebot kalkuliert. Für Einzelteile und Kleinserien werden dabei andere Rüstzeitanteile berücksichtigt als für größere Serien.
- NC-Programmierung: Das CAM-System erzeugt die Bearbeitungspfade für Dreh- und Fräsoperationen. Die Reihenfolge der Operationen wird so geplant, dass Kollisionen vermieden und Toleranzketten eingehalten werden.
- Fertigung und Zwischenmessung: Während der Bearbeitung werden Maße stichprobenartig oder vollständig gemessen, um Abweichungen frühzeitig zu erkennen und zu korrigieren.
- Endkontrolle und Auslieferung: Nach der Fertigung erfolgt eine abschließende Qualitätsprüfung. Die Teile werden mit dem eigenen Fuhrpark direkt zum Kunden geliefert.
Für Serienaufträge mit höheren Stückzahlen wird zusätzlich ein Erstmusterprüfbericht erstellt, der alle relevanten Maße dokumentiert und als Referenz für die laufende Produktion dient.
Kombinierte Dreh-Fräs-Bearbeitung mit Mematek
Wir fertigen kombinierte Dreh-Fräs-Teile mit angetriebenen Werkzeugen auf unseren CNC-Bearbeitungszentren, von Einzelteilen bis hin zu Serien mit mehreren Tausend Stück. Dabei decken wir den gesamten Prozess ab, von der Machbarkeitsprüfung über die NC-Programmierung bis zur Qualitätskontrolle und Auslieferung mit unserem eigenen Fuhrpark.
Was wir für Ihre Dreh-Fräs-Aufträge konkret mitbringen:
- Angetriebene Werkzeuge: Unsere Drehmaschinen sind mit angetriebenen Werkzeugen ausgestattet, sodass Querbohrungen, Nuten und Flächen direkt in der Drehaufspannung entstehen.
- 5-Achs-Kompetenz: Für komplexe Geometrien nutzen wir unsere 5-Achs-Simultanbearbeitung, die präzise Konturen auch bei anspruchsvollen Werkstückformen ermöglicht.
- Materialvielfalt: Wir verarbeiten Stähle, Edelstähle, Aluminium, Messing und weitere Werkstoffe, inklusive Wärmebehandlung und Oberflächenveredelung wie Eloxieren, Brünieren oder KTL-Beschichtung.
- Skalierbare Stückzahlen: Ob Prototyp, Kleinserie oder Serienproduktion bis 10.000 Stück, wir passen unsere Prozesse flexibel an Ihren Bedarf an.
- ISO-zertifizierte Qualität: Als nach DIN EN ISO 9001:2015 zertifiziertes Unternehmen dokumentieren wir jeden Fertigungsschritt und stellen die Rückverfolgbarkeit sicher.
Wenn Sie ein Werkstück mit kombinierten Dreh- und Fräsanteilen realisieren möchten, sprechen Sie uns gerne an. Alle Leistungen von Mematek stehen Ihnen für ein unverbindliches Gespräch zur Verfügung.