
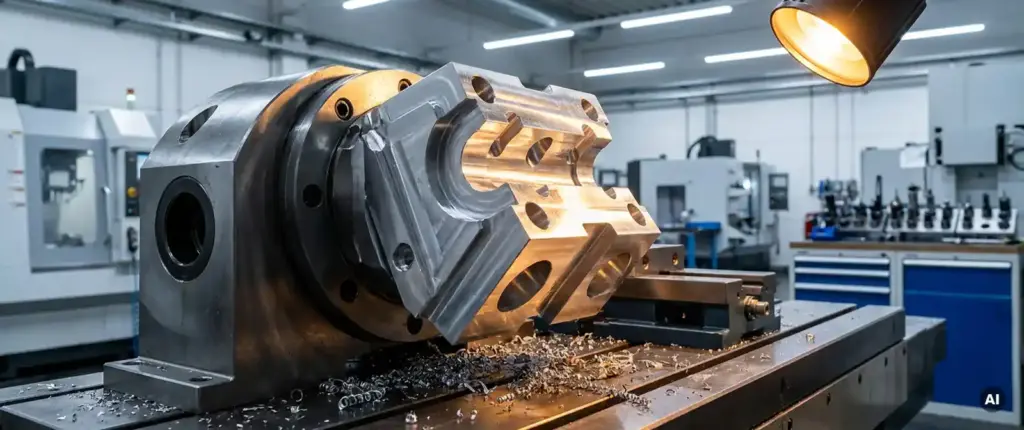
Ja, Hinterschneidungen und schräge Bohrungen lassen sich in einer einzigen Aufspannung fertigen, wenn eine 5-Achs-Simultanbearbeitung zum Einsatz kommt. Diese Technologie erlaubt es, das Werkzeug und das Werkstück gleichzeitig in fünf Achsen zu bewegen, sodass nahezu jede Geometrie ohne Umspannen erreichbar ist. Die folgenden Abschnitte erklären, wie das konkret funktioniert, welche Geometrien möglich sind und wo die Methode an ihre Grenzen stößt.
Wie ermöglicht die 5-Achs-Simultanbearbeitung das Fertigen in einer Aufspannung?
Die 5-Achs-Simultanbearbeitung ermöglicht das Fertigen in einer Aufspannung, weil das Werkzeug während der Bearbeitung gleichzeitig in drei Linearachsen (X, Y, Z) und zwei Rotationsachsen (A und B oder C) bewegt wird. Dadurch kann es das Werkstück aus nahezu jedem Winkel erreichen, ohne dass das Teil neu eingespannt werden muss.
Bei konventionellen 3-Achs-Maschinen bewegt sich das Werkzeug ausschließlich entlang gerader Achsen. Soll eine Fläche von der Seite oder von unten bearbeitet werden, muss das Werkstück manuell umgespannt und neu ausgerichtet werden. Jedes Umspannen kostet Zeit und birgt das Risiko von Ausrichtungsfehlern.
Bei der 5-Achs-Simultanbearbeitung schwenkt die Maschine das Werkzeug oder den Tisch kontinuierlich mit. Das Werkzeug bleibt dabei immer optimal zur bearbeitenden Fläche ausgerichtet. Komplexe Konturen, Hinterschneidungen und schräge Bohrungen werden so in einem einzigen Arbeitsgang zugänglich. Die Steuerung berechnet alle fünf Achsbewegungen in Echtzeit und koordiniert sie so, dass das Werkzeug stets die gewünschte Bahn und den gewünschten Anstellwinkel beibehält.
Welche Arten von Hinterschneidungen lassen sich so bearbeiten?
Mit der 5-Achs-Simultanbearbeitung lassen sich T-Nuten, Schwalbenschwanzprofile, umlaufende Einstiche, hinterschnittene Taschen sowie freigeformte Hinterschneidungen in einem Arbeitsgang fräsen. Voraussetzung ist, dass das Werkzeug den Hinterschnitt geometrisch erreichen kann, also ausreichend Freiraum für Schaft und Spindel vorhanden ist.
Formgebundene Hinterschneidungen
Zu den formgebundenen Hinterschneidungen zählen Schwalbenschwanzprofile und T-Nuten. Sie folgen einer definierten, standardisierten Geometrie und werden mit Sonderwerkzeugen wie T-Nutenfräsern oder Schwalbenschwanzfräsern hergestellt. Die 5-Achs-Maschine schwenkt das Werkzeug in den erforderlichen Winkel und fährt die Kontur ab, ohne das Werkstück zu drehen.
Freigeformte Hinterschneidungen
Freigeformte Hinterschneidungen entstehen bei organischen oder konstruktiv bedingten Geometrien, etwa bei Strömungskanälen, Kühlrippen oder Hinterschnitten an Gussteilen. Hier nutzt die Simultanbearbeitung ihren vollen Vorteil: Das Werkzeug folgt einer frei programmierten Bahn und passt seinen Anstellwinkel kontinuierlich an die Flächennormale an. So lassen sich auch komplexe Freiformflächen mit hinterschnittenen Bereichen kollisionsfrei bearbeiten.
Wie werden schräge Bohrungen ohne Umspannen realisiert?
Schräge Bohrungen werden ohne Umspannen realisiert, indem die Rotationsachsen der 5-Achs-Maschine die Spindel oder den Tisch in den gewünschten Bohrwinkel schwenken. Das Bohrwerkzeug steht dann exakt senkrecht zur geplanten Bohrungsachse, unabhängig davon, wie stark die Schräge ist.
Der Prozess läuft in der Regel so ab: Die CNC-Steuerung berechnet aus den Konstruktionsdaten den genauen Winkel der Bohrungsachse im Raum. Anschließend schwenkt die Maschine die entsprechenden Achsen, bis das Werkzeug in dieser Achse ausgerichtet ist. Erst dann beginnt der eigentliche Bohrvorgang. Das Ergebnis ist eine schräge Bohrung mit der gleichen Präzision wie eine konventionelle Bohrung in einer Standardlage.
Besonders relevant ist dieses Verfahren bei Werkstücken mit mehreren schrägen Bohrungen in unterschiedlichen Winkeln. Statt das Teil mehrfach umzuspannen und jedes Mal neu auszurichten, werden alle Bohrungen nacheinander in derselben Aufspannung gesetzt. Das spart nicht nur Zeit, sondern stellt auch sicher, dass alle Bohrungsachsen exakt zueinander ausgerichtet sind.
Welche Vorteile bringt eine einzige Aufspannung für Qualität und Maßhaltigkeit?
Eine einzige Aufspannung verbessert Qualität und Maßhaltigkeit, weil alle bearbeiteten Flächen und Bohrungen auf dasselbe Koordinatensystem referenzieren. Jedes Umspannen führt zwangsläufig zu kleinen Lageabweichungen, die sich auf die Relativposition der Bearbeitungsmerkmale zueinander auswirken.
Wenn ein Werkstück mehrfach umgespannt wird, summieren sich diese Abweichungen. Selbst bei sorgfältiger Ausrichtung entstehen Positionsfehler im Bereich weniger Hundertstel Millimeter. Bei Bauteilen mit engen Toleranzen, etwa im Werkzeug- oder Maschinenbau, kann das bereits zu Ausschuss oder aufwendiger Nacharbeit führen.
In einer einzigen Aufspannung entfällt diese Fehlerquelle vollständig. Alle Merkmale werden relativ zum selben Nullpunkt gefertigt. Hinterschneidungen, schräge Bohrungen und planare Flächen liegen dadurch präzise zueinander, wie es die Konstruktion vorgibt. Zusätzlich reduziert sich der Rüstaufwand erheblich, da das Bauteil nur einmal eingemessen und gespannt werden muss. Das verkürzt die Durchlaufzeit und senkt die Fertigungskosten pro Teil.
Wann stößt die Einzel-Aufspannung an ihre Grenzen?
Die Einzel-Aufspannung stößt an ihre Grenzen, wenn Werkzeug oder Spindel geometrisch nicht in alle erforderlichen Bereiche des Werkstücks gelangen können, wenn die Spannkräfte eine vollständige Umschließung des Bauteils erfordern oder wenn die Bauteilgröße die Maschinenkapazität überschreitet.
Konkret gibt es drei typische Situationen, in denen ein Umspannen trotz 5-Achs-Technologie notwendig bleibt:
- Kollisionsbedingte Einschränkungen: Wenn ein Hinterschnitt so tief oder eng ist, dass der Werkzeugschaft oder die Spindel mit dem Werkstück oder der Spannvorrichtung kollidieren würde, ist der Bereich in dieser Aufspannung nicht erreichbar.
- Spannmittel verdecken Bearbeitungsbereiche: Spannbacken, Schrauben oder Auflageflächen der Spannvorrichtung können Bereiche des Werkstücks abdecken, die bearbeitet werden müssen. In solchen Fällen ist ein Umspannen oder eine angepasste Spannstrategie notwendig.
- Bauteilgröße und Maschinenraum: Jede Maschine hat definierte Verfahrwege. Überschreitet das Werkstück diese Abmessungen, ist eine vollständige Bearbeitung in einer Aufspannung nicht möglich. Für Fräsbearbeitungen sind Abmessungen bis X1700 mm und Y1300 mm typische Richtwerte für leistungsfähige Bearbeitungszentren.
In der Praxis lösen erfahrene Fertigungsplaner viele dieser Einschränkungen durch clevere Spannkonzepte. Spezielle Spannmittel, Nullpunktspannsysteme oder mehrstufige Aufspannstrategien ermöglichen es, die Anzahl der Umspannvorgänge auf ein Minimum zu reduzieren, auch wenn eine vollständige Einzel-Aufspannung nicht realisierbar ist.
Komplexe Geometrien präzise fertigen mit Mematek
Wir wissen aus der täglichen Praxis, dass Hinterschneidungen und schräge Bohrungen in einer Aufspannung nur dann zuverlässig gelingen, wenn Maschinentechnik, Spannmittel und Programmierkompetenz zusammenpassen. Genau das bieten wir unseren Kunden.
- 9 CNC-Bearbeitungszentren mit 5-Achs-Simultanbearbeitung für komplexe Geometrien bei höchster Maßhaltigkeit
- Eigene Spannmittelfertigung inklusive maßgeschneiderter Memaclamp-Schraubstöcke und Sonderspannlösungen, die Bearbeitungsbereiche optimal freihalten
- Fräsbearbeitungen bis X1700 mm und Y1300 mm für Bauteile unterschiedlichster Größen
- Einzelteil- und Kleinserienfertigung in Werkzeugbauqualität, auch für Prototypen und Eilaufträge
- Zertifizierte Qualitätssicherung nach DIN EN ISO 9001:2015 in jedem Fertigungsschritt
Unsere Einzelteil- und Kleinserienfertigung bei Mematek ist speziell darauf ausgelegt, auch anspruchsvolle Geometrien termingerecht und maßhaltig zu liefern. Wenn Sie ein Bauteil mit Hinterschneidungen, schrägen Bohrungen oder anderen komplexen Merkmalen planen, sprechen Sie uns gerne an und nehmen Sie Kontakt auf.