
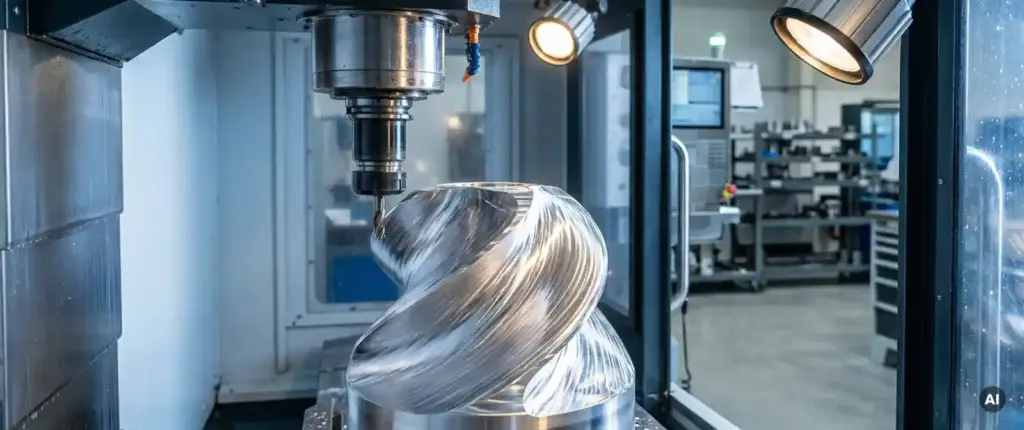
Wer komplexe Bauteile fertigen lässt, stößt früher oder später auf eine Frage, die über Kosten und Lieferzeiten hinausgeht: Welches Bearbeitungsverfahren ist für diese Geometrie überhaupt geeignet? Besonders bei Freiformflächen trennt sich hier die Spreu vom Weizen. Nicht jede Fräsmaschine und nicht jedes Verfahren liefert die Qualität, die anspruchsvolle Bauteile verlangen.
Dieser Artikel erklärt, was Freiformflächen auszeichnet, wie die 5-Achs-Simultanbearbeitung funktioniert und wann sie gegenüber konventionellem CNC-Fräsen klar im Vorteil ist. Sie erhalten ein solides Grundverständnis, das Ihnen hilft, technische Anforderungen besser einzuschätzen und die richtigen Fragen an Ihren Fertigungspartner zu stellen.
Was sind Freiformflächen und wie entstehen sie?
Freiformflächen sind dreidimensionale Oberflächen, die sich nicht durch einfache geometrische Grundformen wie Ebenen, Zylinder oder Kegel beschreiben lassen. Stattdessen folgen sie komplexen, mathematisch definierten Kurvenverläufen, die in mehrere Raumrichtungen gleichzeitig verlaufen.
Typische Beispiele finden sich überall dort, wo Aerodynamik, Ergonomie oder Strömungsoptimierung eine Rolle spielen: Turbinenschaufeln, Formwerkzeuge für Spritzguss, Karosserieteile, Implantate oder Laufräder von Pumpen. Diese Bauteile haben gemeinsam, dass ihre Oberfläche an keiner Stelle wirklich „flach“ ist, sondern sich kontinuierlich in mehreren Achsen verändert.
Freiformflächen entstehen in der Regel im CAD-System, wo Konstrukteure mit mathematischen Beschreibungsmodellen wie NURBS-Flächen (Non-Uniform Rational B-Splines) arbeiten. Das Ergebnis ist eine Geometrie, die sich nur durch eine Vielzahl eng gesetzter Werkzeugbahnen annähern lässt. Genau hier beginnt die eigentliche Herausforderung für die Fertigung.
Wie funktioniert die 5-Achs-Simultanbearbeitung?
Beim konventionellen 3-Achs-Fräsen bewegt sich das Werkzeug entlang dreier linearer Achsen: X (links/rechts), Y (vor/zurück) und Z (oben/unten). Das Werkzeug steht dabei immer senkrecht zur Maschinengrundplatte. Diese Einschränkung reicht für viele Bauteile aus, stößt bei Freiformflächen jedoch schnell an ihre Grenzen.
Die 5-Achs-Simultanbearbeitung ergänzt die drei Linearachsen um zwei Rotationsachsen, die das Werkzeug oder das Werkstück während der Bearbeitung kontinuierlich kippen und schwenken. Entscheidend ist das Wort „simultan“: Alle fünf Achsen bewegen sich gleichzeitig und koordiniert, nicht nacheinander. Das Werkzeug kann so jederzeit optimal zur Bauteiloberfläche ausgerichtet werden.
Was die simultane Bewegung konkret ermöglicht
Stellen Sie sich vor, Sie streichen mit einem Pinsel über eine gewölbte Skulptur. Um jeden Bereich gleichmäßig zu erreichen, drehen und kippen Sie Ihr Handgelenk ständig mit. Genau das macht die 5-Achs-Simultanbearbeitung mit dem Fräswerkzeug: Es folgt der Flächengeometrie in Echtzeit.
- Optimaler Anstellwinkel: Das Werkzeug trifft die Oberfläche immer unter dem günstigsten Winkel, was Schnittkräfte reduziert und die Standzeit erhöht.
- Kürzere Werkzeuge: Da das Werkstück mitgeschwenkt wird, können kürzere, steifere Werkzeuge eingesetzt werden, was Vibrationen und Ungenauigkeiten minimiert.
- Weniger Aufspannungen: Komplexe Bauteile lassen sich oft in einer einzigen Aufspannung vollständig bearbeiten, was Umrüstfehler ausschließt.
- Glattere Oberflächen: Die kontinuierliche Anpassung des Werkzeugwinkels erzeugt feinere Übergänge zwischen den Fräsbahnen.
Wann reicht 3-Achs-Fräsen – und wann nicht mehr?
Das 3-Achs-Fräsen ist keineswegs veraltet. Für prismatische Bauteile mit planen Flächen, Bohrungen und rechtwinkligen Taschen ist es nach wie vor das wirtschaftlichste Verfahren. Wer einfache Halter, Platten oder Gehäuse fertigen lässt, braucht keine 5-Achs-Technologie.
Die Grenze wird sichtbar, sobald Hinterschneidungen, stark geneigte Flächen oder kontinuierlich gekrümmte Oberflächen ins Spiel kommen. Beim 3-Achs-Fräsen muss das Werkzeug dann entweder mit sehr kleinen Zustellungen und langen Werkzeugwegen arbeiten oder das Bauteil muss mehrfach umgespannt werden. Beides kostet Zeit, erhöht das Fehlerrisiko und verschlechtert die erreichbare Oberflächenqualität.
Ein konkretes Beispiel: Ein Formwerkzeug mit einer konkaven Freiformfläche, die in einem Winkel von 60 Grad zur Werkstückoberfläche verläuft, lässt sich mit 3 Achsen nur mit sehr langen, schwingungsanfälligen Werkzeugen bearbeiten. Das Ergebnis sind sichtbare Fräsriefen und Maßabweichungen. Mit 5-Achs-Simultanbearbeitung schwenkt das Werkstück in die optimale Position, und ein kurzes, steifes Werkzeug erledigt die Aufgabe präzise.
Als Faustregel gilt: Sobald eine Geometrie mehr als zwei Umspannungen erfordern würde oder Flächen aufweist, die mit einem senkrecht stehenden Werkzeug nicht erreichbar sind, ist die 5-Achs-Simultanbearbeitung die überlegene Wahl.
Welche Qualitätsmerkmale entstehen durch simultane Bearbeitung?
Aufbauend auf dem Verständnis der simultanen Achsbewegung lässt sich nun erklären, warum dieses Verfahren nicht nur geometrisch mehr kann, sondern auch qualitativ bessere Ergebnisse liefert.
Der wichtigste Faktor ist die Formtreue. Da das Werkzeug kontinuierlich optimal ausgerichtet ist, folgen die Fräsbahnen der Sollgeometrie mit sehr hoher Genauigkeit. Abweichungen, die beim 3-Achs-Fräsen durch ungünstige Werkzeugwinkel entstehen, entfallen weitgehend.
Oberflächenqualität
Die Oberflächenrauheit ist bei Freiformflächen ein zentrales Qualitätsmerkmal. Durch die simultane Anpassung des Werkzeugwinkels entstehen gleichmäßigere Übergänge zwischen den einzelnen Fräsbahnen. Das reduziert den Nachbearbeitungsaufwand durch Schleifen oder Polieren erheblich, was direkt die Gesamtfertigungszeit und damit die Kosten beeinflusst.
Maßhaltigkeit und Reproduzierbarkeit
Weil komplexe Bauteile in einer einzigen Aufspannung vollständig bearbeitet werden können, entfallen Umspannfehler vollständig. Jede neue Aufspannung bringt eine potenzielle Lageabweichung mit sich, die sich bei engen Toleranzen direkt im Ausschuss niederschlägt. Die 5-Achs-Simultanbearbeitung eliminiert dieses Risiko und sorgt für eine hohe Reproduzierbarkeit, auch bei Kleinserien.
Freiformflächen fräsen lassen: Worauf es bei der Partnerwahl ankommt
Nicht jedes Unternehmen, das 5-Achs-Maschinen betreibt, beherrscht auch die 5-Achs-Simultanbearbeitung. Der Unterschied ist relevant: Viele Betriebe nutzen 5-Achs-Maschinen im sogenannten 3+2-Modus, bei dem das Werkstück in eine feste Position geschwenkt und dann mit drei Achsen bearbeitet wird. Das ist für viele Anwendungen ausreichend, aber keine echte Simultanbearbeitung.
Achten Sie bei der Partnerwahl auf folgende Punkte:
- Echte Simultanbearbeitung: Fragen Sie explizit, ob alle fünf Achsen gleichzeitig interpoliert werden können, nicht nur sequenziell.
- CAM-Kompetenz: Die Qualität der Werkzeugbahnen hängt stark von der CAM-Programmierung ab. Erfahrene Programmierer kennen die richtigen Strategien für unterschiedliche Flächentypen.
- Maschinenpark und Arbeitsraum: Prüfen Sie, ob die verfügbaren Maschinen die Abmessungen Ihres Bauteils abdecken. Für größere Bauteile sind Bearbeitungszentren mit entsprechendem Verfahrweg nötig.
- Qualitätssicherung: Freiformflächen lassen sich nicht mit einfachen Messmitteln prüfen. Ein geeigneter Partner verfügt über Koordinatenmessmaschinen oder optische Messsysteme, die die Ist-Geometrie mit dem CAD-Modell vergleichen.
- Materialerfahrung: Freiformflächen entstehen in sehr unterschiedlichen Werkstoffen, von Aluminium über Stahl bis hin zu gehärteten Werkzeugstählen. Die Bearbeitungsparameter unterscheiden sich erheblich.
- Zertifizierung: Eine Zertifizierung nach DIN EN ISO 9001 zeigt, dass Qualitätsprozesse systematisch verankert sind, nicht nur auf dem Papier existieren.
Ein guter Fertigungspartner für Freiformflächen denkt nicht nur in Maschinen, sondern in Prozessen. Er berät Sie bereits in der Konstruktionsphase, welche Geometrien fertigungsgerecht gestaltet werden können, und gibt Hinweise, wo sich Toleranzen sinnvoll setzen lassen, ohne die Funktion zu beeinträchtigen.
Freiformflächen fräsen mit Mematek: Präzision aus einer Hand
Wir unterstützen Sie bei der Fertigung komplexer Bauteile mit Freiformflächen, von der ersten Anfrage bis zur termingenauen Auslieferung. Unser Maschinenpark umfasst neun CNC-Bearbeitungszentren mit echter 5-Achs-Simultanbearbeitung, die auch anspruchsvolle Geometrien mit hoher Formtreue und reproduzierbarer Qualität umsetzen.
Was wir konkret für Ihre Freiformflächen-Projekte mitbringen:
- 5-Achs-Simultanbearbeitung: Alle fünf Achsen interpolieren gleichzeitig, für glatte Oberflächen, enge Toleranzen und minimale Nacharbeit.
- Einzelteil- und Kleinserienfertigung: Ob Prototyp oder Kleinserie, unsere Einzelteil- und Kleinserienfertigung ist auf flexible, schnelle Umsetzung ausgelegt.
- Skalierbare Serienfertigung: Dank robotergestützter Zerspanung fertigen wir zuverlässig bis zu 10.000 Teile in gleichbleibender Qualität.
- Umfassende Oberflächenveredelung: Eloxieren, Brünieren und KTL-Beschichtungen direkt im Anschluss an die Zerspanung, aus einer Hand.
- Zertifizierte Qualitätssicherung: Unsere Prozesse sind nach DIN EN ISO 9001:2015 zertifiziert, jedes Bauteil durchläuft eine systematische Qualitätskontrolle.
Wenn Sie ein Bauteil mit komplexen Freiformflächen realisieren möchten und einen erfahrenen Fertigungspartner suchen, sprechen Sie uns an. Wir analysieren Ihre Anforderungen und unterbreiten Ihnen ein konkretes Angebot. Kontakt aufnehmen und gemeinsam die optimale Fertigungslösung finden.