
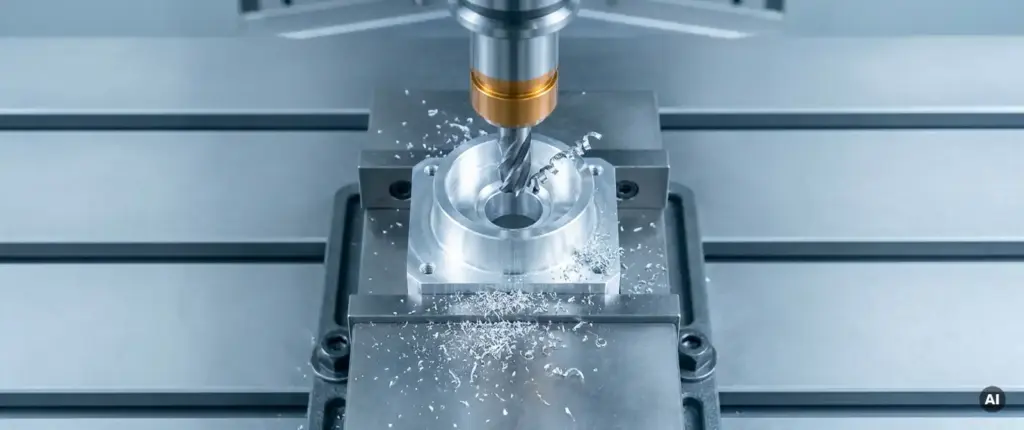
Frästeile in einer Aufspannung zu fertigen reduziert Positionierfehler zwischen Bearbeitungsschritten auf nahezu null und senkt gleichzeitig die Durchlaufzeit erheblich. Der Grund: Jedes Umspannen eines Bauteils bringt neue Referenzierungsfehler mit sich, die sich über mehrere Operationen summieren. Dieser Artikel beantwortet die wichtigsten Fragen rund um Aufspannstrategie, Maschinenvoraussetzungen und Qualitätssicherung.
Welche Genauigkeitsvorteile bietet die Komplettbearbeitung in einer Aufspannung?
Die Komplettbearbeitung in einer Aufspannung eliminiert kumulative Positionierfehler, die bei mehrfachem Umspannen entstehen. Alle Flächen, Bohrungen und Konturen werden relativ zu einem einzigen Koordinatensystem bearbeitet, sodass Lage- und Winkeltoleranzen deutlich enger eingehalten werden können als bei sequenziellen Aufspannungen mit separaten Referenzierungen.
Wenn ein Bauteil zwischen zwei Aufspannungen umgesetzt wird, entsteht zwangsläufig ein Referenzierungsfehler. Selbst bei sorgfältiger Ausrichtung liegen diese Fehler im Bereich weniger Hundertstel Millimeter. Bei Bauteilen mit engen Lage- oder Parallelitätstoleranzen summieren sich diese Abweichungen jedoch schnell zu einem Problem. Die Einzelaufspannung schließt diesen Fehlerkanal vollständig.
Besonders relevant wird dieser Vorteil bei Bauteilen mit mehreren funktionalen Flächen, die zueinander in einem definierten Winkel oder Abstand stehen müssen. Typische Beispiele sind Führungsschienen, Spannmittelkörper oder Gehäuseteile mit Bohrungsachsen, die exakt aufeinander abgestimmt sein müssen. Die 5-Achs-Bearbeitung erlaubt dabei das Anfahren aller Flächen aus einer Einspannung heraus, ohne das Bauteil zu bewegen.
Wie wirkt sich eine Aufspannung auf die Fertigungskosten aus?
Eine einzige Aufspannung reduziert die Fertigungskosten durch kürzere Rüstzeiten, weniger Maschinenstillstand und einen geringeren Ausschussanteil. Der Wegfall von Zwischenaufspannungen spart nicht nur Arbeitszeit, sondern vermeidet auch kostspielige Nacharbeit, die durch Referenzierungsfehler entsteht.
Die Kostenvorteile lassen sich in mehrere Bereiche aufteilen:
- Rüstzeit: Jede zusätzliche Aufspannung erfordert Einrichtzeit, Ausrichtung und eine Nullpunktmessung. Bei komplexen Bauteilen kann das pro Aufspannung 20 bis 60 Minuten kosten.
- Maschinenkapazität: Weniger Rüstvorgänge bedeuten mehr Hauptzeit an der Spindel und damit eine höhere Auslastung der Anlage.
- Ausschuss und Nacharbeit: Referenzierungsfehler beim Umspannen sind eine häufige Ursache für Ausschussteile. Wer diesen Schritt vermeidet, senkt die Fehlerquote direkt.
- Logistik zwischen Maschinen: Wenn ein Bauteil für verschiedene Operationen zwischen Maschinen transportiert werden muss, entstehen Wartezeiten und Handlingkosten. Die Komplettbearbeitung auf einem Zentrum eliminiert diesen Aufwand.
Für die CNC-Lohnfertigung ist dieser Aspekt besonders relevant: Auftraggeber zahlen letztlich für die Gesamtdurchlaufzeit, nicht nur für die reine Maschinenzeit. Wer Fertigungskosten reduzieren möchte, sollte die Aufspannstrategie deshalb frühzeitig in der Arbeitsvorbereitung festlegen.
Für welche Bauteilgeometrien ist die Einzelaufspannung besonders geeignet?
Die Einzelaufspannung eignet sich besonders für Bauteile mit komplexen Geometrien, mehreren Bearbeitungsseiten und engen Lagetoleranzen zwischen verschiedenen Flächen. Dazu zählen Gehäuse, Spannmittelkörper, Winkelstücke, Formwerkzeuge und alle Bauteile mit Freiformflächen oder schrägen Bohrungsachsen.
Konkret profitieren folgende Bauteiltypen am stärksten:
- Mehrseitig bearbeitete Prismenteile: Wenn vier oder fünf Seiten eines Quaders bearbeitet werden müssen, lassen sich durch 5-Achs-Schwenken alle Flächen ohne Umspannen erreichen.
- Bauteile mit schrägen Bohrungen oder Gewinden: Schräge Bohrungsachsen erfordern bei konventioneller Bearbeitung aufwendige Vorrichtungen oder mehrere Aufspannungen. Die 5-Achs-Bearbeitung löst das durch Werkzeugschwenken.
- Freiformflächen und Konturen: Komplexe Geometrien zu fräsen ist in einer Aufspannung präziser, weil kein Versatz zwischen verschiedenen Bearbeitungsabschnitten entstehen kann.
- Funktionsbauteile mit Passflächen: Teile, bei denen mehrere Flächen als Referenz für die Montage dienen, müssen zueinander genau ausgerichtet sein. Das gelingt nur zuverlässig, wenn alle Flächen aus einer Einspannung heraus entstehen.
Weniger geeignet ist die Einzelaufspannung für sehr flache Platten, die nur einseitig bearbeitet werden, oder für Drehteile, bei denen die rotationssymmetrische Geometrie ohnehin eine andere Aufspannlogik erfordert.
Welche Maschinenvoraussetzungen ermöglichen die vollständige Bearbeitung in einer Aufspannung?
Die vollständige Bearbeitung in einer Aufspannung setzt mindestens eine 5-Achs-Maschine mit Schwenktisch oder Schwenkkopf voraus. Erst die simultane oder indexierte Bewegung in fünf Achsen erlaubt es, alle Bauteilflächen ohne Umspannen zu erreichen und dabei die Werkzeugachse optimal zur Oberfläche auszurichten.
Die wichtigsten Maschinenmerkmale im Überblick:
- 5-Achs-Simultanbearbeitung: Alle fünf Achsen bewegen sich gleichzeitig, was Freiformflächen und komplexe Konturen in einem Durchgang ermöglicht. Das ist der Unterschied zur reinen 3+2-Bearbeitung, bei der die Schwenkachsen nur zur Positionierung genutzt werden.
- Ausreichender Arbeitsraum: Das Bauteil muss in allen geschwenkten Positionen kollisionsfrei bearbeitet werden können. Maschinen mit großem Schwenkbereich und optimierter Kinematik bieten hier mehr Flexibilität.
- Steifigkeit und thermische Stabilität: Präzise Genauigkeit beim Fräsen setzt voraus, dass die Maschine auch bei langen Bearbeitungszeiten keine thermisch bedingten Verlagerungen zeigt.
- Werkzeugwechsler mit ausreichend Plätzen: Da in einer Aufspannung alle Operationen abgearbeitet werden, sind oft viele verschiedene Werkzeuge nötig. Ein großes Werkzeugmagazin vermeidet Unterbrechungen.
- Nullpunktsysteme und Palettenwechsler: Für die Serienfertigung ermöglichen Nullpunktsysteme ein schnelles und reproduzierbares Einwechseln von Werkstückträgern, ohne die Referenz zu verlieren.
Wann ist eine Mehrfachaufspannung trotzdem sinnvoll?
Eine Mehrfachaufspannung ist sinnvoll, wenn Bauteile so groß oder schwer sind, dass sie auf einer 5-Achs-Maschine nicht vollständig zugänglich sind, wenn die Bearbeitungsreihenfolge eine Wärmebehandlung zwischen zwei Schritten erfordert oder wenn die erste Aufspannung Spannmarken hinterlässt, die im zweiten Schritt entfernt werden müssen.
Weitere Situationen, in denen mehrere Aufspannungen die bessere Wahl sind:
- Wärmebehandlung als Zwischenschritt: Wenn nach dem Schruppen eine Wärmebehandlung oder ein Spannungsarmglühen nötig ist, muss das Bauteil ohnehin aus der Maschine. Die zweite Aufspannung dient dann dem Schlichten nach dem Wärmebehandlungsschritt.
- Spannmarken an funktionalen Flächen: Wenn die Spannfläche der ersten Aufspannung eine Funktionsfläche des Bauteils ist, muss das Teil umgespannt werden, damit diese Fläche nachbearbeitet werden kann.
- Sehr große Bauteile: Wenn der Arbeitsraum der Maschine nicht ausreicht, um alle Seiten in einer Einspannung zu erreichen, ist eine zweite Aufspannung unvermeidbar. In diesem Fall sollte die Aufspannstrategie so gewählt werden, dass die kritischen Toleranzen in einer Aufspannung entstehen.
- Wirtschaftlichkeit bei einfachen Geometrien: Für Bauteile, die nur zwei parallele Flächen benötigen, kann eine einfache Umspannung auf einer 3-Achs-Maschine kostengünstiger sein als der Einsatz einer 5-Achs-Anlage.
Wie beeinflusst die Aufspannstrategie die Qualitätssicherung und Dokumentation?
Die Aufspannstrategie hat direkten Einfluss auf den Prüfaufwand und die Rückverfolgbarkeit in der Qualitätssicherung. Bauteile, die in einer Aufspannung vollständig bearbeitet wurden, lassen sich mit einem einzigen Messprotokoll vollständig dokumentieren, da alle Maße auf dasselbe Koordinatensystem referenzieren.
Bei mehreren Aufspannungen entstehen mehrere Referenzsysteme, die in der Messtechnik aufwendig miteinander verknüpft werden müssen. Das erhöht den Prüfaufwand und die Fehlerwahrscheinlichkeit in der Dokumentation. Für Betriebe, die nach DIN EN ISO 9001:2015 zertifiziert sind, bedeutet das auch mehr Dokumentationsaufwand pro Bauteil.
Konkrete Auswirkungen auf die Qualitätssicherung:
- Einheitliches Messprotokoll: Ein Koordinatensystem, ein Messprotokoll. Das vereinfacht die Auswertung und die Rückverfolgbarkeit im Fehlerfall.
- Weniger Prüfschritte: Zwischenprüfungen nach jeder Aufspannung entfallen, wenn das Bauteil in einem Durchgang fertig wird.
- Reproduzierbarkeit in der Serie: Wenn alle Teile einer Serie denselben Aufspannprozess durchlaufen, sind die Messergebnisse direkt vergleichbar und Streuungen leichter zu identifizieren.
- Rückverfolgbarkeit: In der Dokumentation lässt sich eindeutig festhalten, welche Maschine, welches Programm und welcher Nullpunkt für ein Bauteil verwendet wurden. Das ist bei einer Aufspannung deutlich klarer als bei einem mehrstufigen Prozess.
Die Aufspannstrategie sollte deshalb nicht nur unter dem Gesichtspunkt der Bearbeitungszeit, sondern auch unter dem der Prüf- und Dokumentationskosten bewertet werden. Gerade bei Kleinserien mit hohem Qualitätsanspruch zahlt sich eine durchdachte Einzelaufspannung auch in der Qualitätssicherung aus.
Präzise Frästeile in einer Aufspannung: Wie Mematek das umsetzt
Wir wissen aus der täglichen Praxis, dass die Aufspannstrategie über Genauigkeit, Kosten und Dokumentationsaufwand entscheidet. Deshalb planen wir für jedes Bauteil bereits in der Arbeitsvorbereitung, welche Bearbeitungsschritte in einer Aufspannung zusammengefasst werden können und wo eine Mehrfachaufspannung tatsächlich Sinn ergibt.
- Neun CNC-Bearbeitungszentren mit bis zu 5 Achsen ermöglichen die Komplettbearbeitung komplexer Geometrien in einer Einspannung.
- 5-Achs-Simultanbearbeitung für Freiformflächen, schräge Bohrungsachsen und mehrseitig bearbeitete Bauteile.
- Robotergestützte Zerspanung für skalierbare Serienproduktionen bis zu 10.000 Teilen bei gleichbleibender Genauigkeit.
- Zertifizierte Qualitätssicherung nach DIN EN ISO 9001:2015 mit lückenloser Dokumentation für jedes Bauteil.
- Oberflächenveredelung aus einer Hand, einschließlich Eloxieren, Brünieren und KTL-Beschichtungen, direkt im Anschluss an die Bearbeitung.
Unsere Einzelteil- und Kleinserienfertigung bei Mematek ist darauf ausgelegt, auch anspruchsvolle Bauteilgeometrien termingerecht und mit höchster Maßhaltigkeit zu liefern. Wenn Sie wissen möchten, wie wir Ihre spezifischen Anforderungen umsetzen können, freuen wir uns auf ein Beratungsgespräch.