
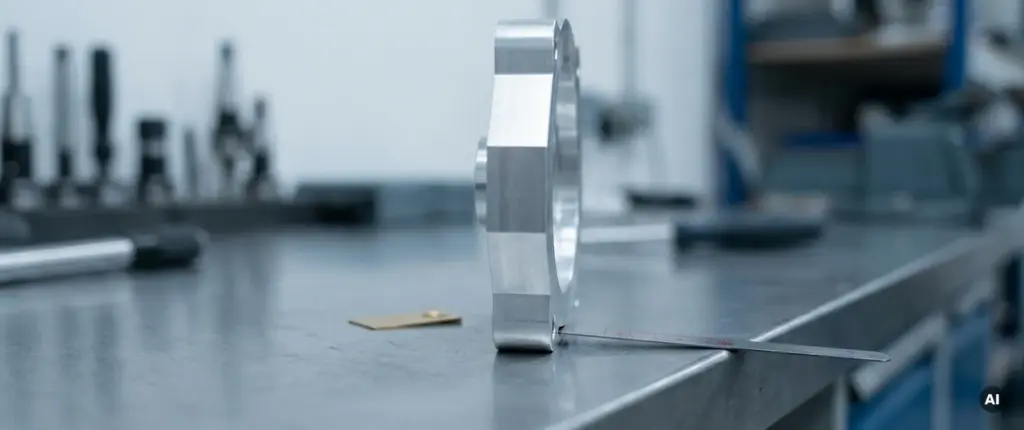
Dünnwandige Frästeile gehören zu den anspruchsvollsten Aufgaben in der CNC-Zerspanung. Wer solche Bauteile konstruiert oder fertigt, steht vor einem grundlegenden Zielkonflikt: Materialreduzierung für Gewicht und Kosten auf der einen Seite, Maßhaltigkeit und Formstabilität auf der anderen. Dieser Artikel führt Sie Schritt für Schritt durch die wichtigsten Zusammenhänge, von den physikalischen Ursachen für Verzug über konkrete Konstruktionsregeln bis hin zur richtigen Planung von Spanntechnik und Bearbeitungsreihenfolge.
Das Ziel ist ein tiefes Verständnis dafür, warum dünnwandige Bauteile so empfindlich reagieren und welche Maßnahmen Sie bereits in der Konstruktionsphase ergreifen können, um spätere Probleme in der Fertigung zu vermeiden.
Warum dünnwandige Frästeile besondere Herausforderungen stellen
Dünnwandige Frästeile sind Bauteile, bei denen das Verhältnis von Wandstärke zu Gesamtabmessung so gering ist, dass die Steifigkeit des Werkstücks selbst zum begrenzenden Faktor der Bearbeitung wird. Als Faustregel gilt: Sobald die Wandstärke weniger als ein Zehntel der freien Länge beträgt, beginnt das Bauteil, auf Zerspankräfte elastisch zu reagieren.
Das Problem liegt in der Wechselwirkung zwischen Werkzeug und Werkstück. Bei stabilen Bauteilen nimmt das Material die Schnittkräfte auf, ohne sich merklich zu verformen. Bei dünnwandigen Strukturen weicht das Werkstück der Schneide aus, federt zurück und erzeugt dabei Maßabweichungen, Rattermarken oder sogar Eigenspannungen, die erst nach dem Ausspannen als Verzug sichtbar werden.
Ein anschauliches Beispiel: Stellen Sie sich vor, Sie drücken mit dem Finger gegen eine Blechdose. Die Dose gibt nach, solange Sie drücken, und springt zurück, wenn Sie loslassen. Genau dieses Verhalten zeigt ein dünnwandiges Fräsbauteil unter Schnittkraft. Der Unterschied zur Dose ist, dass beim Fräsen gleichzeitig Material abgetragen wird, während das Werkstück ausweicht. Das Ergebnis ist eine Oberfläche, die nicht dort liegt, wo sie liegen sollte.
Wie Zerspankräfte und Wärme Verzug verursachen
Verzug bei dünnwandigen Bauteilen entsteht durch zwei voneinander unabhängige, aber oft gleichzeitig wirkende Mechanismen: mechanische Eigenspannungen durch Zerspankräfte und thermische Eigenspannungen durch Wärmeentwicklung beim Fräsen.
Mechanische Eigenspannungen
Beim Fräsen entstehen Druckkräfte, die das Material lokal plastisch verformen. In dickwandigen Bauteilen gleicht die umgebende Masse diese Verformung aus. In dünnwandigen Strukturen fehlt diese stützende Masse, sodass sich die Spannungen ungleichmäßig über den Querschnitt verteilen. Nach dem Ausspannen sucht das Bauteil einen neuen Gleichgewichtszustand und verbiegt sich dabei.
Thermische Einflüsse
Wärme ist beim Fräsen unvermeidlich. Sie entsteht an der Schneidkante und wird teils ins Werkzeug, teils ins Werkstück abgeleitet. Bei dünnwandigen Bauteilen erwärmt sich das Material lokal sehr schnell, weil die geringe Wandstärke wenig thermische Masse bietet. Die Wärme dehnt das Material aus, und wenn es anschließend abkühlt, zieht es sich ungleichmäßig zusammen. Das Ergebnis sind thermisch bedingte Maßabweichungen, die sich besonders bei langen Bearbeitungszeiten summieren.
Beide Mechanismen verstärken sich gegenseitig, wenn die Bearbeitungsstrategie nicht auf das Bauteil abgestimmt ist. Hohe Vorschübe und große Zustelltiefen erzeugen mehr Wärme und mehr Schnittkraft gleichzeitig. Für dünnwandige CNC-Bauteile bedeutet das: Weniger ist oft mehr.
Konstruktionsregeln für maßhaltige Dünnwandbauteile
Die Konstruktion legt den Grundstein dafür, ob ein dünnwandiges Frästeil maßhaltig gefertigt werden kann. Wer erst in der Fertigung merkt, dass eine Geometrie problematisch ist, hat bereits wertvolle Handlungsspielräume verloren. Folgende Regeln helfen, Verzug und Maßabweichungen konstruktiv zu minimieren.
Symmetrie und gleichmäßige Wandstärken
Asymmetrische Wandstärken führen zu ungleichmäßiger Wärmeverteilung und unterschiedlichen Steifigkeiten innerhalb desselben Bauteils. Das Bauteil reagiert auf Zerspankräfte in verschiedenen Bereichen unterschiedlich stark. Wo immer möglich, sollten Wandstärken gleichmäßig gehalten und Masseanhäufungen vermieden werden.
Verrippungen und Stützstrukturen
Rippen erhöhen die Biegesteifigkeit eines Bauteils, ohne die Wandstärke insgesamt zu erhöhen. Eine Rippe, die senkrecht zur Hauptbelastungsrichtung verläuft, kann die Steifigkeit eines dünnwandigen Bereichs erheblich verbessern. Wenn die Konstruktion Verrippungen erlaubt, sollten diese gezielt dort eingesetzt werden, wo die größten Schnittkräfte zu erwarten sind.
Radien statt scharfer Ecken
Scharfe Innenecken sind Kerbspannungsquellen und erschweren außerdem die Zerspanung, weil das Werkzeug dort abrupt die Richtung wechselt. Großzügige Innenradien verteilen Spannungen gleichmäßiger und ermöglichen einen ruhigeren Schnitteingriff. Als Richtwert gilt: Der Innenradius sollte mindestens dem Werkzeugradius entsprechen, besser etwas größer sein.
Aufmaß und Bearbeitungsreihenfolge bereits konstruktiv berücksichtigen
Konstrukteure, die wissen, wie ihr Bauteil gefertigt wird, können Aufmaße so anlegen, dass Eigenspannungen schrittweise abgebaut werden. Bereiche, die zuletzt auf Endmaß gebracht werden, sollten konstruktiv so gestaltet sein, dass sie bis dahin als Stützstruktur wirken können.
Spanntechnik und Bearbeitungsreihenfolge richtig planen
Aufbauend auf den konstruktiven Grundlagen ist die Spanntechnik der zweite große Hebel, um Verzug und Maßabweichungen beim Fräsen dünnwandiger Bauteile zu kontrollieren. Ein falsch gespanntes Bauteil verformt sich bereits beim Einspannen, bevor das Werkzeug überhaupt ansetzt.
Spannkräfte minimieren und verteilen
Hohe Spannkräfte an wenigen Punkten drücken das Bauteil lokal zusammen. Nach dem Ausspannen federt es zurück, und die gefertigte Geometrie entspricht nicht mehr dem Soll. Flächige Spannsysteme, Vakuumspannung oder angepasste Spannmittel verteilen die Kräfte gleichmäßiger und reduzieren lokale Verformungen. Für besonders empfindliche Geometrien lohnt sich der Einsatz bauteilspezifischer Spannlösungen.
Bearbeitungsreihenfolge: von innen nach außen, von grob nach fein
Die Reihenfolge der Bearbeitungsschritte beeinflusst direkt, wie sich Eigenspannungen im Bauteil aufbauen und abbauen. Eine bewährte Strategie ist das schrittweise Annähern an das Endmaß: Zunächst wird grob geschruppt, dann werden Eigenspannungen durch kurze Standzeiten oder Zwischenwärmebehandlungen abgebaut, bevor das Schlichten auf Endmaß erfolgt.
Für dünnwandige Strukturen gilt außerdem: Bereiche, die als natürliche Stütze wirken, sollten so lange wie möglich stehen bleiben. Wer eine Tasche von innen nach außen fräst, erhält bis zum letzten Schnitt eine stabilere Gesamtstruktur als jemand, der sofort die Außenwände freilegt.
5-Achs-Fräsen als Lösung für komplexe Geometrien
Bei komplexen dünnwandigen Geometrien ermöglicht das 5-Achs-Fräsen eine optimale Werkzeugausrichtung relativ zur Bauteiloberfläche. Das reduziert die effektiven Schnittkräfte, weil das Werkzeug stets in einem günstigen Winkel angreift. Gleichzeitig lassen sich mehr Flächen in einer Aufspannung bearbeiten, was Umspannfehler und damit kumulierte Maßabweichungen vermeidet.
Typische Fehler und wie man sie frühzeitig erkennt
Viele Probleme bei dünnwandigen Frästeilen folgen wiederkehrenden Mustern. Wer diese Muster kennt, kann sie bereits in der Konstruktions- und Planungsphase erkennen und gegensteuern, bevor Ausschuss entsteht.
- Rattermarken auf der Oberfläche: Entstehen, wenn das Bauteil unter Schnittkraft schwingt. Ursache ist meist eine zu geringe Steifigkeit in der Einspannung oder zu hohe Schnittparameter. Abhilfe: Schnitttiefe reduzieren, Spannstrategie überprüfen, Werkzeugüberhang minimieren.
- Maßabweichungen nach dem Ausspannen: Das Bauteil misst auf der Maschine korrekt, weicht aber nach dem Ausspannen vom Soll ab. Ursache sind Eigenspannungen, die sich beim Lösen der Spannung freisetzen. Abhilfe: Mehrstufige Bearbeitung mit Zwischenentspannung, angepasste Spannkräfte.
- Verzug nach der Wärmebehandlung: Wenn Wärmebehandlungen nach der Zerspanung vorgesehen sind, können bereits im Material vorhandene Eigenspannungen freigesetzt werden. Abhilfe: Wärmebehandlung, wenn möglich, vor dem Schlichten einplanen.
- Ungleichmäßige Wandstärken im Fertigteil: Entstehen durch Verlagerung des Werkstücks unter Schnittkraft. Abhilfe: Spannkonzept überarbeiten, Schnittkräfte durch kleinere Zustellungen reduzieren.
Ein frühes Warnsignal ist ungewöhnlicher Lärm während der Bearbeitung. Rattern, Quietschen oder unregelmäßige Geräusche zeigen an, dass das Werkstück schwingt. Wer an diesem Punkt die Bearbeitung unterbricht und die Ursache analysiert, spart sich aufwendige Nacharbeit oder Ausschuss.
Konstruktion und Fertigung als gemeinsamer Prozess
Der größte Hebel zur Vermeidung von Verzug und Maßabweichungen liegt nicht in der Fertigung allein, sondern in der engen Zusammenarbeit zwischen Konstruktion und Fertigung von Beginn an. Viele Probleme bei dünnwandigen Frästeilen entstehen, weil Konstrukteure Geometrien entwickeln, ohne die fertigungstechnischen Konsequenzen zu kennen, und Fertigungsplaner Bauteile bearbeiten müssen, die konstruktiv keine optimalen Voraussetzungen mitbringen.
Der Ansatz des sogenannten Design for Manufacturability, also der fertigungsgerechten Konstruktion, überträgt Fertigungswissen in die frühe Konstruktionsphase. Konkret bedeutet das: Konstrukteure kennen die Möglichkeiten und Grenzen der eingesetzten Maschinen, Fertigungsplaner geben frühzeitig Feedback zu kritischen Geometrien, und beide Seiten stimmen Aufmaße, Bearbeitungsreihenfolgen und Spannsituationen gemeinsam ab.
Für dünnwandige Bauteile zahlt sich dieser Austausch besonders aus. Eine Rippe, die konstruktiv an der richtigen Stelle sitzt, kann die Fertigungszeit erheblich reduzieren. Ein Aufmaß, das die Stützwirkung des Rohmaterials bis zum letzten Schritt erhält, vermeidet Ausschuss. Und eine Spannfläche, die der Konstrukteur bewusst einplant, ermöglicht eine sichere Einspannung ohne lokale Verformung.
Kurz gesagt: Dünnwandige Frästeile zu konstruieren und zu fertigen ist kein sequenzieller Prozess, bei dem Konstruktion und Fertigung nacheinander arbeiten. Es ist ein iterativer Dialog, bei dem beide Seiten voneinander lernen und gemeinsam bessere Ergebnisse erzielen.
Dünnwandige Frästeile präzise fertigen mit Mematek
Wir wissen aus der täglichen Praxis, dass dünnwandige Bauteile nur dann maßhaltig gefertigt werden können, wenn Konstruktionswissen und Fertigungskompetenz von Anfang an zusammenwirken. Genau das ist unser Ansatz: Wir begleiten Ihre Projekte von der ersten technischen Abstimmung bis zur Auslieferung des fertigen Bauteils.
- 5-Achs-Simultanbearbeitung: Unsere neun CNC-Bearbeitungszentren ermöglichen die Bearbeitung komplexer Geometrien in einer Aufspannung, was Umspannfehler und kumulierte Maßabweichungen minimiert.
- Bauteilspezifische Spanntechnik: Wir entwickeln und fertigen Spannmittel, die genau auf Ihre Bauteilgeometrie abgestimmt sind, um Verformungen durch Spannkräfte zu vermeiden.
- Einzelteil- und Kleinserienfertigung in Werkzeugbauqualität: Für dünnwandige Prototypen und Kleinserien bieten wir über unsere Einzelteil- und Kleinserienfertigung maßgeschneiderte Lösungen mit höchster Präzision.
- Qualitätskontrolle nach DIN EN ISO 9001:2015: Jedes Bauteil wird während des gesamten Fertigungsprozesses geprüft, sodass Maßabweichungen frühzeitig erkannt und korrigiert werden.
- Oberflächenveredelung aus einer Hand: Von Eloxieren über Brünieren bis zu KTL-Beschichtungen verarbeiten wir Ihre Bauteile vollständig, ohne dass Sie weitere Dienstleister koordinieren müssen.
Wenn Sie ein dünnwandiges Frästeil planen und sichergehen möchten, dass Konstruktion und Fertigung von Anfang an aufeinander abgestimmt sind, sprechen Sie uns an. Wir freuen uns auf ein Beratungsgespräch.