
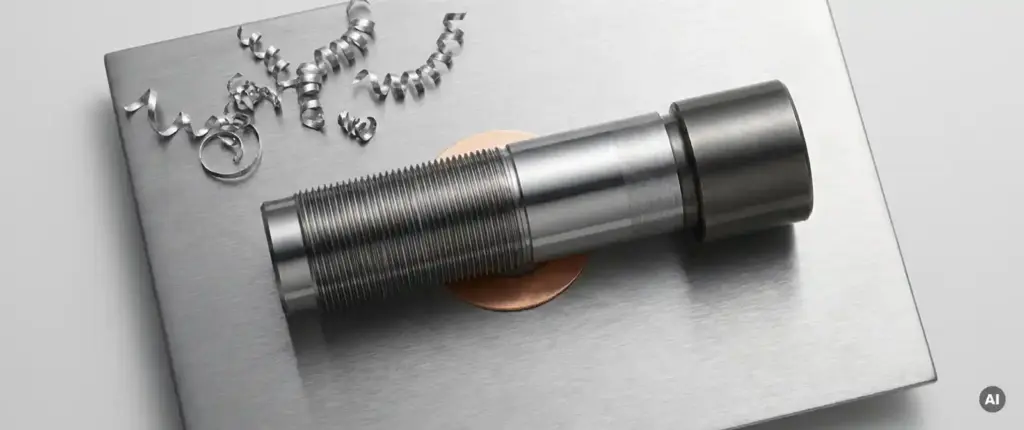
Wer Drehteile fertigen lässt, stößt schnell auf zwei Themen, die über Funktion oder Ausschuss entscheiden: Passungen und Gewinde. Beide klingen im ersten Moment wie reine Konstruktionsdetails, wirken sich aber direkt auf Montierbarkeit, Lebensdauer und Fertigungskosten aus. Dieser Artikel erklärt, was hinter diesen Begriffen steckt, wie Toleranzen die Funktion eines Bauteils bestimmen und worauf Sie achten sollten, bevor Sie einen Auftrag an einen Lohnfertiger vergeben.
Die folgenden Abschnitte bauen aufeinander auf: von den Grundbegriffen über die Auswahl der richtigen Parameter bis hin zu typischen Planungsfehlern und praktischen Hinweisen für die Auftragsvergabe.
Was sind Passungen und Gewinde bei Drehteilen?
Passungen und Gewinde sind zwei der häufigsten Funktionselemente an CNC-Drehteilen. Sie definieren, wie ein Bauteil mit anderen Teilen zusammenwirkt, ob es sich drehen, gleiten, pressen oder verschrauben lässt.
Eine Passung beschreibt das Zusammenspiel von Maß und Toleranz zwischen zwei Bauteilen, die ineinandergreifen, zum Beispiel eine Welle in einer Bohrung. Das Normensystem nach ISO legt fest, wie viel Spiel oder Übermaß zwischen den Teilen zulässig ist. Dabei unterscheidet man drei grundlegende Passungsarten:
- Spielpassung: Zwischen Welle und Bohrung besteht immer ein Spiel, das heißt, die Welle ist kleiner als die Bohrung. Typisch für drehende oder gleitende Verbindungen.
- Übergangspassung: Je nach Fertigungstoleranz kann ein leichtes Spiel oder ein leichtes Übermaß entstehen. Wird verwendet, wenn eine genaue Zentrierung gefragt ist.
- Presspassung: Die Welle ist größer als die Bohrung. Die Verbindung entsteht durch Kraft oder Wärme und ist dauerhaft kraftschlüssig.
Ein Gewinde ist eine schraubenförmige Profilierung auf einem zylindrischen Körper, die eine lösbare Verbindung oder eine Kraftübertragung ermöglicht. Bei Drehteilen werden Gewinde entweder direkt auf der Drehmaschine geschnitten oder durch angetriebene Werkzeuge gefräst. Metrische Gewinde nach DIN sind der Standard in der europäischen Industrie, daneben kommen je nach Anwendung auch Feingewinde, Trapezgewinde oder Rohrgewinde vor.
Wie Toleranzen die Funktion eines Drehteils bestimmen
Aufbauend auf dem Verständnis von Passungen lässt sich nun erklären, warum Toleranzen so direkt über die Funktion eines Bauteils entscheiden. Eine Toleranz ist der zulässige Bereich, innerhalb dessen ein Maß vom Nennmaß abweichen darf. Sie ist kein Zeichen von Ungenauigkeit, sondern ein bewusst festgelegter Spielraum, der Fertigung und Funktion miteinander in Einklang bringt.
Toleranzen werden nach ISO in Toleranzgrade (IT-Grade) eingeteilt, von IT01 (sehr eng) bis IT18 (weit). Je enger die Toleranz, desto höher der Fertigungsaufwand und damit die Kosten. Ein Drehteil mit Passungen und Gewinden, das für eine hochbelastete Lagerung vorgesehen ist, benötigt andere Toleranzen als ein einfaches Abstandsstück.
Ein konkretes Beispiel: Eine Welle mit dem Nennmaß 30 mm und der Toleranzangabe h6 darf zwischen 29,987 mm und 30,000 mm liegen. Eine Bohrung mit H7 liegt zwischen 30,000 mm und 30,021 mm. Zusammen ergibt das eine Spielpassung mit definiertem Mindest- und Maximalspiel. Ändert sich eine dieser Toleranzen, ändert sich das Funktionsverhalten der gesamten Verbindung.
Auch bei Gewinden spielen Toleranzen eine Rolle. Die Gewindetoleranzklasse legt fest, wie eng das Flankenspiel zwischen Schraube und Mutter sein darf. Für Standardanwendungen reicht die Klasse 6H/6g, für Präzisionsanwendungen werden engere Klassen wie 4H/4h verwendet.
Gewindeart und Passungsklasse richtig auswählen
Nachdem klar ist, was Passungen und Toleranzen leisten, stellt sich die praktische Frage: Welche Gewindeart und welche Passungsklasse sind für eine bestimmte Anwendung die richtige Wahl? Die Antwort hängt von drei Faktoren ab: der Belastungsart, der geforderten Lösbarkeit und dem Umgebungsmedium.
Gewindearten im Überblick
- Metrisches ISO-Gewinde (M): Standardgewinde für allgemeine Verbindungen. Einfach verfügbar, gut normiert, für die meisten Maschinenbauanwendungen geeignet.
- Metrisches Feingewinde (MF): Kleinere Steigung als das Normalgewinde. Vorteilhaft bei dünnen Wandstärken oder wenn eine feinere Einstellung gefragt ist.
- Trapezgewinde (Tr): Für Kraftübertragung und Bewegungsgewinde, zum Beispiel in Spindeln oder Pressen.
- Rohrgewinde (G, R): Für dichte Verbindungen in Hydraulik- und Pneumatikleitungen.
Passungsklasse der Anwendung zuordnen
Bei der Auswahl der Passungsklasse hilft eine einfache Faustregel: Je dynamischer die Belastung und je häufiger die Montage und Demontage, desto mehr Spiel sollte die Passung aufweisen. Presspassungen eignen sich für dauerhafte, kraftschlüssige Verbindungen, die nicht gelöst werden sollen. Spielpassungen sind die richtige Wahl, wenn Teile sich relativ zueinander bewegen oder leicht montierbar sein müssen.
Für Lagerungen auf Wellen wird häufig die Kombination k6 (Welle) und H7 (Bohrung) verwendet, da sie eine leichte Übergangspassung ergibt, die eine gute Zentrierung ohne dauerhaftes Einpressen ermöglicht. Diese Kombination ist in vielen Maschinenbauanwendungen bewährt und gut dokumentiert.
Typische Fehler bei der Auslegung von Passungen und Gewinden
Selbst erfahrene Konstrukteure machen bei der Auslegung von Passungen und Gewinden wiederkehrende Fehler. Diese zu kennen hilft, sie in der eigenen Planung zu vermeiden.
Zu enge Toleranzen ohne Notwendigkeit: Ein häufiger Fehler ist die Angabe von engen Toleranzen, die die Funktion gar nicht erfordern. Enge Toleranzen erhöhen den Fertigungsaufwand erheblich und treiben die Kosten in die Höhe, ohne einen Mehrwert zu liefern. Die Faustregel lautet: So eng wie nötig, so weit wie möglich.
Fehlende Angabe der Passungsart: Wenn auf einer Zeichnung nur ein Nennmaß ohne Toleranzangabe steht, muss der Fertiger eine Annahme treffen. Das führt zu Bauteilen, die zwar maßhaltig sind, aber funktional nicht passen. Jedes Maß, das eine Funktion erfüllt, sollte eine explizite Toleranzangabe tragen.
Gewindeart und Einschraubtiefe nicht aufeinander abgestimmt: Ein Gewinde, das zu kurz ist, überträgt die Kraft nicht vollständig und kann bei Belastung ausreißen. Als Richtwert gilt: Die Einschraubtiefe sollte mindestens dem einfachen Gewindedurchmesser entsprechen, bei weichen Materialien wie Aluminium mindestens dem 1,5-Fachen.
Materialeinfluss auf Passungen nicht berücksichtigt: Unterschiedliche Materialien haben unterschiedliche Wärmeausdehnungskoeffizienten. Eine Presspassung zwischen Stahl und Aluminium, die bei Raumtemperatur korrekt sitzt, kann bei Betriebstemperatur zu locker oder zu fest werden. Dieser Effekt muss bei der Toleranzwahl einkalkuliert werden.
Worauf es bei der Vergabe an einen Lohnfertiger ankommt
Mit dem Wissen über Passungen, Toleranzen und Gewinde lässt sich nun beurteilen, was einen guten Lohnfertiger für Drehteile mit Passungen ausmacht. Die technische Kompetenz des Fertigers muss zur Komplexität der Zeichnung passen.
Folgende Punkte sollten Sie bei der Auftragsvergabe prüfen:
- Maschinenpark und Achszahl: Für Drehteile mit Passungen und Gewinden, die mehrere Bearbeitungsschritte erfordern, sind Maschinen mit angetriebenen Werkzeugen oder 5-Achs-Bearbeitungszentren relevant. Sie ermöglichen die Fertigung in einer Aufspannung und reduzieren Fehler durch Umspannen.
- Qualitätssicherung: Fragen Sie nach dem Prüfkonzept. Werden Passungsmaße mit Messmitteln wie Rachenlehren, Dreipunkt-Innenmesstastern oder Koordinatenmessmaschinen geprüft? Eine Zertifizierung nach DIN EN ISO 9001 ist ein Hinweis auf systematische Qualitätsprozesse.
- Zeichnungslesekompetenz: Ein guter Lohnfertiger liest Toleranzangaben korrekt und fragt nach, wenn Angaben fehlen oder widersprüchlich sind. Das spart Nacharbeit und Ausschuss.
- Materialkenntnis: Passungen verhalten sich je nach Material unterschiedlich. Der Fertiger sollte wissen, wie sich das gewählte Material auf Toleranzen und Gewindefestigkeit auswirkt, und entsprechende Empfehlungen geben können.
- Kommunikation und Transparenz: Klare Rückmeldung zu Machbarkeit, Lieferzeit und möglichen Alternativen ist ein Zeichen für einen professionellen Partner.
Wenn Sie Einzelteile oder Kleinserien mit anspruchsvollen Passungen fertigen lassen möchten, lohnt es sich, dem Lohnfertiger frühzeitig vollständige Zeichnungen mit allen Toleranz- und Oberflächenangaben zu übergeben. Das verkürzt die Angebotsphase und verhindert Missverständnisse in der Fertigung.
Drehteile mit Passungen und Gewinden: Wie Mematek Sie unterstützt
Wir fertigen CNC-Drehteile mit Passungen und Gewinden für Kunden aus dem Maschinenbau, Anlagenbau und verwandten Branchen, von der Einzelanfertigung bis zur Serienfertigung mit bis zu 10.000 Teilen. Unser Maschinenpark umfasst neun CNC-Bearbeitungszentren mit bis zu 5 Achsen sowie Drehmaschinen mit angetriebenen Werkzeugen, die eine präzise Bearbeitung komplexer Geometrien in einer Aufspannung ermöglichen.
Was wir konkret für Ihre Drehteile leisten:
- Präzise Passungsmaße: Wir fertigen Wellen, Bohrungen und Passflächen nach Ihren Toleranzangaben und prüfen die Maße systematisch im Fertigungsprozess.
- Gewindefertigung mit angetriebenen Werkzeugen: Metrische Gewinde, Feingewinde, Trapezgewinde und Rohrgewinde werden direkt auf unseren Bearbeitungszentren gefräst oder geschnitten.
- Materialvielfalt mit Oberflächenbehandlung: Wir verarbeiten unterschiedliche Metalle und bieten Oberflächenveredelungen wie Eloxieren, Brünieren und KTL-Beschichtungen an, die Passungsmaße und Gewindequalität erhalten.
- Qualitätssicherung nach DIN EN ISO 9001:2015: Jedes Bauteil durchläuft eine systematische Qualitätskontrolle, bevor es unser Haus verlässt.
- Eigener Fuhrpark: Wir liefern Ihre Teile direkt und termingerecht.
Wenn Sie ein konkretes Projekt haben oder Fragen zur Fertigbarkeit Ihrer Zeichnung haben, nehmen Sie gerne Kontakt auf. Wir schauen uns Ihre Anforderungen an und geben Ihnen eine ehrliche Rückmeldung zur Machbarkeit und zu möglichen Optimierungen.