
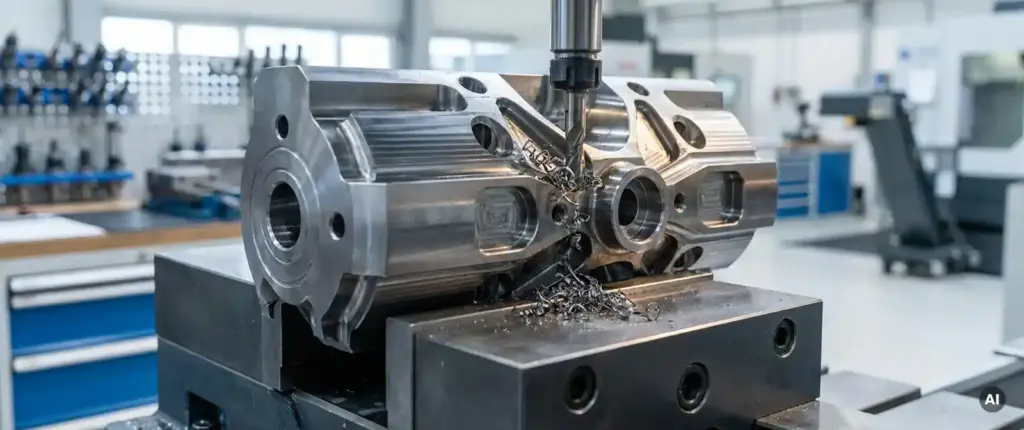
Wer Bauteile mit sowohl rotationssymmetrischen als auch prismatischen Merkmalen fertigt, steht vor einer klassischen Herausforderung: Drehen und Fräsen sind traditionell zwei separate Prozesse auf zwei separaten Maschinen. Das kostet Zeit, erfordert mehrfaches Umspannen und birgt Risiken für die Maßhaltigkeit. Die Fertigung in einer Aufspannung löst dieses Problem direkt. In diesem Artikel erfahren Sie, wie das Dreh-Fräsen technisch funktioniert, welche Bauteilgeometrien davon profitieren und worauf Sie bei der Bauteilauslegung und der Wahl eines Lohnfertigers achten sollten.
Die folgenden Abschnitte bauen aufeinander auf: Wir beginnen mit dem Grundprinzip, erklären dann die Maschinentechnik, leiten daraus konkrete Vorteile ab und schließen mit praxisnahen Hinweisen für Konstrukteure und Einkäufer.
Was ist die Fertigung in einer Aufspannung?
Unter der Fertigung in einer Aufspannung versteht man die vollständige Bearbeitung eines Werkstücks in einem einzigen Einspannvorgang, ohne das Teil zwischen verschiedenen Maschinen oder Vorrichtungen umzuspannen. Das Bauteil wird einmal fixiert und bleibt in dieser Position, bis alle erforderlichen Bearbeitungsschritte abgeschlossen sind.
Im klassischen Fertigungsablauf wechselt ein Bauteil mehrfach die Maschine: erst zur Drehmaschine für rotationssymmetrische Konturen, dann zum Bearbeitungszentrum für Fräsoperationen, Bohrungen oder Gewinde. Jedes Umspannen bedeutet einen neuen Nullpunkt, eine neue Einrichtzeit und eine potenzielle Quelle für Lageabweichungen. Die Einzelaufspannung eliminiert diese Zwischenschritte.
Ein konkretes Beispiel: Eine Antriebswelle mit Querbohrungen, Passfedernuten und einer exzentrischen Fläche würde konventionell mindestens zwei Maschinen und zwei Aufspannungen erfordern. In der Fertigung in einer Aufspannung werden alle diese Merkmale in einem Durchlauf erzeugt, wobei die Lagebeziehungen zwischen den Elementen direkt durch die Maschinensteuerung gesichert werden.
Wie funktioniert das Dreh-Fräsen technisch?
Das Dreh-Fräsen kombiniert die Kinematik einer Drehmaschine mit den Fähigkeiten eines Fräszentrums in einer einzigen Maschine. Technisch wird das durch sogenannte Dreh-Fräszentren oder Turn-Mill-Maschinen realisiert, die eine angetriebene Werkzeugspindel (für rotierende Werkzeuge wie Fräser und Bohrer) mit einer präzisen C-Achse (Winkelpositionierung der Hauptspindel) verbinden.
Die wichtigsten Maschinenkomponenten
- Hauptspindel mit C-Achse: Die Hauptspindel dreht das Werkstück für Drehoperationen, kann aber auch exakt positioniert werden, um gefräste oder gebohrte Merkmale an definierten Winkelpositionen zu erzeugen.
- Angetriebene Werkzeuge: Werkzeugrevolver oder Werkzeugmagazine mit motorisierten Haltern ermöglichen den Einsatz rotierender Werkzeuge direkt an der Drehmaschine.
- Y-Achse: Viele Dreh-Fräszentren verfügen über eine echte Y-Achse, die Fräsoperationen außerhalb der Drehmitte erlaubt, zum Beispiel für exzentrische Bohrungen oder Nuten.
- Gegenspindel oder Reitstock: Für die Komplettbearbeitung langer Teile übernimmt eine Gegenspindel das Werkstück und ermöglicht die Bearbeitung der Rückseite ohne Umspannen.
Die Steuerung koordiniert alle Achsen simultan. Beim Dreh-Fräsen im engeren Sinne rotieren sowohl das Werkstück als auch das Fräswerkzeug gleichzeitig, was besonders bei der Bearbeitung von Kurbelwellen, Nockenwellen oder exzentrischen Konturen genutzt wird. Für die meisten Dreh-Frästeile in der Lohnfertigung ist jedoch die sequenzielle Kombination aus Drehen und anschließendem Fräsen in derselben Aufspannung der häufigere Anwendungsfall.
Vorteile der Einzelaufspannung für Dreh-Frästeile
Die Fertigung in einer Aufspannung bringt messbare Vorteile, die sich direkt auf Qualität, Durchlaufzeit und Kosten auswirken. Diese Vorteile entstehen nicht durch einen einzelnen Faktor, sondern durch das Zusammenspiel mehrerer Effekte.
Höhere Maßhaltigkeit und Lagegenauigkeit
Jedes Umspannen eines Bauteils führt zu Positionierfehlern, auch wenn diese im Mikrometerbereich liegen. Bei Bauteilen mit engen Lage- und Formtoleranzen zwischen gedrehten und gefrästen Merkmalen summieren sich diese Fehler. Wenn alle Merkmale in einer Aufspannung gefertigt werden, beziehen sie sich auf denselben Nullpunkt und dieselbe Spannlage. Das Ergebnis sind reproduzierbar engere Toleranzen, ohne dass aufwändige Ausrichtoperationen nötig sind.
Kürzere Durchlaufzeiten
Der Wegfall von Umspannvorgängen reduziert nicht nur die reine Bearbeitungszeit, sondern eliminiert auch die Rüstzeiten für jede zusätzliche Maschine, die Wartezeiten zwischen den Operationen und den Transportaufwand zwischen Maschinen oder Abteilungen. Bei Kleinserien und Einzelteilen, wo Rüstzeiten einen erheblichen Anteil der Gesamtzeit ausmachen, ist dieser Effekt besonders stark.
Geringere Fehlerquellen im Prozess
Weniger Handhabungsschritte bedeuten weniger Möglichkeiten für Beschädigungen, Verwechslungen oder Fehler bei der Ausrichtung. Gerade bei empfindlichen Oberflächen oder bereits fertig bearbeiteten Referenzflächen ist jedes zusätzliche Umspannen ein Risiko.
- Reduzierung von Positionierfehlern durch einmalige Einspannung
- Wegfall von Zwischenlagerung und internem Transport
- Weniger Rüstvorgänge und damit weniger Fehlerquellen
- Bessere Reproduzierbarkeit in der Serienfertigung
Welche Bauteilgeometrien profitieren am meisten?
Nicht jedes Bauteil zieht den gleichen Nutzen aus der Fertigung in einer Aufspannung. Die größten Vorteile entstehen dort, wo gedrehte und gefräste Merkmale in einer engen geometrischen Beziehung zueinander stehen.
Besonders geeignet sind Bauteile mit folgenden Eigenschaften:
- Rotationssymmetrische Grundform mit prismatischen Elementen: Wellen mit Passfedernuten, Querbohrungen oder Abflachungen sind der klassische Anwendungsfall.
- Enge Winkel- und Lagebeziehungen: Wenn zum Beispiel eine Bohrung exakt in einem definierten Winkel zur Drehmitte liegen muss, ist die Einzelaufspannung der sicherste Weg.
- Komplexe Innengeometrien: Teile mit Innenkonturen, die sowohl gedreht als auch gefräst werden müssen, profitieren stark, weil das Umspannen von Innenteilen besonders fehleranfällig ist.
- Dünnwandige oder filigrane Strukturen: Bauteile, die durch Umspannen leicht verformt oder beschädigt werden könnten, sollten möglichst selten neu gespannt werden.
Weniger relevant ist die Einzelaufspannung bei einfachen Drehteilen ohne Fräsmerkmale oder bei Bauteilen, bei denen die Lagebeziehungen zwischen den Bearbeitungsschritten unkritisch sind. Hier kann eine konventionelle Aufteilung auf separate Maschinen wirtschaftlicher sein.
Typische Fehler bei der Bauteilauslegung vermeiden
Aufbauend auf dem Verständnis, welche Geometrien von der Einzelaufspannung profitieren, lassen sich häufige Fehler bei der Konstruktion von Dreh-Frästeilen gezielt vermeiden. Viele dieser Fehler entstehen, weil die Bauteilauslegung und die Fertigungsplanung nicht ausreichend aufeinander abgestimmt sind.
Fehler 1: Zu enge Toleranzen ohne fertigungsgerechte Begründung
Enge Toleranzen sind sinnvoll, wenn sie funktional notwendig sind. Werden sie ohne konkrete Anforderung vergeben, steigen Fertigungsaufwand und Ausschussrisiko. Eine Toleranz von IT6 an einer Passung ist begründet, dieselbe Toleranz an einer unkritischen Anlagefläche nicht. Prüfen Sie bei jeder Toleranzangabe, ob sie durch die Funktion des Bauteils gerechtfertigt ist.
Fehler 2: Geometrien, die das Werkzeug nicht erreichen kann
Tiefe Nuten mit kleinem Radius, sehr enge Bohrungsabstände oder Hinterschnitte, die ohne Sonderwerkzeuge nicht zugänglich sind, erhöhen den Aufwand erheblich. Sprechen Sie solche Geometrien frühzeitig mit dem Lohnfertiger ab, bevor die Konstruktion abgeschlossen ist.
Fehler 3: Fehlende oder unklare Bezugssysteme
Lagebeziehungen zwischen Merkmalen müssen eindeutig definiert sein. Fehlen klare Bezugspunkte in der Zeichnung, interpretiert jeder Fertiger die Anforderungen anders. Das führt zu Teilen, die zwar die Einzelmaße einhalten, aber in der Baugruppe nicht passen.
Fehler 4: Spannflächen nicht eingeplant
Das Bauteil muss während der gesamten Bearbeitung sicher gespannt sein. Wenn die Konstruktion keine geeigneten Spannflächen vorsieht, muss der Fertiger Hilfskonstruktionen entwickeln, was Zeit und Kosten kostet. Planen Sie Spannflächen bereits in der Konstruktionsphase ein, auch wenn diese später nicht funktional genutzt werden.
Dreh-Fräsen in der Lohnfertigung: Worauf es ankommt
Wenn Sie Dreh-Frästeile an einen Lohnfertiger vergeben, geht es nicht nur um die Maschinenausstattung. Die Qualität des Ergebnisses hängt von mehreren Faktoren ab, die Sie bei der Auswahl und Beauftragung berücksichtigen sollten.
Maschinenpark und Achsanzahl: Prüfen Sie, ob der Lohnfertiger tatsächlich über Dreh-Fräszentren mit angetriebenen Werkzeugen und Y-Achse verfügt. Nicht jede CNC-Drehmaschine kann Fräsoperationen ausführen. Für komplexe Geometrien sind 5-Achs-Fähigkeiten relevant.
Erfahrung mit ähnlichen Bauteilen: Ein Lohnfertiger, der regelmäßig Dreh-Frästeile für den Maschinenbau produziert, kennt die typischen Herausforderungen und kann Konstruktionsfeedback geben, bevor Fehler in der Fertigung entstehen.
Qualitätssicherung und Dokumentation: Fragen Sie nach dem Qualitätsmanagementsystem und den eingesetzten Messmitteln. Eine Zertifizierung nach DIN EN ISO 9001 gibt Ihnen Sicherheit, dass Prozesse standardisiert und nachvollziehbar sind.
Materialvielfalt und Oberflächenbehandlung: Dreh-Frästeile werden häufig aus verschiedenen Werkstoffen gefertigt und benötigen nach der Bearbeitung Oberflächenbehandlungen wie Eloxieren, Brünieren oder KTL-Beschichtungen. Ein Lohnfertiger, der diese Leistungen koordiniert oder selbst anbietet, reduziert Ihren Abstimmungsaufwand erheblich.
Skalierbarkeit: Klären Sie frühzeitig, ob der Lohnfertiger sowohl Einzelteile und Kleinserien als auch größere Stückzahlen zuverlässig abwickeln kann. Das ist relevant, wenn ein Bauteil zunächst als Prototyp und später in Serie benötigt wird.
Dreh-Frästeile präzise fertigen mit Mematek
Wir unterstützen Maschinenbau- und Anlagenbauunternehmen bei der Fertigung komplexer Dreh-Frästeile, bei denen Maßhaltigkeit, kurze Durchlaufzeiten und zuverlässige Lieferung im Vordergrund stehen. Unser Maschinenpark umfasst neun CNC-Bearbeitungszentren mit bis zu 5 Achsen sowie Drehmaschinen mit angetriebenen Werkzeugen, die eine vollständige Bearbeitung in einer Aufspannung ermöglichen.
- Drehen mit angetriebenen Werkzeugen: Abmessungen bis D265 | Z660, geeignet für Wellen, Buchsen und komplexe Rotationsteile mit Fräsmerkmalen
- 5-Achs-Simultanbearbeitung: Für anspruchsvolle Geometrien, die in einer Aufspannung vollständig bearbeitet werden
- Einzelteil bis Kleinserie: Unsere Einzelteil- und Kleinserienfertigung ist auf schnelle Reaktionszeiten und Werkzeugbauqualität ausgelegt
- Skalierbar bis zur Großserie: Robotergestützte Fertigung für Stückzahlen bis 10.000 Teile in der Serienfertigung
- Oberflächenbehandlungen aus einer Hand: Eloxieren, Brünieren, KTL-Beschichtungen und weitere Verfahren werden koordiniert geliefert
- Zertifiziert nach DIN EN ISO 9001:2015: Standardisierte Qualitätsprozesse mit lückenloser Dokumentation
Wenn Sie ein Bauteil haben, das von der Fertigung in einer Aufspannung profitieren könnte, sprechen Sie uns gerne an. Wir prüfen Ihre Anforderungen und unterbreiten Ihnen ein konkretes Angebot. Kontakt aufnehmen und gemeinsam die passende Fertigungslösung finden.