
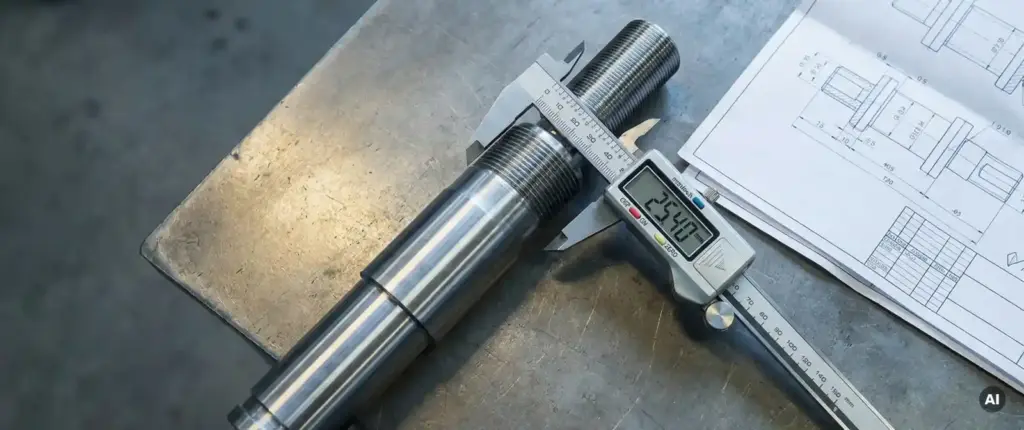
Wer CNC-Drehteile fertigen lassen möchte, steht oft vor einer Reihe praktischer Fragen: Welche Unterlagen werden benötigt? Welche Toleranzen sind realistisch? Und was passiert eigentlich zwischen der ersten Anfrage und der fertigen Lieferung? Dieser Artikel beantwortet diese Fragen Schritt für Schritt und vermittelt das Grundwissen, das Sie brauchen, um Ihre Anfrage gut vorzubereiten und häufige Fehler zu vermeiden.
Die folgenden Abschnitte bauen aufeinander auf: Wir beginnen mit den Grundlagen des CNC-Drehens, erklären dann den Ablauf der Lohnfertigung, gehen auf Toleranzen und Zeichnungsanforderungen ein und schließen mit Hinweisen zur Materialwahl und Oberflächenveredelung. So erhalten Sie ein vollständiges Bild, das Sie direkt in der Praxis anwenden können.
Was sind CNC-Drehteile und wie entstehen sie?
CNC-Drehteile sind rotationssymmetrische Bauteile, die durch gesteuertes Zerspanen auf einer CNC-Drehmaschine hergestellt werden. Das Rohmaterial, meist eine Stange oder ein Rohling, rotiert dabei um die eigene Achse, während ein Schneidwerkzeug gezielt Material abträgt und so die gewünschte Form erzeugt.
Das Kürzel CNC steht für „Computer Numerical Control“, also computergesteuerte numerische Steuerung. Die Maschine arbeitet nach einem digitalen Programm, das aus den Maßangaben der technischen Zeichnung oder dem CAD-Modell abgeleitet wird. Das ermöglicht eine hohe Wiederholgenauigkeit, auch bei komplexen Konturen oder engen Toleranzen.
Typische Beispiele für CNC-Drehteile sind Wellen, Buchsen, Hülsen, Bolzen, Gewindestücke und Flansche. Sobald ein Bauteil nicht rotationssymmetrisch ist oder Fräskonturen, Bohrungen außerhalb der Drehachse oder Nuten erfordert, kommen kombinierte Dreh-Fräs-Zentren oder zusätzliche Bearbeitungsschritte zum Einsatz.
Wie der Fertigungsprozess von der Anfrage bis zur Lieferung abläuft
Der Ablauf beim CNC-Drehen in der Lohnfertigung folgt einem klar strukturierten Prozess, der mit Ihrer Anfrage beginnt und mit der geprüften Lieferung endet. Wenn Sie diesen Ablauf kennen, können Sie Ihre Anfrage gezielter vorbereiten und Rückfragen minimieren.
- Anfrage und Kalkulation: Sie übermitteln technische Zeichnungen, Stückzahlen, Materialangaben und gewünschte Liefertermine. Auf dieser Basis wird ein Angebot erstellt.
- Auftragsbestätigung: Nach Freigabe des Angebots wird der Auftrag in die Fertigungsplanung aufgenommen und ein Produktionsstart terminiert.
- Programmierung und Rüsten: Der CNC-Programmierer erstellt das Bearbeitungsprogramm. Die Maschine wird mit dem passenden Werkzeug und den erforderlichen Spannmitteln gerüstet.
- Fertigung und Zwischenkontrolle: Die Teile werden gefertigt, Maße werden während der Produktion geprüft, um Abweichungen frühzeitig zu erkennen.
- Qualitätskontrolle und Dokumentation: Nach der Fertigung erfolgt eine abschließende Qualitätsprüfung. Bei Bedarf werden Messprotokolle erstellt.
- Auslieferung: Die fertigen Teile werden verpackt und geliefert, entweder per Spedition oder, bei regionalen Kunden, per eigener Fahrzeugflotte.
Je vollständiger Ihre Anfrage ist, desto schneller kann dieser Prozess anlaufen. Fehlende Angaben führen zu Rückfragen und verzögern den Start der Fertigung.
Toleranzen beim CNC-Drehen richtig verstehen und angeben
Toleranzen legen fest, in welchem Maßbereich ein gefertigtes Bauteil liegen darf, ohne als Ausschuss zu gelten. Sie sind keine optionalen Zusatzangaben, sondern ein zentraler Bestandteil jeder technischen Zeichnung für Drehteile.
Im CNC-Drehen unterscheidet man zwischen Allgemeintoleranzen und Einzeltoleranzen. Allgemeintoleranzen gelten für alle Maße, die in der Zeichnung keine eigene Toleranzangabe tragen, und richten sich nach Normen wie DIN ISO 2768. Einzeltoleranzen werden direkt am jeweiligen Maß eingetragen und gelten für funktional wichtige Stellen, zum Beispiel Passungen, Lagersitze oder Gewindedurchmesser.
Ein praktisches Beispiel: Ein Wellenzapfen mit einem Nenndurchmesser von 30 mm und der Toleranzangabe h6 darf maximal 0,013 mm kleiner sein als das Nennmaß. Das ist eine sehr enge Toleranz, die höheren Fertigungsaufwand bedeutet. Für unkritische Außendurchmesser reicht oft eine Allgemeintoleranz nach ISO 2768-m.
Wichtig: Geben Sie nur dort enge Toleranzen an, wo sie funktional notwendig sind. Unnötig enge Toleranzen erhöhen den Fertigungsaufwand und damit die Kosten, ohne einen technischen Mehrwert zu liefern.
Unterlagen und Angaben, die vor der Anfrage vorliegen müssen
Aufbauend auf dem Verständnis von Toleranzen und Fertigungsablauf lässt sich nun klären, welche Unterlagen Sie konkret vorbereiten müssen, bevor Sie eine Anfrage stellen. Eine vollständige Anfrage spart Zeit auf beiden Seiten und ermöglicht eine präzise Kalkulation.
Technische Zeichnung oder CAD-Modell
Die Zeichnung ist das wichtigste Dokument. Sie sollte alle Maße mit Toleranzangaben, Oberflächenrauheiten, Gewindespezifikationen und den Werkstoff enthalten. Ideal ist eine Zeichnung im PDF-Format, ergänzt durch ein 3D-Modell im STEP-Format. Das 3D-Modell erleichtert die Programmierung und reduziert Interpretationsfehler.
Materialangabe
Geben Sie den Werkstoff nach Norm an, zum Beispiel 1.4301 für rostfreien Stahl oder EN AW-6082 für eine Aluminiumlegierung. Handelsbezeichnungen wie „Edelstahl“ oder „Alu“ sind zu unspezifisch und führen zu Rückfragen.
Stückzahl und Liefertermin
Stückzahl und Wunschtermin beeinflussen die Fertigungsplanung direkt. Geben Sie an, ob es sich um eine Einmalbestellung oder eine wiederkehrende Bestellung handelt, da das die Kalkulation und die Rüststrategie beeinflusst.
Besondere Anforderungen
Wenn Wärmebehandlungen, Oberflächenveredelungen oder Zertifikate erforderlich sind, gehören diese Angaben ebenfalls in die Anfrage. Nachträgliche Änderungen können Liefertermine verschieben und Mehrkosten verursachen.
Typische Fehler bei der Bauteilauslegung für das CNC-Drehen
Viele Probleme in der Lohnfertigung entstehen nicht in der Werkstatt, sondern bereits in der Konstruktionsphase. Wer diese häufigen Fehler kennt, kann sie gezielt vermeiden.
- Zu enge Toleranzen ohne Notwendigkeit: Wie im Abschnitt zu Toleranzen erklärt, erhöhen unnötig enge Maßvorgaben den Aufwand erheblich. Prüfen Sie jede Toleranzangabe auf ihre funktionale Notwendigkeit.
- Fehlende Freistiche an Gewindeenden: Ohne Freistich kann das Werkzeug beim Gewindeschneiden nicht sauber ausfahren. Das führt zu unvollständigen Gewindegängen am Ende des Gewindes.
- Zu kleine Innenradien: Innenkonturen, die kleiner sind als der Werkzeugradius, lassen sich nicht drehen. Achten Sie darauf, dass Innenradien fertigungsgerecht dimensioniert sind.
- Nicht normgerechte Oberflächenangaben: Rauheitsangaben wie „glatt“ oder „poliert“ sind nicht normiert. Verwenden Sie Ra-Werte nach DIN EN ISO 4287, zum Beispiel Ra 1,6 oder Ra 0,8.
- Fehlende Bezugsangaben bei Form- und Lagetoleranzen: Wenn Rundheit, Parallelität oder Koaxialität gefordert sind, müssen die Bezugselemente eindeutig in der Zeichnung definiert sein.
Materialwahl und Oberflächenveredelung gezielt einsetzen
Die Wahl des Werkstoffs und der Oberflächenbehandlung beeinflusst nicht nur die Funktion des Bauteils, sondern auch die Bearbeitbarkeit, die Kosten und die Lieferzeit. Beide Entscheidungen sollten daher früh im Konstruktionsprozess getroffen werden.
Werkstoffe für CNC-Drehteile
Die am häufigsten verwendeten Werkstoffe im CNC-Drehen sind Stahl, Edelstahl, Aluminium, Messing und Kunststoff. Stahl bietet hohe Festigkeit und ist gut zerspanbar, Aluminium ist leicht und korrosionsbeständig, Messing eignet sich für elektrisch leitfähige oder dekorative Anwendungen. Kunststoffe wie POM oder PA werden eingesetzt, wenn Gewicht, Chemikalienbeständigkeit oder elektrische Isolation im Vordergrund stehen.
Oberflächenveredelung nach der Zerspanung
Viele Drehteile erhalten nach der Zerspanung eine Oberflächenbehandlung, die Korrosionsschutz, Verschleißfestigkeit oder ein bestimmtes Erscheinungsbild liefert. Gängige Verfahren sind:
- Eloxieren: Für Aluminiumteile, erzeugt eine harte, korrosionsbeständige Oxidschicht, die auch eingefärbt werden kann.
- Brünieren: Für Stahlteile, erzeugt einen leichten Korrosionsschutz und ein dunkles Erscheinungsbild.
- KTL-Beschichtung (kathodische Tauchlackierung): Bietet gleichmäßigen Korrosionsschutz auch an schwer zugänglichen Stellen, geeignet für Stahl und Gussteile.
- Verzinken oder Vernickeln: Für erhöhten Korrosionsschutz oder dekorative Zwecke.
Wichtig: Oberflächenbehandlungen verändern die Maße des Bauteils. Eloxalschichten können je nach Verfahren 5 bis 25 Mikrometer pro Seite aufbauen. Wenn Passmaße nach der Behandlung eingehalten werden müssen, ist das bereits bei der Konstruktion zu berücksichtigen.
Wie Mematek beim CNC-Drehen und der Lohnfertigung von Drehteilen unterstützt
Wir bei Mematek fertigen CNC-Drehteile für Kunden aus dem Werkzeug-, Maschinen- und Anlagenbau, vom Einzelteil bis zur skalierbaren Serienfertigung. Unser Anspruch ist es, nicht nur Teile zu liefern, sondern Ihnen den gesamten Prozess so reibungslos wie möglich zu gestalten.
- Fertigung von Einzelteilen und Kleinserien mit höchster Maßgenauigkeit auf modernen CNC-Bearbeitungszentren
- Kompetente Beratung bei der Bauteilauslegung, Toleranzwahl und Materialauswahl, bevor die Fertigung beginnt
- Umfassende Oberflächenveredelungsoptionen wie Eloxieren, Brünieren und KTL-Beschichtung aus einer Hand
- Qualitätssicherung nach DIN EN ISO 9001:2015 mit Messprotokollen auf Anfrage
- Direkte Auslieferung per eigener Fahrzeugflotte für regionale Kunden
Wenn Sie Ihre Anfrage vorbereitet haben oder noch Fragen zur Bauteilauslegung haben, nehmen Sie gerne Kontakt auf. Wir schauen uns Ihre Unterlagen an und geben Ihnen eine ehrliche Einschätzung zu Machbarkeit, Toleranzen und Lieferzeit.