
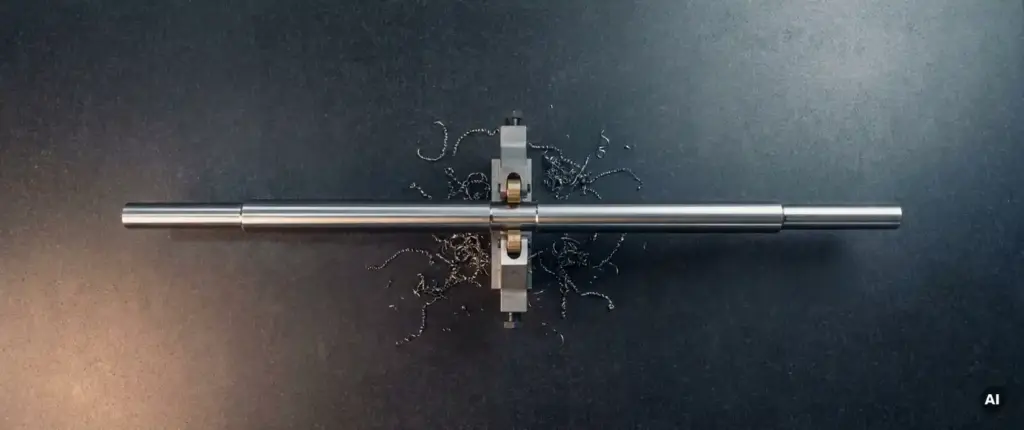
Lange und schlanke CNC-Drehteile gehören zu den anspruchsvollsten Aufgaben in der CNC-Zerspanung. Mit zunehmender Länge wachsen Durchbiegung, Schwingungen und Toleranzabweichungen überproportional, während sie bei kompakten Geometrien kaum eine Rolle spielen. Dieser Artikel erklärt, worauf es bei der Fertigung schlanker Drehteile ankommt, von der Werkstückphysik bis zur Materialwahl.
Für Auftraggeber sind dabei besonders Bauteillänge, Durchmesser, Werkstoff, Toleranzen und die verfügbaren Abstützmöglichkeiten entscheidend. Der Artikel erläutert deshalb sowohl die technischen Herausforderungen als auch die Angaben, die für eine externe Fertigungsanfrage benötigt werden.
Was macht lange und schlanke Drehteile so anspruchsvoll?
Als grober Orientierungswert gilt ein Drehteil ab einem Verhältnis von Länge zu Durchmesser von etwa 4:1 als schlank. Ab etwa 10:1 spricht man in der Praxis von einem ausgesprochen schlanken Werkstück, das meist besondere Maßnahmen erfordert. Beides sind jedoch keine festen technischen Grenzwerte. Wie kritisch die Schlankheit tatsächlich ist, hängt unter anderem vom Werkstoff, der freien Auskraglänge, der Abstützung und den auftretenden Bearbeitungskräften ab.
Das grundlegende Problem ist mechanischer Natur: Je länger und dünner ein Werkstück ist, desto geringer ist seine Eigensteifigkeit. Schon geringe Zerspanungskräfte können das Werkstück aus seiner Achse drücken und direkt zu Maßabweichungen führen. Hinzu kommt, dass rotierende schlanke Teile zu Schwingungen neigen, die Oberfläche und Toleranzen negativ beeinflussen.
Typische Beispiele sind Wellen, Achsen, Bolzen und schlanke Verbindungselemente. Bei ihnen wirken die Kräfte dynamisch und aus wechselnden Richtungen auf das Werkstück, sodass schon kleine Auslenkungen sichtbar werden. Die genannten Bauteile dienen hier als allgemeine Beispiele für die Problematik.
Wie Werkstückdurchbiegung und Rattern entstehen
Durchbiegung und Rattern sind die zwei häufigsten Probleme bei schlanken CNC-Drehteilen, und sie hängen eng miteinander zusammen.
Werkstückdurchbiegung
Durchbiegung entsteht, wenn die Zerspanungskraft das Werkstück seitlich auslenkt. Das Werkzeug schneidet dann nicht mehr an der vorgesehenen Position, sondern an einem Punkt, der geringfügig verschoben ist. Das Ergebnis ist ein Drehteil, das in der Mitte dicker ist als an den Enden, also eine tonnenförmige Abweichung vom Sollprofil. Bei engen Drehteil-Toleranzen ist diese Abweichung oft nicht akzeptabel.
Rattern
Rattern ist eine selbstverstärkende Schwingung zwischen Werkzeug und Werkstück. Sie entsteht, wenn die Schnittfrequenz mit einer Eigenfrequenz des Systems zusammenfällt. Bei schlanken Teilen liegt die Eigenfrequenz des Werkstücks deutlich niedriger als bei steifen Teilen, was das System anfälliger für Rattern macht. Rattern hinterlässt charakteristische Rattermarken auf der Oberfläche und kann im schlimmsten Fall das Werkzeug oder das Werkstück beschädigen.
Beide Phänomene verstärken sich gegenseitig: Ein durchgebogenes Werkstück schwingt leichter, und ein schwingendes Werkstück biegt sich stärker durch. Das Ziel der folgenden Maßnahmen ist es, diesen Kreislauf zu unterbrechen.
Spannmittel und Abstützung richtig wählen
Aufbauend auf dem Verständnis von Durchbiegung und Rattern ist die Wahl der richtigen Spannmittel und Abstützungen der erste praktische Schritt zur Lösung.
Für schlanke Drehteile reicht das einseitige Einspannen im Dreibackenfutter in der Regel nicht aus. Die freie Länge des Werkstücks ist oft zu groß, um ausreichend Steifigkeit zu gewährleisten. Folgende Optionen sind in der Zerspanung grundsätzlich gebräuchlich:
- Reitstock mit Körnerspitze: Die einfachste Methode zur Abstützung des freien Endes. Geeignet für viele Standardanwendungen, begrenzt aber den Zugang für bestimmte Bearbeitungsoperationen.
- Lünette (fest oder mitlaufend): Eine Lünette stützt das Werkstück an einer definierten Stelle entlang seiner Länge ab. Die mitlaufende Lünette folgt dem Werkzeug und ist besonders wirksam gegen Durchbiegung in der Mitte langer Werkstücke.
- Kombination aus Reitstock und Lünette: Bei sehr schlanken Teilen ist die Kombination beider Methoden oft die einzige Möglichkeit, ausreichende Steifigkeit zu erreichen.
Wichtig ist, dass die Abstützpunkte präzise eingestellt werden. Eine falsch justierte Lünette erzeugt selbst Spannungen im Werkstück und kann zu Formabweichungen führen, die schwer zu diagnostizieren sind.
Bei einer externen Fertigungsanfrage muss die notwendige Abstützung anhand von Durchmesser, Länge, Werkstoff und geforderten Toleranzen geprüft werden. Dabei entscheidet nicht allein die maximale Drehlänge einer Maschine darüber, ob ein schlankes Bauteil wirtschaftlich und maßhaltig gefertigt werden kann. Ebenso wichtig sind die Aufspannmöglichkeiten, die Zugänglichkeit für Werkzeuge und die Frage, ob sich das Bauteil über die gesamte Länge ausreichend stabilisieren lässt.
Zerspanungsparameter für schlanke Geometrien optimieren
Selbst mit optimaler Abstützung müssen die Zerspanungsparameter an die schlanke Geometrie angepasst werden. Parameter, die bei steifen Teilen problemlos funktionieren, können bei schlanken Werkstücken zu Ausschuss führen. Konkrete Schnittdaten lassen sich dabei nicht pauschal angeben, da sie von Werkstoff, Werkzeug, Maschine und Aufspannung abhängen.
Schnitttiefe und Vorschub anpassen
Eine geringere Schnitttiefe kann die radiale Zerspanungskraft und damit die Durchbiegung reduzieren. Welche Strategie optimal ist, hängt jedoch von Werkzeuggeometrie, Werkstoff und Abstützung ab: Mehrere flache Schnitte sind nicht in jedem Fall besser als wenige tiefere. Auch der Vorschub sollte mit Blick auf die Schwingungsanregung bewusst gewählt werden.
Schnittgeschwindigkeit und Werkzeuggeometrie
Die Schnittgeschwindigkeit beeinflusst die Schnittkräfte, doch höhere Werte sind nicht automatisch vorteilhaft. Je nach Werkstoff und Schwingungsverhalten kann eine Anpassung in beide Richtungen sinnvoll sein. Der Einstellwinkel des Werkzeugs sollte so gewählt werden, dass die radiale Kraftkomponente möglichst gering bleibt. Werkzeuge mit einem Einstellwinkel von 90 Grad leiten die Kraft stärker in axialer Richtung ab, was bei schlanken Teilen vorteilhaft sein kann.
Kühlmittel gezielt einsetzen
Ausreichende Kühlung begrenzt die Wärmeausdehnung, die bei schlanken Teilen die Maßhaltigkeit direkt beeinflussen kann. Hochdruckkühlung ist als technische Möglichkeit grundsätzlich geeignet, Späne zuverlässig abzuführen und so Rattermarken durch Spananlagerungen zu vermeiden.
Typische Fehler und wie man sie vermeidet
Mit dem Wissen über Durchbiegung, Abstützung und Parameter lassen sich die häufigsten Fehler bei der Fertigung schlanker CNC-Drehteile gezielt vermeiden.
- Zu hohe Schnitttiefen im ersten Durchgang: Viele Zerspaner übernehmen Parameter aus der Bearbeitung steifer Teile. Das führt bei schlanken Werkstücken schnell zu Durchbiegung und Toleranzüberschreitungen. Beginnen Sie mit konservativen Werten und steigern Sie diese schrittweise.
- Lünette falsch eingestellt: Eine zu fest angezogene Lünette klemmt das Werkstück und erzeugt Einschnürungen. Eine zu lose Lünette stützt nicht ausreichend ab. Die korrekte Einstellung erfordert Erfahrung und sollte mit einer Messuhr überprüft werden.
- Wärmeausdehnung ignorieren: Wie stark sich ein Bauteil ausdehnt, hängt vom Werkstoff, der Temperaturänderung, der Bauteillänge und der Wärmeverteilung ab. Bei langen Teilen summiert sich die Längenänderung, und ungleichmäßige Erwärmung kann zusätzlich zu Verzug führen. Maßabweichungen werden dann mitunter erst nach dem Abkühlen sichtbar.
- Ungeeignetes Aufmaß für die Schlichtbearbeitung: Das Schlichtaufmaß muss groß genug sein, um Durchbiegungseffekte aus dem Schruppvorgang auszugleichen, aber klein genug, um die Schnittkräfte beim Schlichten gering zu halten. Ein geeignetes Maß hängt von Bauteil, Werkstoff, Toleranzen und Bearbeitungsstrategie ab.
- Eigenspannungen im Rohmaterial nicht berücksichtigt: Stangen- und Rundmaterial enthält oft Eigenspannungen, die sich beim Zerspanen freisetzen und das Werkstück verziehen. Ein Spannungsarmglühen vor der Bearbeitung kann dieses Problem mindern.
- Unvollständige Toleranzangaben in der Zeichnung: Fehlen Angaben zu Rundlauf, Geradheit, Durchmesser- und Formtoleranzen, wird die Fertigungsprüfung erschwert. Funktionskritische Merkmale sollten in der technischen Zeichnung eindeutig angegeben sein, damit Fertigung und Prüfung die Anforderungen richtig einordnen und den Prozess darauf ausrichten können.
Materialwahl und Wärmebehandlung bei schlanken Drehteilen
Die Materialwahl beeinflusst nicht nur die Zerspanbarkeit, sondern auch die Steifigkeit des fertigen Teils und die Stabilität während der Bearbeitung. Dieser Aspekt wird bei schlanken Geometrien oft unterschätzt. Bei Mematek sind Stahl und Aluminium die bevorzugten Werkstoffe. Edelstahl wird auf Anfrage bearbeitet, größere Edelstahlserien sind jedoch kein Schwerpunkt.
Steifigkeit und Zerspanbarkeit abwägen
Werkstoffe mit hohem Elastizitätsmodul, wie Stahl, biegen sich unter gleicher Last weniger durch als Aluminium oder Kunststoff. Wenn die Anwendung es erlaubt, ist Stahl bei sehr schlanken Teilen oft die bessere Wahl, auch wenn er schwerer zu zerspanen ist. Aluminium lässt sich hingegen schneller bearbeiten, neigt aber stärker zur Durchbiegung.
Wärmebehandlung vor und nach der Bearbeitung
Spannungsarmglühen vor der Bearbeitung ist bei schlanken Teilen aus Stahl häufig sinnvoll, um Verzug durch freigesetzte Eigenspannungen zu verhindern. Nach der Bearbeitung kann eine Vergütung oder Härtung Härte, Festigkeit und Verschleißeigenschaften des fertigen Teils verbessern. Die elastische Steifigkeit ändert sich dadurch grundsätzlich nicht, denn sie hängt vor allem vom Elastizitätsmodul und von der Geometrie ab. Wichtig ist, mögliche Maß- und Formänderungen durch die Wärmebehandlung einzuplanen und entsprechende Aufmaße vorzusehen.
Bei Aluminium kommen je nach Anforderung Legierungen mit guter Zerspanbarkeit und hoher Festigkeit infrage, etwa EN AW-7075 oder EN AW-2024. Diese beiden Legierungen sind als allgemeine Werkstoffbeispiele zu verstehen. Welcher Werkstoff im Einzelfall geeignet ist, sollte mit dem Fertiger abgestimmt werden.
Wärme- und Oberflächenbehandlungen organisiert Mematek bei Bedarf über externe Partner.
Oberflächenbehandlungen und ihre Auswirkungen
Bestimmte Oberflächenbehandlungen, wie Eloxieren bei Aluminium oder Brünieren bei Stahl, können die Maße des fertigen Teils geringfügig verändern. Bei engen Toleranzen müssen diese Schichtdicken bereits bei der Konstruktion berücksichtigt werden. Für schlanke Teile mit engen Drehteil-Toleranzen empfiehlt es sich, die Endmaße nach der Oberflächenbehandlung zu prüfen und gegebenenfalls Nacharbeiten einzuplanen.
Welche Angaben benötigt ein CNC-Fertiger für lange und schlanke Drehteile?
Wer lange oder schlanke Drehteile extern fertigen lassen möchte, beschleunigt die Machbarkeitsprüfung erheblich, wenn die Anfrage vollständig ist. Folgende Informationen sollten Konstrukteure und technische Einkäufer bereitstellen:
- technische Zeichnung oder 3D-Modell
- Werkstoff und gegebenenfalls genauer Werkstoffzustand
- Gesamtlänge und größter Durchmesser
- kritisches Länge-Durchmesser-Verhältnis beziehungsweise besonders schlanke Bereiche
- geforderte Maß-, Form- und Lagetoleranzen, insbesondere Rundlauf und Geradheit
- Angaben zu Gewinden, Nuten, Querbohrungen oder weiteren Bearbeitungsmerkmalen
- gewünschte Stückzahl
- erforderliche Wärme- und Oberflächenbehandlungen
- gewünschter Liefertermin
Diese Angaben werden benötigt, um Maschinenkapazität, Aufspannung, Abstützung, Bearbeitungsstrategie und Prüfaufwand zu beurteilen. Eine vollständige Zeichnung erleichtert die Machbarkeitsprüfung und eine realistische Angebotskalkulation. Bei der Einzelteil- und Kleinserienfertigung prüft Mematek die technischen Anforderungen anhand der konkreten Zeichnung und Stückzahl.
Schlanke CNC-Drehteile präzise fertigen mit Mematek
Die Fertigung langer und schlanker Drehteile erfordert ein tiefes Verständnis der wirkenden Kräfte, die passende Maschinentechnik und eine sorgfältige Prozessgestaltung. Bei Mematek wird jede Anfrage deshalb individuell auf ihre Machbarkeit geprüft.
- CNC-Drehen mit angetriebenen Werkzeugen: Für CNC-Drehaufträge steht Mematek unter anderem eine CNC-Drehmaschine mit angetriebenen Werkzeugen zur Verfügung. Ob sich ein langes oder schlankes Bauteil darauf fertigen lässt, prüfen wir anhand seiner Abmessungen, Geometrie und Bearbeitungsanforderungen.
- Individuelle Machbarkeitsprüfung: Aufspannung, Abstützung und Bearbeitungsstrategie richten sich nach Durchmesser, Länge, Werkstoff und Toleranzen des jeweiligen Bauteils. Auf dieser Grundlage beurteilen wir, ob und unter welchen Voraussetzungen die Fertigung möglich ist.
- Werkstoffe und Veredelung: Bevorzugte Werkstoffe sind Aluminium und Stahl, Edelstahl bearbeiten wir auf Anfrage. Wärme- und Oberflächenbehandlungen organisieren wir bei Bedarf über externe Partner.
- Einzelteile und kleine Serien: Mematek fertigt CNC-Drehteile im Rahmen der vorhandenen Kapazitäten. Der Schwerpunkt des Unternehmens liegt auf dem CNC-Fräsen, größere Serien reiner Drehteile sind nicht die bevorzugte Auftragsart. Einen Überblick bieten die Fertigungsmöglichkeiten von Mematek.
- Qualität und Messtechnik: Mematek ist nach DIN EN ISO 9001:2015 zertifiziert und führt laufende Qualitätskontrollen durch. Zur Verfügung stehen taktile 3D-Messtechnik und optische Messtechnik, Messprotokolle sind optional nach Vereinbarung möglich.
Sie möchten ein langes oder schlankes CNC-Drehteil fertigen lassen? Senden Sie uns Ihre Zeichnung oder Ihr 3D-Modell mit Werkstoff, Abmessungen, Toleranzen und gewünschter Stückzahl. Wir prüfen, ob und unter welchen Voraussetzungen die Fertigung mit unserem Maschinenpark möglich ist. Nutzen Sie dafür einfach unser Formular und fragen Sie Ihr CNC-Drehteil zur Fertigungsprüfung an.