
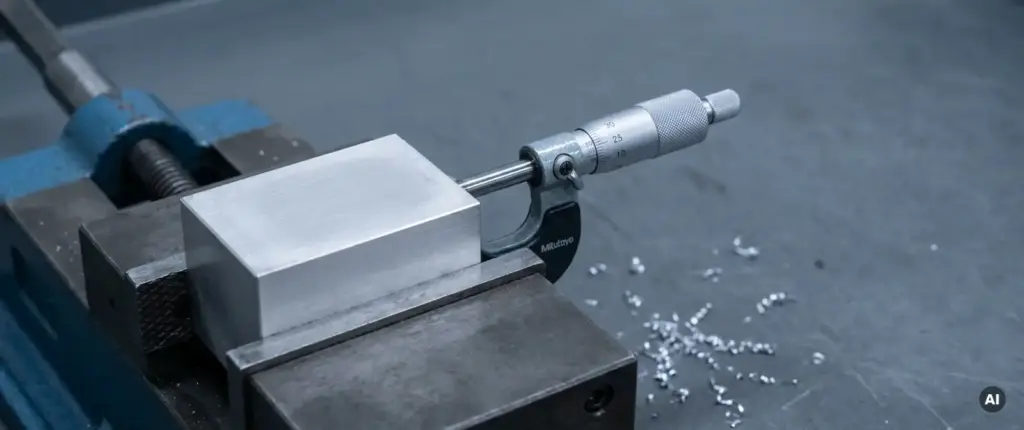
Bei der CNC-Fräsbearbeitung sind Toleranzen von ±0,01 mm bis ±0,05 mm im Standardbereich erreichbar. Mit optimierten Prozessen, hochwertigen Maschinen und geeigneten Materialien lassen sich bei Frästeilen auch Toleranzen im Bereich von ±0,005 mm realisieren. Welche Genauigkeit in Ihrem konkreten Fall möglich ist, hängt von mehreren Faktoren ab, die dieser Artikel Schritt für Schritt beantwortet.
Welche Faktoren beeinflussen die erreichbare Genauigkeit beim CNC-Fräsen?
Die erreichbare Genauigkeit beim CNC-Fräsen wird durch das Zusammenspiel von Maschinenqualität, Werkzeugzustand, Spannmitteln, Schnittparametern und Umgebungsbedingungen bestimmt. Kein einzelner Faktor allein definiert das Ergebnis, sondern die Summe aller Einflüsse im Fertigungsprozess.
Im Einzelnen spielen folgende Aspekte eine wichtige Rolle:
- Maschinensteifigkeit und Spindelgenauigkeit: Hochwertige Bearbeitungszentren mit thermisch stabilen Spindeln reduzieren Verlagerungen während der Bearbeitung erheblich.
- Werkzeugqualität und Verschleiß: Stumpfe oder schlecht ausgewuchtete Werkzeuge erzeugen Vibrationen, die die Maßhaltigkeit der Frästeile direkt beeinflussen.
- Spannsituation: Ein sicheres, reproduzierbares Spannen des Werkstücks verhindert Verlagerungen unter Schnittkräften.
- Schnittparameter: Vorschub, Drehzahl und Zustellung müssen auf Material und Geometrie abgestimmt sein.
- Thermische Einflüsse: Wärme durch Zerspanung und Umgebungstemperatur dehnen Werkstück und Maschine aus. Kühlmittel und temperaturstabile Fertigungsräume helfen, diesen Effekt zu minimieren.
Wer enge Toleranzen bei Frästeilen benötigt, sollte diese Faktoren bereits in der Konstruktionsphase berücksichtigen und mit dem Fertigungspartner abstimmen.
Was bedeuten IT-Toleranzklassen für gefräste Bauteile?
IT-Toleranzklassen (ISO-Toleranzen) definieren den zulässigen Maßbereich für ein Bauteil in Abhängigkeit von der Nennmaßgröße. Für gefräste Bauteile sind in der Praxis die Klassen IT6 bis IT11 relevant, wobei IT6 sehr enge und IT11 grobe Toleranzen beschreibt.
Die Klasse IT7 gilt in der Fräsbearbeitung als gut erreichbarer Standard für Passungen und funktionale Flächen. IT6 erfordert bereits optimierte Prozesse und ist typisch für Führungsflächen oder Passsitze mit hohen Anforderungen. Gröbere Klassen wie IT9 bis IT11 sind für unkritische Freiflächen oder Rohmaße ausreichend.
Für Konstrukteure ist es nützlich, Toleranzen nicht pauschal so eng wie möglich zu wählen, sondern funktional zu begründen. Unnötig enge Toleranzen erhöhen den Fertigungsaufwand, verlängern Bearbeitungszeiten und steigern die Kosten, ohne einen technischen Mehrwert zu bieten. Eine klare Toleranzstrategie in der Zeichnung erleichtert dem Fertigungspartner die Prozessplanung und sichert wirtschaftliche Ergebnisse.
Welche Toleranzen sind mit 5-Achs-Simultanbearbeitung erreichbar?
Mit 5-Achs-Simultanbearbeitung sind Lage- und Formtoleranzen im Bereich von 0,01 mm bis 0,02 mm erreichbar. Gegenüber der 3-Achs-Bearbeitung bietet die Simultanbearbeitung den Vorteil, dass komplexe Geometrien in einer Aufspannung gefertigt werden, was Umspannfehler eliminiert und die Gesamtgenauigkeit erhöht.
Besonders bei Bauteilen mit schrägen Flächen, Hinterschneidungen oder mehreren aufeinander bezogenen Funktionsflächen ist die 5-Achs-Simultanbearbeitung der konventionellen Mehrachsbearbeitung überlegen. Da das Werkstück nicht umgespannt werden muss, entfallen Referenzierungsfehler zwischen den Bearbeitungsschritten. Das wirkt sich direkt auf Lagebeziehungen wie Parallelität, Rechtwinkligkeit und Koaxialität aus.
Für Konstrukteure bedeutet das: Bauteile, die früher aufgrund ihrer Geometrie schwer tolerierbar waren, lassen sich mit moderner 5-Achs-Technologie wirtschaftlich und präzise fertigen. Die Voraussetzung ist, dass die Konstruktion die Vorteile dieser Technologie auch nutzt, also Geometrien so gestaltet, dass sie in einer Aufspannung vollständig bearbeitbar sind.
Wie wirkt sich das Material auf die erreichbare Maßhaltigkeit aus?
Das Material beeinflusst die erreichbare Maßhaltigkeit bei Frästeilen erheblich, weil unterschiedliche Werkstoffe unterschiedliche Wärmeausdehnungskoeffizienten, Zerspanungseigenschaften und Eigenspannungsverhalten aufweisen. Aluminium, Stahl, Edelstahl und Kunststoffe verhalten sich unter Schnittkräften und Wärme grundlegend verschieden.
- Aluminium: Gut zerspanbar, aber hohe Wärmeausdehnung. Bei engen Toleranzen müssen Temperatureinflüsse kontrolliert werden.
- Stahl und Edelstahl: Höhere Schnittkräfte und Wärmeentwicklung, aber geringere Wärmeausdehnung als Aluminium. Gehärtete Stähle erfordern angepasste Werkzeuge und Schnittparameter.
- Titan und Sonderlegierungen: Schwer zerspanbar, hohe Werkzeugbelastung, erfordern reduzierte Schnittgeschwindigkeiten und erhöhten Prozessaufwand für enge Toleranzen.
- Kunststoffe: Neigen zu Verformung unter Spannkräften und reagieren empfindlich auf Wärme. Enge Toleranzen sind hier anspruchsvoll zu realisieren.
Wärmebehandlungen wie Härten oder Vergüten verändern zudem die Maße eines Bauteils. Wenn nach einer Wärmebehandlung enge Toleranzen gefordert sind, muss die Nachbearbeitung in der Fertigungsplanung berücksichtigt werden.
Wann sind Sondermaßnahmen für enge Toleranzen notwendig?
Sondermaßnahmen für enge Toleranzen sind notwendig, wenn die geforderten Maßabweichungen kleiner als ±0,01 mm sind, wenn Lagebeziehungen zwischen mehreren Funktionsflächen sehr präzise eingehalten werden müssen oder wenn das Material besondere Herausforderungen bei der Zerspanung mit sich bringt.
Typische Sondermaßnahmen umfassen:
- Schlichten als separater Bearbeitungsschritt: Nach dem Schruppen wird das Bauteil mit reduzierten Schnitttiefen und angepassten Parametern auf Endmaß gebracht.
- Temperaturkonditionierung: Werkstück und Maschine werden vor der Feinbearbeitung auf eine stabile Temperatur gebracht, um Ausdehnungseffekte zu minimieren.
- Aufmaßplanung vor Wärmebehandlung: Wenn Bauteile nach dem Härten nachbearbeitet werden, muss das Aufmaß so kalkuliert sein, dass die Endtoleranz nach der Wärmebehandlung noch erreichbar ist.
- Messunterbrechungen während der Bearbeitung: Zwischenmessungen mit Messtastern oder Koordinatenmessgeräten erlauben Korrekturen noch während des Prozesses.
- Spezielle Spannmittel: Für dünnwandige oder filigrane Bauteile sind angepasste Spannlösungen nötig, um Verformungen durch Spannkräfte zu vermeiden.
Ob Sondermaßnahmen nötig sind, lässt sich oft bereits in der Konstruktionsphase klären. Ein frühes Gespräch mit dem Fertigungspartner über Toleranzanforderungen und Machbarkeit spart Zeit und Kosten.
Wie werden Toleranzen in der Qualitätskontrolle nach ISO 9001 nachgewiesen?
Im Rahmen eines nach ISO 9001 zertifizierten Qualitätsmanagementsystems werden Toleranzen durch dokumentierte Prüfprozesse nachgewiesen. Dazu gehören Erstmusterprüfungen, Stichprobenkontrollen während der Fertigung und Endprüfungen vor der Auslieferung, jeweils mit rückverfolgbaren Messmitteln und Prüfprotokollen.
Die Qualitätskontrolle bei Frästeilen umfasst in der Praxis mehrere Ebenen:
- Koordinatenmessmaschinen (KMM): Für präzise Maß-, Form- und Lageprüfungen an komplexen Geometrien.
- Handmessmittel: Bügelmessschrauben, Messschieber und Lehren für schnelle Kontrollen im laufenden Prozess.
- Oberflächenmessung: Rauheitsmessgeräte prüfen, ob die geforderte Oberflächengüte eingehalten wurde.
- Prüfprotokolle und Messprotokolle: Alle Ergebnisse werden dokumentiert und sind für den Kunden nachvollziehbar.
Die ISO 9001 Zertifizierung stellt sicher, dass diese Prozesse nicht nur einmalig, sondern systematisch und reproduzierbar angewendet werden. Für Konstrukteure bedeutet das: Sie erhalten nicht nur das Bauteil, sondern auf Wunsch auch den Nachweis, dass die geforderten Toleranzen eingehalten wurden.
Wie Mematek bei der CNC-Fräsbearbeitung mit engen Toleranzen unterstützt
Wir wissen, dass enge Toleranzen bei Frästeilen kein Selbstzweck sind, sondern funktionale Anforderungen widerspiegeln. Deshalb begleiten wir Sie von der ersten Anfrage bis zur Auslieferung mit dem Ziel, Ihre Toleranzvorgaben zuverlässig und wirtschaftlich zu erfüllen.
Was wir konkret für Sie leisten:
- Fertigung auf neun CNC-Bearbeitungszentren mit bis zu 5 Achsen, inklusive 5-Achs-Simultanbearbeitung für komplexe Geometrien und präzise Lagebeziehungen
- Robotergestützte Zerspanung für skalierbare Stückzahlen bei gleichbleibender Maßhaltigkeit
- Verarbeitung unterschiedlicher Materialien inklusive Wärmebehandlung und Oberflächenveredelung wie Eloxieren, Brünieren und KTL-Beschichtung
- Qualitätskontrolle mit rückverfolgbaren Prüfprotokollen im Rahmen unserer DIN EN ISO 9001:2015 Zertifizierung
- Direkter Ansprechpartner, der Ihre Zeichnungen und CAD-Daten versteht und Fertigbarkeitsfragen frühzeitig klärt
Unsere Einzelteil- und Kleinserienfertigung bei Mematek ist darauf ausgelegt, auch anspruchsvolle Toleranzanforderungen reproduzierbar zu erfüllen. Wenn Sie konkrete Anforderungen haben oder eine Machbarkeitseinschätzung wünschen, freuen wir uns auf Ihre Kontaktaufnahme.